|
Werksbilder Recherchen • Inconel Zeitreise Museum |
|||||||
| © Copyright 2026 Antonios Vassiliadis. Alle Rechte vorbehalten. Der Schutz dieser Daten erfolgt gemäß Urheberrecht und dem Datenbankherstellerrecht (§ 7, 87a ff. UrhG) | |||||||
 |
|||||||
| Inconel in der Uhrenindustrie | |||||||
| Eine materialwissenschaftliche und technische Monographie über die Integration von Nickelbasis-Superlegierungen in der Haute Horlogerie | |||||||
| Vorwort des Autors: Die thermische Festung der Mikromechanik | |||||||
| Die Haute Horlogerie im 21. Jahrhundert fordert eine Evolution des Schutzes durch Werkstoffe, die absolute physische Unvergänglichkeit mit modernen Compliance-Richtlinien verbinden. Diese Monographie widmet sich den Nickelbasis-Superlegierungen, bekannt als Inconel, welche aus der Luft- und Raumfahrt stammen und nun Einzug in die Uhrenmanufaktur halten. | |||||||
| Die vorliegende Monographie betritt in diesem Kontext das Territorium einer der anspruchsvollsten Werkstoffklassen der modernen Festkörperphysik: die Nickelbasis-Superlegierungen, weltweit bekannt unter dem geschützten Markennamen Inconel. | |||||||
| Entwickelt für die extremsten Belastungszonen der globalen Luft- und Raumfahrt, wo Materialien im hochenergetischen Kern von Düsentriebwerken und Raketenantrieben ununterbrochenen thermomechanischen Urkräften trotzen müssen, repräsentiert Inconel die absolute Speerspitze des modernen Materials-Engineering. | |||||||
| Die Erforschung dieser Hochtemperatur-Metalle vollzog sich historisch im Verborgenen eines weltweiten, wissenschaftlichen und geheimdienstlichen Wettlaufs um die thermische Vorherrschaft. Meine Nachforschungen wurden regelrecht zum Drehbuch eines fesselnden Spionage-Thrillers: Deklassierte Archivakten des britischen MI6 / SIS (Secret Intelligence Service) und dessen technologischer Spezialeinheit, dem "M-Organ", sowie des amerikanischen OSS (Office of Strategic Services) des Jahres 1944 dekonstruieren eine Epoche, in der die Materialwissenschaft direkt als strategisches Instrument operierte. Das Spektrum reicht von der unerbittlichen materialographischen Sektion der britischen ADI (K) (Air Intelligence Branch) in Farnborough – dokumentiert im RAE-Report No. MT.5511 über die in Schweden abgestürzte Bäckebo-V2-Rakete, deren Trümmer zuvor durch den schwedischen Militärgeheimdienst C-Butiken gegen deutschen diplomatischen Druck isoliert worden waren, während zeitgleich der Nachrichtendienst der polnischen Heimatarmee (AK - Armia Krajowa) im Rahmen der verdeckten Operation "Most III" weitere kritische V2-Brennkammerkomponenten aus den Sümpfen des Bug-Flusses evakuierte und per logistischer Luftbrücke nach London überführte, und deren Triebwerk mangels Nickel mit 0,00 % Ni eine reine Filmkühlung auf unlegiertem Baustahl erzwang – bis hin zu alliierten Sabotagenetzwerken im unterirdischen Stollensystem des Mittelwerks (Kohnstein). Durch gezielte Fräs-Manipulationen, welche die Spionageabwehr der deutschen Abwehr im OKW sowie des Reichssicherheitshauptamtes (RSHA / Amt VI) systemisch unterwanderten, wurde dort die materialkritische Mindestspandicke (hmin) an deutschen Tinidur-Turbinenschaufeln systematisch unterschritten. Das Werkzeug schnitt nicht sauber, sondern quetschte das Gefüge. Die Schaufeln blieben geometrisch perfekt, doch unter Gefechtslast bei 8.700 min⁻¹ und dem Überschreiten der kritischen Marke von 610 °C setzte das unerbittliche physikalische Phänomen des Blade Creep (Hochtemperatur-Kriechen) ein: Das Metall floss plastisch, streifte die Gehäusewand und das Triebwerk explodierte im Flug. Die Lebensdauer sank im Zeitraffer auf minimale 10 bis 25 Stunden. Die Sicherung und systematische Auswertung dieser geheimen Labordokumente und verbliebenen Schaufel-Rohlinge unmittelbar nach dem Einmarsch der alliierten Bodentruppen im Frühjahr 1945 durch die amerikanische ALSOS-Mission im Rahmen der CIOS- und BIOS-Untersuchungsausschüsse legte die totale metallurgische Erschöpfung des Reichsrüstungssektors unbestechlich offen. | |||||||
| Diese deklassierten Daten untermauern die Sonderstellung der Schweiz als Zentrum der Haute Horlogerie. Während der Rohstoffknappheit der Vorkriegszeit bewies der Schweizer Nachrichtendienst über das "Büro Ha" und verdeckter Kontakte im Dübendorf-Deal durch gezielte Beobachtung eine hohe analytische Weitsicht. Helvetische Akteure erkannten Risiken im Materialverbrauch der Triebwerksfertigung und schützten die heimische Mikromechanik. Inconel etablierte sich in dieser Ära als exklusiver Werkstoff, der nun eine technologische Renaissance erfährt. | |||||||
| Die Übertragung dieses Hochleistungswerkstoffs auf den Mikrokosmos der modernen Uhrenindustrie ist kein evolutionärer Schritt – es ist eine technologische und forensische Revolution der Neuzeit, vollkommen unbefleckt von den historischen Grauzonen der Vorkriegszeit. Derselbe Werkstoff, der entwickelt wurde, um extremen Fliehkraft- und Temperaturwechseln am Himmel zu widerstehen – und der zeitgleich in den asphaltierten Scherspalten des High-End-Motorsports (Formel 1 und Le Mans Prototype) die thermomechanische Grenzdurchdringung von Triebwerkskomponenten unter Low-Cycle-Fatigue-Bedingungen diktiert –, sichert heute die anspruchsvollsten Kunstformen der Luxusuhrmacherei ab. Er dient in den Ateliers als absolut verzugsfreies, thermisch perfekt synchronisiertes Trägerfundament im 850 °C heißen Ofen der Grand Feu Emaille-Zifferblattherstellung. Wo Kupfer und Silber unter der Hitze kriechkatalytisch versagen und das Glas reißen lassen, blockieren die Niob-Barrikaden im Inconel-Gefüge jede atomare Wanderung. | |||||||
| Diese Technologie etabliert durch RFA-Analyse und Ultraschall-Volumetrie (basierend auf SOP-FORENSIK-028©) einen neuen Standard in der Uhrenforensik, der höchste Qualitätssicherung garantiert und gleichzeitig regulatorische Hürden (DFARS, REACH) für Zulieferer und Manufakturen meistert. Die daraus resultierende Prozesssicherheit steigert Exklusivität und Wertstabilität. | |||||||
| Die hohen prozessualen Hürden steigern zudem die Exklusivität und Wertstabilität der Zeitmesser. Zudem begründet das Werk eine "Superlegierungs-Uhrenforensik", die durch Verfahren wie Röntgenfluoreszenzanalyse (RFA) und Ultraschall-Volumetrie (SOP-FORENSIK-028©) Fälschungen entlarvt und die REACH-Compliance garantiert. | |||||||
| Das Prüfregelwerk bietet operative Vorteile für die gesamte Uhrenperipherie: | |||||||
| • Fertigungsleiter, Zerspanungsmechaniker und CNC-Programmierer erhalten exakt quantifizierte Schnittdaten zur vollständigen Elimination des thermischen Werkzeugkollapses. | |||||||
| • Emailliermeister und Kunsthandwerker nutzen das verzugsfreie Fundament zur rücksichtslosen Reduktion der werkseigenen Ausschussquoten. | |||||||
| • F&E-Ingenieure sowie Uhrwerkskonstrukteure gewinnen mathematische Blaupausen zur Entwicklung schmierstofffreier, ermüdungsfreier Kaliberkomponenten. | |||||||
| • Qualitätsmanager, Konformitätsbeauftragte und Einkaufsleiter sichern über geschlossene DFARS- und NDAA-Zertifikate die transatlantische Lieferketten-Sicherheit ab. | |||||||
| • Auktionshäuser, gerichtlich akkreditierte Sachverständige und Sammler erlangen ein unfehlbares, zerstörungsfreies Werkzeug zur atomaren Echtheitszertifizierung. | |||||||
| • Transnationale Grenzkontrollorgane und Zollfahnder nutzen die SOP zur effizienten Abwehr hochkrimineller Produktpiraterie an den internationalen Handelsgrenzen. | |||||||
| In einer Industrie, die technologische Quantensprünge oft zum Schutz überholter Margen-Mythen verschweigt, etabliert diese Monographie ein unnachgiebiges Leitprinzip des kollektiven Schutzes. Wer die Augen vor der SOP-FORENSIK-028© verschließt, gefährdet proaktiv die Integrität der europäischen Uhrenperipherie. Das bewusste Ignorieren quantenmechanischer Prüfmetriken öffnet asiatischen Bulk-Substituten (GH4169) die Tore zu den Lieferketten von Genf bis Glashütte. | |||||||
| Jeder Versuch, diese materialforensischen Erkenntnisse im Rahmen von Fachvorträgen zu marginalisieren, entlarvt sich somit nicht als Wettbewerb, sondern als fahrlässige Duldung von Produktpiraterie. Man bricht das Schweigen nicht durch Polemik, sondern durch die unanfechtbare Validierung der physikalischen Wahrheit – zum direkten Schutz der ehrlichen Uhrmacherkunst und der Independents. | |||||||
| Dieses Dokument hebt die Haute Horlogerie durch wissenschaftlich belegte Materialkompetenz und ISO 9001:2015-konforme Audits auf ein neues metrologisches Niveau und macht die Verarbeitung von Inconel zu einem technologischen Triumph. | |||||||
| Antonios Vassiliadis | |||||||
| Faszination Uhrwerk, 2026 | |||||||
| Index | |||||||
| 1. Die Bändigung der Superlegierung | |||||||
| 1.1. Vom Düsentriebwerk ans Handgelenk: Die historische Evolution der Nickelbasis-Superlegierungen | |||||||
| 1.1.1. Das M-Organ und die Jagd nach dem Scherspalt: Wissenschaftliche Aufklärung im Zweiten Weltkrieg | |||||||
| 1.1.2. Das thermische Wettrüsten: Werkstoffspionage und die Sabotage der deutschen Triebwerksforschung (1939–1945) | |||||||
| 1.1.3. Der sowjetische Kontrollsektor: Das NKWD-Protokoll und die VIAM-Asorption | |||||||
| 1.2. Die Evolution der Inconel-Legierungen | |||||||
| 1.2.1. Die unerbittliche Material-Chemie: Die präzise Aufschlüsselung der Legierungselemente von Inconel 718 (Nickel-Chrom-Basis dotiert mit Niob, Molybdän, Aluminium und Titan) und Inconel 625 | |||||||
| 1.2.2. Thermisch induzierte magnetische Permeabilitäts-Anomalie bei Inconel 718 | |||||||
| 1.3. Das metallurgische Gefüge: Die Physik der Ausscheidungshärtung im horologischen Spannungsfeld | |||||||
| 2. Uhren-Forensik & zerstörungsfreie Materialprüfung (ZfP) | |||||||
| 2.1. Abwehr von Edelstahl-Imitaten | |||||||
| 2.2. Die quantitative Ultraschall-Metrik | |||||||
| 2.3. Die spektrale Peak-Kalibrierung (RFA / XRF): Festlegung der charakteristischen Röntgenfluoreszenz-Hauptpeaks für die Nickel-Matrix (K-Linien bei 7,48 keV) und die massiven Chrom- und Eisen-Begleitlinien zur Fälschungserkennung | |||||||
| 2.4. Die nasschemische Demontage: Das Königswasser-Leitprinzip als elektrochemische Ultima Ratio | |||||||
| 3. Zerspanungs-Metrik & Das thermische Dilemma | |||||||
| 3.1. Der Albtraum der Wärmeleitfähigkeit: Warum Inconel die Werkzeuge schmelzen lässt | |||||||
| 3.2. CNC-Parameter für den Mikroschnitt | |||||||
| 3.3. Kryogene Kühlung (LN₂ / LCO₂) | |||||||
| 3.4. Sicherheitsdirektive & Nickel-Allergierisiko | |||||||
| 3.5. Vergleichsmatrix der Gehäusemetalle in der globalen Uhrenindustrie | |||||||
| 3.5.1. Die rheologische Dekonstruktion der Platin-Matrix (Pt950): Das Versagen der "unvergänglichen Dichte" unter zyklischer Druckbelastung | |||||||
| 3.6. Das materialforensische Prüfprotokoll: Differenzierung zwischen originären Vakuumsandguss-Schmelzen und substituierten Sekundärwerkstoffen (GH/TC-Derivate) | |||||||
| 3.7. Intermetallische Geopolitik: Die Abschottung der strategischen Hochleistungsmatrix | |||||||
| 3.8. Die Applikationselite: Dokumentierte Inconel-Einsätze in der Haute Horlogerie | |||||||
| 3.8.1. Das industrielle Resistenz-Protokoll der Haute Horlogerie | |||||||
| 3.9. Der asphaltierte Scherspalt: Thermomechanische Grenzdurchdringung von Nickelbasis-Superlegierungen im High-End-Motorsport (Formel 1 und Le Mans Prototype) | |||||||
| 4. Die horologische Praxis & Anwendungsgebiete | |||||||
| 4.1. Das rheologische Festkörper-Protokoll: Kriechhemmung des Inconel-718-Substrats im Grand Feu Emaille-Ofen bei 850 °C | |||||||
| 4.2. Absolute Seewasser-Immunität | |||||||
| 4.3. Ermüdungsfreie Uhrwerkskomponenten | |||||||
| 5. Regulatorische Compliance & B2B-Qualitätssicherung | |||||||
| 5.1. Transatlantische Lieferketten und globale Dual-Use-Restriktionen (DFARS, NDAA & Staatsratsdekret Nr. 834) im europäischen Uhrenbau | |||||||
| 5.2. Standard Operating Procedure (SOP) nach ISO 9001 (SOP-FORENSIK-028©) | |||||||
 |
|||||||
| Literaturverzeichnis & Verzeichnis der zitierten Primär- & Sekundärquellen | |||||||
| Urheberrecht & Nutzungshinweise (Copyright & Terms of Use) | |||||||
| 1. Die Bändigung der Superlegierung | |||||||
| Die Historie und Evolution von Inconel - Ein Konstruktionsauftrag gegen die Kontamination | |||||||
| Der metallurgische Ursprung der Marke Inconel datiert auf das Jahr 1932. Die Legierungsfamilie wurde im zentralen Forschungszentrum der International Nickel Company (INCO) in Huntington, West Virginia, entwickelt und am 30. Dezember 1932 offiziell als geschütztes Markenzeichen angemeldet. Die finale Erteilung im amtlichen Register erfolgte unter der US-Reg.-Nr. 0308200 am 21. November 1933. | |||||||
| Die Entstehung dieses Werkstoffs war kein Resultat eines metallurgischen Zufalls, sondern das Ergebnis einer zielgerichteten, marktwirtschaftlich und technisch induzierten Auftragsforschung zur Eliminierung einer fundamentalen Schwachstelle in der damaligen Industrieproduktion. | |||||||
| Das techno-chemische Problem der Ur-Phase | |||||||
| Die Triebfeder dieser Werkstoffentwicklung war eine akute Problemstellung der Epoche: die Suche nach einem Werkstoff, der den chemischen Zersetzungsmechanismen bei der großindustriellen Verarbeitung von Milchprodukten sowie den thermomechanischen Belastungen der frühen petrochemischen Raffination widerstand. Die in den Produktionsanlagen eingesetzten Apparaturen waren permanent den korrosiven Angriffen von Milchsäure und aggressiven organischen Medien ausgesetzt. | |||||||
| Konventionelle Eisenlegierungen und Kohlenstoffstähle erlagen in diesen Medien einer beschleunigten Korrosion. Dieser oxidative Abbau führte zu einem gravierenden Qualitätsmangel: Die metallischen Behälter gaben während des Prozesses Eisenionen an die Milchprodukte ab. Diese Ionenabgabe initiierte eine katalytische Oxidation, erzeugte geschmackliche Veränderungen und beschleunigte den Verderb der sensiblen organischen Substanzen. | |||||||
| Die Limitierung von Monel und die Neuausrichtung der Matrix | |||||||
| Die INCO besaß zu diesem Zeitpunkt mit Monel bereits eine erfolgreiche, hauseigene Legierung auf Nickel-Kupfer-Basis, die 1905 von Robert Crooks Stanley entwickelt worden war. Monel wies eine hohe Beständigkeit gegen spezifische Säuren auf, zeigte jedoch zwei fundamentale Defizite: eine ausgeprägte Anfälligkeit für oxidative Zersetzung bei erhöhten Temperaturen und unerwünschte chemische Reaktionen in der Lebensmittelchemie, bedingt durch den hohen Kupferanteil. | |||||||
| Der Forschungsauftrag an die Metallurgen in Huntington lautete daher: Konstruktion eines kupferfreien, absolut passiven und thermisch hochbelastbaren Werkstoffs. Die Lösung basierte auf einer radikalen Restrukturierung der Legierungsmatrix: Eisen wurde als Primärkomponente eliminiert und das Kupfer systematisch durch Chrom ersetzt. Das Resultat war eine stabile Synthese aus mindestens 72 % Nickel und 14 bis 17 % Chrom – die Geburtsstunde des heutigen Klassikers Inconel 600. Das Werkstoffgefüge dokumentierte eine sofortige Immunität gegen Milchsäuren und unterband die Ionenabgabe an die umgebenden Medien vollständig. | |||||||
| Auch die Wortschöpfung folgte einer strengen Corporate-Identity-Nomenklatur der INCO: Das Präfix „Inco-“ deklarierte die Betreibergesellschaft (International Nickel Company), während das Suffix "-nel" in direkter Analogie zur erfolgreichen Vorgängerlegierung Monel gewählt wurde, um die Kontinuität der Hochleistungslegierungen im globalen Markenregister zu zementieren. | |||||||
| 1.1. Vom Düsentriebwerk ans Handgelenk: Die historische Evolution der Nickelbasis-Superlegierungen | |||||||
| Der Transfer eines Werkstoffs von den thermomechanischen Grenzzonen der Luft- und Raumfahrttechnik in den Mikrokosmos der Haute Horlogerie folgt einer strengen technologischen Folgerichtigkeitskette: Die Beherrschung extremer physikalischer Parameter im Makrobereich prädestiniert das Material für die Bewältigung mikro-mechanischer Störfaktoren am Handgelenk. Während die Triebwerkskonstruktion die strukturelle Integrität unter rotierender Last bei über 700 °C erzwingt, deklariert die moderne Uhrenarchitektur den Kampf gegen Magnetismus, Schweißkorrosion, Materialermüdung und kinetische Schockeinwirkungen als primäres Einsatzgebiet. | |||||||
| Der Wechsel von Nickelbasis-Superlegierungen wie Inconel 718 vollzieht sich daher nicht aus ästhetischen Gründen, sondern als direkte Konsequenz der metallurgischen Evolution. Unabhängige Manufakturen und die Avantgarde der Haute Horlogerie nutzen die für den Triebwerksbau optimierte Ausscheidungskinetik der γ''-Phase, um Bauteile von absoluter Formstabilität und gegen Null tendierender Materialermüdung zu realisieren. | |||||||
| Das Intermezzo der Zwischenkriegszeit: Die thermische Barriere des Eindecker-Umschwungs | |||||||
| In den späten 1930er-Jahren erlebte die Luftfahrtindustrie eine tiefgreifende strukturelle Metamorphose: Die aerodynamisch limitierten Doppeldecker wurden systematisch durch freitragende Eindecker in Ganzmetallbauweise abgelöst. Diese Modifikation der Flugzeugarchitektur erzwang eine drastische Steigerung der Kolbenmotor-Leistung, realisiert durch die signifikante Anhebung der Ladedrücke und der Verdichtungsverhältnisse. | |||||||
| Zur Unterdrückung der klopfenden Verbrennung unter Volllastbedingungen erfolgte die flächendeckende Einführung von Tetraethylblei als Antiklopfmittel im Flugbenzin. Diese chemische Modifikation generierte bei Abgastemperaturen von über 800 °C hochreaktive Bleioxide im Verbrennungsraum, was die Baugruppen vor unlösbare thermodynamische und chemische Blockaden stellte. | |||||||
| Die bis zu diesem Zeitpunkt als Industriestandard genutzten Silchrom-Stähle der Auslassventile versagten unter diesen Bedingungen vollständig. Es traten zwei zerstörerische Schadensmechanismen auf: | |||||||
| • Beschleunigte Kriechdeformation: Die thermomechanische Dauerlast bewirkte ein viskoses Fließen und Längen der Ventilschäfte. | |||||||
| • Aggressive Bleikorrosion: Die Bleioxid-Ablagerungen initiierten eine thermo-elektrochemische Korrosion, die zu tiefem Lochfraß, interkristalliner Gefügezerstörung und dem mechanischen Abriss der Ventile im Flugbetrieb führte. | |||||||
| Das Sudbury-Prinzip: Die transatlantische Rohstoffachse der USA | |||||||
| Die Überwindung dieser technologischen Blockade erfolgte durch den Transfer der von der International Nickel Company (INCO) entwickelten Nickel-Chrom-Matrix in den Triebwerksbau. Die physische Bereitstellung der Rohstoffe folgte dabei einer strikten geopolitischen und logistischen Achse zwischen Kanada und den Vereinigten Staaten von Amerika. | |||||||
| Die Primärquelle des benötigten Reinnickels lag im Sudbury-Becken in Ontario, Kanada. Diese durch einen prähistorischen Meteoriteneinschlag entstandene, weltweit reichste Nickellagerstätte bildete das absolute Fundament der alliierten Materialversorgung. Die International Nickel Co. of Canada kontrollierte über Minen wie die Frood-Stobie-Mine die globale Nickelgewinnung außerhalb Europas lückenlos und deckte über 95 % des alliierten Rüstungsbeders. | |||||||
| Der metallurgische Produktionszyklus vollzog sich in einer grenzüberschreitenden Symbiose: | |||||||
| • Raffination: Das Roherz wurde in den kanadischen Großanlagen in Copper Cliff vorreduziert und in Port Colborne (Ontario) zu hochreinem Elektrolyt-Nickel mit einem Reinheitsgrad von über 99,9 % raffiniert. | |||||||
| • Synthese: Dieses kanadische Substrat wurde per Eisenbahn in das 1922 errichtete High-Tech-Spezialwalzwerk der INCO nach Huntington, West Virginia (USA), exportiert. Erst dort fusionierten die Metallurgen das kanadische Basiselement mit Chrom und Eisen, um das spezifizierte Derivat Inconel M zu gießen. | |||||||
| Konstrukteure amerikanischer Hochleistungs-Sternmotoren (Pratt & Whitney, Wright Aeronautical) erkannten, dass diese kupferfreie, austenitische Legierungsbasis eine absolute Passivität gegenüber Bleioxid-Angriffen aufwies. Die Kombination von Inconel M mit einer stellite-gepanzerten Ventilspitze stabilisierte die Standzeit der Motoren unter Volllast und sicherte die Prozessstabilität bei Geschwindigkeiten jenseits der 400-km/h-Marke. Diese historische Lieferachse bildet das direkte Fundament der heutigen transatlantischen Rüstungs- und Beschaffungsrichtlinien (DFARS-Klausel 252.225-7009), welche den Einsatz von Specialty Metals in der westlichen Luftfahrtarchitektur und der Haute Horlogerie reglementieren. | |||||||
| Der Sprung zur ausscheidungsgehärteten Matrix | |||||||
| Der endgültige Durchbruch zur primären Luftfahrt-Superlegierung vollzog sich unmittelbar folgend durch den Sprung zum Strahlantrieb. Bei den ersten Versuchen von Sir Frank Whittle mit dem britischen Jet-Triebwerk versagten auch hochentwickelte austenitische Stähle binnen Minuten durch Fliehkraftdehnung im rotglühenden Abgasstrom. Die britische INCO-Tochtergesellschaft Henry Wiggin & Co. in Hereford nutzte daraufhin die Inconel-Ur-Formel und implementierte durch das gezielte Einkoppeln von Titan und Aluminium die erste kontrollierte Ausscheidungshärtung. Das so geschaffene Kaliber Inconel X-750 lieferte die physikalische Härte und Kriechbeständigkeit, um Brennkammern und Turbinenschaufeln unter extremen Fliehkraft- und Temperaturbelastungen formstabil zu halten. | |||||||
| Die materialspezifische Zäsur des Jahres 1939: Der Eintritt in das thermomechanische Wettrüsten | |||||||
| Bis zum Frühjahr 1939 kristifizierte sich die Weiterentwicklung der Nickel-Chrom-Matrix als der entscheidende Faktor im globalen Rüstungswettlauf heraus. Die theoretischen Grundlagen der Ausscheidungshärtung durch das gezielte Einkoppeln von Titan und Aluminium wurden in den Laboratorien der britischen Tochtergesellschaft Henry Wiggin & Co. in Birmingham (Wiggin Street Works) sowie im US-amerikanischen Großforschungswerk der INCO in Huntington, West Virginia (Riverside Drive), intensiv erforscht, um die Kriechbeständigkeit des Gefüges weiter zu maximieren. Zu diesem Zeitpunkt endete die Ära der frei zugänglichen Industrieforschung. Mit dem herannahenden Systemkonflikt schotteten die alliierten Mächte ihre materialwissenschaftlichen Erkenntnisse ab. Das Jahr 1939 markiert somit die strikte Trennlinie, an der die zivile Werkstoffentwicklung abrupt stoppt und das Zeitalter der militärischen Zensur und der verdeckten Operationen beginnt. | |||||||
| 1.1.1. Das M-Organ und die Jagd nach dem Scherspalt: Wissenschaftliche Aufklärung im Zweiten Weltkrieg | |||||||
| Die historische Entwicklung der Nickelbasis-Superlegierungen ist das Resultat eines streng geheim gehaltenen wissenschaftlich-technologischen Rüstungswettrennens des Zweiten Weltkriegs. Als ab 1939 die Flugzeugkonstrukteure Sir Frank Whittle in Großbritannien und Hans von Ohain in Deutschland unabhängig voneinander das Zeitalter des Jet-Antriebs einläuteten, stießen die Ingenieure schlagartig an eine unnachgiebige, thermophysikalische Wand. Von Ohain – Erfinder des ersten einsatzfähigen Strahlentriebwerks der Welt (Heinkel He S 3), das am 27. August 1939 das Versuchsflugzeug Heinkel He 178 antrieb – operierte als Wissenschaftler und Chefkonstrukteur bei den Ernst Heinkel Flugzeugwerken in Marienehe unter strikter Geheimhaltung. | |||||||
| Unabhängige Konstrukteure stießen beim Übergang zur Serienreife an dieselbe materialographische Barriere: Die enormen Fliehkräfte im Verbund mit den glühenden Temperaturen der Verbrennungsgase, die rasch die Marke von 600 °C bis 750 °C durchbrachen, führten bei herkömmlichen Eisenbasis-Stählen innerhalb kürzester Zeit zu strukturellem Versagen. Dieses Phänomen des Schaufelstreckens war ein physikalisches Problem im Triebwerk, bei dem sich die rotierenden Klingen unter glühender Last unaufhaltsam ausdehnen, bis sie bei voller Drehzahl die Innenwand des Stators berühren, das Gehäuse zerstören und das Luftfahrzeug zum Absturz bringen. Der kritische Punkt hierbei war der Scherspalt – die millimeterdünne Toleranzzone zwischen der rotierenden Turbinenschaufel und dem feststehenden Triebwerksgehäuse. | |||||||
| Das alliierte Schutz-Protokoll und die Exekutiv-Direktiven | |||||||
| Zur Sicherung des technologischen Vorsprungs bei der Beherrschung dieses Scherspalts aktivierten die alliierten Mächte ab Mitte 1940 eine Kaskade staatlicher Zensurmaßnahmen. In Großbritannien ordnete das Ministry of Aircraft Production (MAP) unter der Führung von Lord Beaverbrook im Frühjahr 1940 nach den ersten Volllastläufen des Whittle-W2-Triebwerks die sofortige Sperrung aller Werkstoffdaten und die Bereitstellung staatlicher Sonderbudgets für die geheime Weiterentwicklung der Inconel-Matrix an die INCO-Tochtergesellschaft Henry Wiggin & Co. in Hereford an. | |||||||
| In den Vereinigten Staaten von Amerika wurde die rechtliche und geheimdienstliche Abschottung der Legierungsforschung durch ein direktes Eingreifen des Weißen Hauses exekutiert. US-Präsident Franklin D. Roosevelt unterzeichnete am 27. Juni 1940 eine Präsidialdirektive zur Errichtung des National Defense Research Committee (NDRC), welches im Juni 1941 durch die Executive Order 8807 in das Office of Scientific Research and Development (OSRD) überging. Unter der administrativen Führung von Dr. Vannevar Bush und der primär zuständigen Division B (Fuels, Gases & Chemical Problems) wurden die INCO-Forschungsstätten in Huntington unter strikte militärische Aufsicht gestellt. | |||||||
| Jede Dokumentation bezüglich der Ausscheidungshärtung durch Niob, Titan oder Aluminium unterlag ab diesem Zeitpunkt der höchsten Geheimhaltungsstufe (Top Secret / Most Secret). Jede unautorisierte Weitergabe von Strukturdaten wurde unter Androhung von Haftstrafen nach dem Espionage Act unterbunden. | |||||||
| Zur informationellen Absperrung der stofflichen Identität wurden in alliierten Funksprüchen, Konstruktionszeichnungen und Logistikdokumenten strikte Tarnkappennomenklaturen implementiert: | |||||||
| • Die britische Entwicklungsreihe der Henry Wiggin & Co. wurde unter dem krypto-metallurgischen Code-Namen "Nimonic“ verschleiert (eine Kontraktion aus Nickel und Mnemonic), um die Abstammung von der zivilen Inconel-Ur-Formel gegenüber feindlichen Agenten zu maskieren. Die Legierung Nimonic 75 (80% Nickel, 20% Chrom, modifiziert mit Titan und Kohlenstoff) bildete fortan das exklusive Staatsgeheimnis der alliierten Luftüberlegenheit. | |||||||
| • In den USA befehligte der Kommandeur der United States Army Air Forces, General Henry H. "Hap" Arnold, im Oktober 1941 die Überleitung der alliierten Materialgeheimnisse an General Electric. Das Triebwerksprogramm und die dazugehörige Metallurgieforschung wurden fortan unter den Geheimhaltungsoperationen "Project Supercharger" und "I-A Engine Project" geführt. Der physische Transport der raffinierten Elektrolyt-Schmelzen aus dem kanadischen Sudbury-Becken erfolgte unter neutralen Rüstungskatalognummern zur Täuschung der feindlichen Aufklärung. | |||||||
| Operation LUSTY (Luftwaffe Secret Technology) | |||||||
| Diese unter dem Befehl von General Henry H. "Hap" Arnold exekutierte Operation der United States Army Air Forces (USAAF) zielte auf die lückenlose Sicherung der fortgeschrittenen deutschen Luftfahrttechnologie ab. | |||||||
| • Das metallurgische Protokoll: Die von Colonel Harold E. Watson geleiteten Einheiten ("Watson’s Whizzers") beschlagnahmten auf den Flugplätzen und Untertage-Fabriken (wie dem Walpersberg) einsatzfähige Messerschmitt Me 262. | |||||||
| • Die Entdeckung im Labor: Bei der physikalischen Demontage der Triebwerke vom Typ Junkers Jumo 004 auf den US-Stützpunkten Freeman Field und Wright Field sezierten die US-Metallurgen die reichsdeutsche Werkstoff-Katastrophe. Die freigegebenen Akten dokumentieren die Bestätigung der alliierten Überlegenheit: Während die USA und Großbritannien über die ausscheidungsgehärtete Inconel- und Nimonic-Matrix verfügten, erzwang der alliierte Rohstoffblock an kanadischem Nickel im deutschen Sektor den Einsatz von ungenügend kriechbeständigem Tinidur-Stahl. Dies führte zu den fatalen Triebwerks-Flammabrissen. | |||||||
| Das CIOS- und BIOS-Protokoll (Combined/British Intelligence Objectives Sub-Committee) | |||||||
| Die lückenlose Offenlegung der deutschen Hochtemperatur-Forschung erfolgte durch gemischte britisch-amerikanische Rüstungskommissionen, deren Untersuchungsberichte in den nationalen Archiven (wie den National Archives and Records Administration, NARA, in den USA) deklassiert wurden. | |||||||
| • Das Verhör der Metallurgen: Im Zuge dieser Operationen wurden die geheimen Forschungsstätten der Friedrich Krupp AG in Essen, die Laboratorien der Junkers-Flugzeugwerke in Dessau sowie die Teststände der BMW-Werke in München-Milbertshofen (Tarnname "Herbitus") systematisch besetzt. | |||||||
| • Der Spionage-Befund: Die deklassierten CIOS- und BIOS-Abschlussberichte (z. B. BIOS Report on Jet Propulsion Metallurgy) belegen, dass das deutsche M-Organ bis Kriegsende vergeblich versuchte, die genaue stöchiometrische Zusammensetzung von Nimonic 75 (die exakte Einkopplung von Titan und Aluminium in die Inconel-Ur-Formel) chemisch zu entschlüsseln | |||||||
| Die Gegenseite: Die Infiltration durch das M-Organ | |||||||
| Dieses hermetische alliierte Zensursystem war das direkte Ziel der gegnerischen Nachrichtendienste. Auf deutscher Seite operierte das M-Organ (die wissenschaftlich-technische Sektion der Abwehr unter Admiral Wilhelm Canaris) mit der gezielten Beschaffung von Werkstoffproben und Patentdokumenten aus dem angelsächsischen Raum. Die Spione des M-Organs versuchten über neutrale Staaten wie Schweden und die Schweiz, Proben des ausscheidungsgehärteten Inconel-Materials aus alliierten Lieferketten abzufangen. | |||||||
| Das primäre Ziel dieser Aufklärungsaktivitäten war die Entschlüsselung des alliierten Produktionsgeheimnisses: der präzise Masseanteil von Titan und Aluminium zur Initiierung der γ'- und γ''-Phasen, um das Kriechverhalten der eigenen Triebwerkskonstruktionen (wie des Typs Junkers Jumo 004) zu stabilisieren. Da das deutsche Kontrollgebiet aufgrund der alliierten Seeblockade vom Zugang zu den kanadischen Sudbury-Lagerstätten abgeschnitten war, blieben die Ingenieure der Achsenmächte auf thermodynamische Notkonstruktionen angewiesen. Dies zwang sie zur Nutzung ungenügend gehärteter Mangan-Eisen-Austenite (wie dem Werkstoff Tinidur), was die Lebensdauer der Triebwerke im Einsatz auf unter 25 Betriebsstunden einschränkte und den alliierten materialwissenschaftlichen Vorsprung bis zum Kriegsende zementierte. | |||||||
| Das unsichtbare Ringen: Werkstoff-Spionage und die geopolitische Asymmetrie | |||||||
| Hinter den Kulissen der Schlachtfelder entbrannte ein erbittertes Ringen der Wissenschaftler gegen die deutschen Raketenpioniere in Peenemünde unter Wernher von Braun (Entwicklung des Aggregats 4 / V2) sowie die Triebwerkskonstrukteure von Junkers und BMW. Bereits im November 1939 hatte der deutsche Physiker Hans Ferdinand Mayer im streng geheimen Oslo-Report dem britischen Auslandsgeheimdienst MI6 (Secret Intelligence Service) erste Hinweise auf reichsweite Raketenforschungen übermittelt. Mayer, Leiter des Forschungslabors der Siemens & Halske AG in Berlin und überzeugter Regimegegner, besaß durch seine Position direkten Zugang zu hochsensiblen Informationen über Radar-Entwicklungen, Torpedosysteme und frühe Raketenversuche. Er nutzte eine geschäftliche Dienstreise am 30. Oktober 1939 nach Norwegen, um den Bericht auf einer Schreibmaschine im Osloer Hotel Bristol zu tippen. Mayer hatte in seinem ersten, anonymen Brief am 1. November 1939 gefordert, dass der deutsche Dienst des BBC World Service seine Standardeinleitung "Hier ist England" zu "Hullo, hier ist London" ändern müsse, falls die Briten an den Rüstungsgeheimnissen interessiert seien. Captain Hector Boyes, der britische Marineattaché in Oslo, erkannte das strategische Potenzial, telegrafierte unverzüglich verschlüsselt nach London und veranlasste die Änderung der Rundfunkübertragung. Erst nach dieser Bestätigung schickte Mayer das eigentliche Hauptpaket ab: Am Abend des 4. November hinterlegte er den siebenseitigen Bericht zusammen mit dem physischen Prototyp eines geheimen Magnetminenzünders – einer speziellen Vakuumröhre – im Postkasten der britischen Gesandtschaft in Oslo, wo das Paket am Morgen des 5. November 1939 vom Personal entdeckt wurde. Boyes übersetzte den brisanten Text umgehend und leitete das Original mitsamt der Übersetzung über den offiziellen, hochgesicherten Diplomatenkurier-Weg der britischen Botschaft direkt nach London. Das MI6 operierte fortan mit sogenannten Scientific Intelligence Indicators – metrologischen Spurenmustern, die darauf abzielten, die metallurgische Belastungsgrenze des Gegners systematisch zu dekonstruieren. In der Geschichte der wissenschaftlichen Spionage ging dieser Vorgang schlicht als das "BBC-Signal des Oslo-Reports" in die Akten ein. | |||||||
| Die Schicksale dieser Akteure spiegeln die unbarmherzige Härte dieses Schattenkrieges wider: Mayer wurde im Jahr 1943 wegen eines sogenannten Rundfunkverbrechens – des systematischen Abhörens von ausländischen Nachrichtensendern (BBC) – dekonstruiert, von der Gestapo in Berlin verhaftet und wegen Wehrkraftzersetzung angeklagt. Nur durch das verdeckte Eingreifen seines engen Freundes und Physikerkollegen Johannes Juilfs, der Mayer als „kriegswichtigen Forscher“ deklarierte, entging er der Vollstreckung des Todesurteils. Er wurde daraufhin in die Konzentrationslager Sachsenhausen und Dachau deportiert, wo er unter permanenter Lebensgefahr gezwungen war, im Rahmen des SS-eigenen Rüstungsprogramms in den Werkstätten der Deutschen Ausrüstungswerke (DAW) mikro-mechanische und funktechnische Berechnungen durchzuführen. Mayer überlebte die KZ-Haft bis zur Befreiung der Lager durch US-Truppen im April 1945, ohne dass die Nationalsozialisten jemals davon erfuhren, dass er der Autor des verheerenden Oslo-Reports war. Seine Identität als der anonyme Verfasser des Oslo-Reports wurde erst im Jahr 1989, kurz vor seinem Tod, durch die Freigabe der britischen Regierungsarchive wissenschaftlich bewiesen. | |||||||
| Für Hans von Ohain öffnete sich nach Kriegsende ein völlig anderer Lebensweg: Er wurde im Zuge der alliierten Operation Paperclip in die USA gebracht, wo er eine steile Karriere als führender Wissenschaftler in den Forschungslabors der US-Luftwaffe (Wright-Patterson Air Force Base) einschlug. | |||||||
| Die britische Exklusiv-Sperre (1939–1941) | |||||||
| Zum Zeitpunkt der Übermittlung durch Hans Ferdinand Mayer im November 1939 existierte keine institutionalisierte Geheimdienst-Achse zwischen dem MI6 und den damals zersplitterten US-Diensten wie dem MID (Military Intelligence Division) oder dem ONI (Office of Naval Intelligence). | |||||||
| • Die Skepsis der britischen Führung: Da weite Teile des britischen Establishments den Oslo-Report zunächst für eine gezielte deutsche Desinformation hielten, verbot der MI6 jede Weitergabe an Drittstaaten. | |||||||
| • Das Monopol von Dr. R. V. Jones: Der Leiter der wissenschaftlichen Sektion des Luftfahrtministeriums isolierte den Bericht, um die darin enthaltenen Spurenmuster (Scientific Intelligence Indicators) exklusiv für das britische Radarentwicklungsprogramm und die Entschlüsselung des Knickebein-Verfahrens zu nutzen. | |||||||
| Die schrittweise Offenlegung im Rahmen des COSSAC und der OSRD-Symbiose (ab 1942) | |||||||
| Erst nach dem offiziellen Kriegseintritt der USA und der Etablierung des OSS (Office of Strategic Services) unter William J. Donovan im Juni 1942 öffnete London die Archive der wissenschaftlichen Aufklärung in vordefinierten Stufen. | |||||||
| • Das Material-Protokoll: Die Erkenntnisse Mayers bezüglich der deutschen Raketenversuche und Triebwerkskomponenten wurden im Zuge der alliierten Zusammenarbeit mit dem US-amerikanischen Office of Scientific Research and Development (OSRD) unter Dr. Vannevar Bush abgeglichen. | |||||||
| • Das Ziel der Kooperation: Die US-Geheimdienste erhielten Auszüge der metallurgischen Analysen, um die Kriechbeständigkeit der reichsdeutschen Luftfahrtsubstrate zu bewerten. Der vollständige Text des Oslo-Reports mitsamt der Identität des Informanten wurde den Amerikanern jedoch bis zum Ende des Konflikts 1945 vorenthalten. | |||||||
 |
|||||||
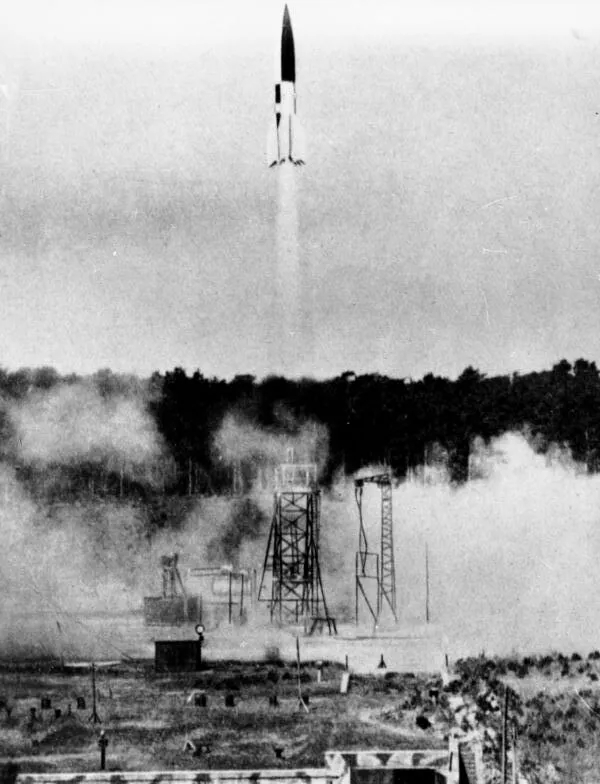
| Start einer V2-Rakete, Peenemünde, Deutschland. © German Federal Archives | |||||||
| Als von Braun ab 1943 die Aggregat-4-Großrakete (V2) zur Einsatzreife trieb, lief die alliierte Aufklärung auf Hochtouren: | |||||||
| • Operation Most III (Dritte Brücke): Im Mai 1944 gelang es Agenten der polnischen Heimatarmee (Armia Krajowa / AK), eine nahe Sarnaki im Schlamm des Flusses Bug abgestürzte, intakte V2-Rakete vor den Suchtrupps der Wehrmacht zu bergen. In einer logistischen Meisterleistung wurde die Rakete unter feindlichem Druck zerlegt und in geheimen Laboratorien in Warschau analysiert. Die Konstruktionspläne und kritische Triebwerkskomponenten wurden im Juli 1944 per waghalsigem RAF-Sonderflug über Brindisi nach England ausgeflogen. | |||||||
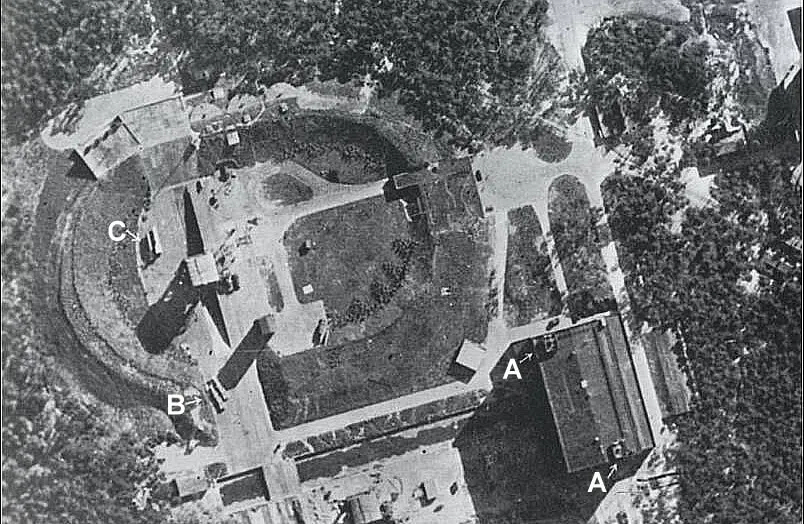
| • Operation Bodyline: Die britische Fotoaufklärung (Central Interpretation Unit) in Medmenham analysierte stereoskopische Luftbilder mit mathematischer Präzision. Sie entdeckten die Geheimwaffenzentrale auf dem Peenemünder Prüfstand VII, indem sie die gigantischen, ringförmigen Schutzwälle der Startarena morphologisch auswerteten und schließlich eine vertikal aufgerichtete Rakete mitsamt ihrem Meillerwagen-Transportsystem visuell identifizierten. | |||||||
| • Operation Hydra: Das britische Kriegskabinett reagierte im August 1943 mit der massiven Bombardierung Peenemündes. Dieser Schlag zwang das NS-Regime, die Produktion unter dem Codenamen "Mittelwerk" in das unterirdische Stollensystem des Kohnsteins (KZ Mittelbau-Dora) zu verlegen, wo die Fertigung unter brutalen Bedingungen fortgesetzt wurde. | |||||||
 |
|||||||
| Diese RAF-Aufklärungsluftaufnahme eines Raketenprüfstands der Heeresversuchsanstalt Peenemünde an der Ostsee, Deutschland, datiert vom 23. Juni 1943. Die horizontal gelagerten Raketenkörper sind mit den Kennungen B & C markiert | |||||||
| Die Laborberichte des Royal Aircraft Establishment (RAE) Farnborough (1944) | |||||||
| Die systematische metallurgische Dekonstruktion der V2 im Rahmen des britischen Aufklärungsprojekts "Project Big Ben" begann Ende Juli 1944. Zuvor war am 21. Juli eine britische Douglas C-47 Dakota mit einer Ladung von 12 großen Holzkisten in England eingetroffen. Sie enthielten rund zwei Tonnen Wrackteile der berüchtigten "Bäckebo-Rakete" (A4-Testfahrzeug Nummer V89). Diese mit einer experimentellen Funklenkanlage zur Flugbahnkorrektur bestückte Rakete war am 13. Juni 1944 in Peenemünde gestartet, geriet jedoch durch einen fatalen Bedienungsfehler der Bodenstation außer Kontrolle. Sie steuerte exakt nach Norden und zerbrach beim Wiedereintritt in die dichtere Atmosphäre in ca. 1.000 Meter Höhe über einem Sumpfgebiet nahe Bäckebo im damals neutralen Schweden. | |||||||
 |
|||||||
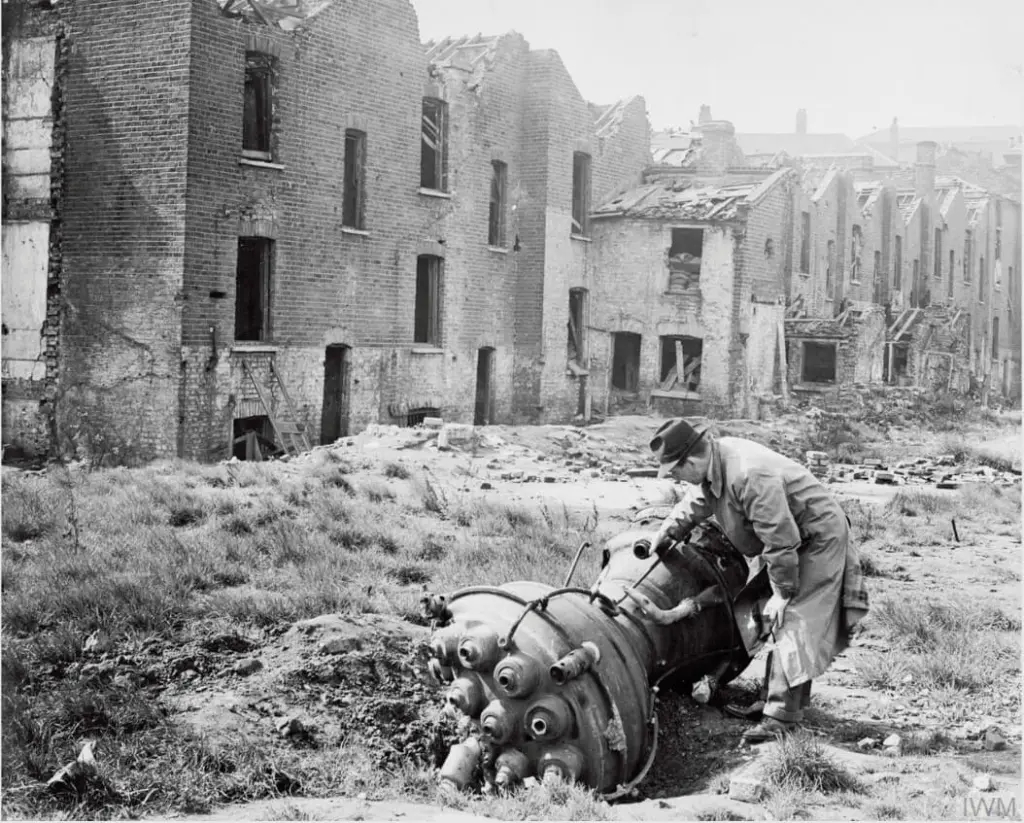
| Inspektion der Brennkammer einer V2-Rakete. Im Hintergrund dokumentierte Explosionsschäden an Liegenschaften in England. © IWM HU44973 | |||||||
| Das Waldgebiet wurde augenblicklich vom schwedischen Militär abgeriegelt. Die deutsche Gesandtschaft in Stockholm versuchte verzweifelt, über massiven diplomatischen Druck und das Angebot von Kompensationsgeschäften – wie der Lieferung moderner Messerschmitt-Jagdflugzeuge – die Herausgabe des Wracks zu erzwingen. Doch die schwedische Regierung ging auf einen geheimen Gegendeal mit London ein und tauschte die Trümmer gegen hochentwickelte britische Radaranlagen. Henry Kjellson, Chefingenieur der schwedischen Luftwaffe und genialer Unfallanalytiker, verlud die zwei Tonnen Wrackteile in einer Nacht-und-Nebel-Aktion in Kisten, die für den heimlichen Abflug der britischen Douglas C-47 Dakota auf den schwedischen Zollpapieren offiziell als "minderwertiger Eisenschrott" deklariert waren. | |||||||
| Das schwedische Untersuchungsteam stand unter permanenter Bedrohung durch die im neutralen Stockholm operierende deutsche Abwehr. Jede Sichtung und Katalogisierung des Wracks musste unter der ständigen Angst vor Sabotage oder Brandstiftung protokolliert werden. Als Wing Commander Field die Kisten übernahm, wusste er, dass die deutsche Luftwaffe die Flugkorridore über dem Skagerrak lückenlos überwachte – der Flug der C-47 Dakota nach Farnborough war ein ungeschütztes Himmelfahrtskommando über der umkämpften Nordsee. | |||||||
| Als der britische Assistant Air Attaché, Squadron Leader Denis H. Fleet, in Stockholm anklopfte, entwickelte sich ein hochpräziser geopolitischer Poker: Schweden übergab das Wrack nicht blind, sondern erzwang im Austausch von London die sofortige Lieferung von hochmodernen mobilen GL-Mk-II-Radaranlagen zur Flak-Feuerleitung sowie die Zusage von Jagdflugzeugen (Spitfires) für die Nachkriegszeit. Kjellson hatte das Wrack zu diesem Zeitpunkt bereits vollständig vermessen, fotogrammetrisch katalogisiert und wichtige Konstruktionsmerkmale für die schwedische Verteidigung kopiert. | |||||||
| Die Übergabe der Bäckebo-Trümmer löste im Berliner Auswärtigen Amt ein politisches Beben aus. Der deutsche Gesandte Hans Thomsen forderte ultimativ die Restitution des "Reichseigentums" und bot im Gegenzug die sofortige Lieferung moderner Messerschmitt-Jagdflugzeuge an. Als Schweden ablehnte, drosselte Berlin als Vergeltung die lebenswichtigen Kohle- und Kokslieferungen für den skandinavischen Winter. Stockholm konterte diesen Erpressungsversuch jedoch mit rüstungswirtschaftlicher Härte: Die schwedische Regierung drohte mit einem sofortigen Exportstopp für hochreines Eisenerz und die für die deutsche Kriegsproduktion unentbehrlichen SKF-Kugellager. Angesichts dieses metallurgischen Hebels musste Berlin einlenken, um den totalen Kollaps der eigenen Panzerfertigung zu verhindern. Gleichwohl blieb die Operation auf logistischer Ebene ein ungeschütztes Himmelfahrtskommando: Um den deutschen Nachtjägern über dem Skagerrak und den Spionen am Flughafen Bromma zu entgehen, mussten die zwei Tonnen Raketenschrott als wertloser Eisenschrott deklariert werden, bevor die britische Dakota den hochgefährlichen Korridor nach Farnborough antrat. | |||||||
| Die metallurgische Sektion des RAE untersuchte die Trümmer unter extremem Zeitdruck, während die Ergebnisse direkt an das übergeordnete "Project Big Ben"-Komitee – bestehend aus führenden Experten wie William G. A. Perring, Sir William Cook, den Raketenspezialisten A. D. Baxter und Isaac Lubbock sowie dem wissenschaftlichen Geheimdienstchef Dr. R. V. Jones – flossen. Ihre materialtechnischen Erkenntnisse hielten die RAE-Metallurgen im berühmten RAE Report No. MT.5511 fest. | |||||||
| Das M-Organ und das Bäckebo-Protokoll (Der RAE-Report No. MT.5511) | |||||||
| Die Sektion der am 13. Juni 1944 über Bäckebo (Schweden) fehlgelenkten und beim Wiedereintritt in die Atmosphäre zerborstenen V2-Rakete (A4-Testfahrzeug V89) lieferte dem britischen Luftfahrtministerium eine unbestechliche materialographische Beweiskette. Der unter der höchsten Geheimhaltungsstufe Most Secret erstellte RAE Report No. MT.5511 dokumentiert die chemische Analyse der Brennkammersegmente im metallurgischen Labor von Farnborough wie folgt: | |||||||
| • Das metallurgische Paradoxon der Werkstoffbasis: Während die alliierte Luftfahrtforschung unter Frank Whittle mit der Nimonic-Serie (Nickel-Chrom-Basis dotiert mit 2,4 % Titan und 1,2 % Aluminium) bereits die Ausscheidungshärtung für rotierende Hochleistungsbauteile nutzte, isolierte die chemisch-analytische Untersuchung des RAE beim deutschen Raketenantrieb ein massives Technologiedefizit. | |||||||
| • Chemische Zusammensetzung der A4-Brennkammer (Trümmer-Befund): | |||||||
| º Kohlenstoff (C): 0,11 % | |||||||
| º Mangan (Mn): 0,45 % | |||||||
| º Nickel (Ni): 0,00 % (Vollständiges Fehlen) | |||||||
| º Chrom (Cr): 0,00 % (Vollständiges Fehlen) | |||||||
| º Identifizierter Werkstoff: Unlegierter, kohlenstoffarmer Baustahl/Kesselblech. Der Befund des RAE-Labors offenbarte, dass der Brennkammermantel aus gewöhnlichem Weichstahl gefertigt war. Dies bewies den alliierten Analysten, dass die deutsche Führung strategische Hochwarmfest-Legierungen vollständig für das strahlgetriebene Jagdprogramm (Me 262) reservieren musste und die thermische Last der Rakete rein strukturell über die Hydrodynamik der Schleierkühlung auffing. | |||||||
| • Thermodynamische Ingenieurskunst vs. Werkstoffbasis: Das RAE attestierte, dass das Triebwerk die lokalen Gastemperaturen von rund 2.700 °C im Betrieb rein durch die hydrodynamische Notlösung der Filmkühlung bewältigte. Über feinst- und stanzgebohrte Perforationen an den Innenwänden wurde Alkohol (Ethanol) injiziert, um eine schützende Grenzschicht-Isolation über dem gewöhnlichen, unlegierten Kohlenstoffstahlblech (St 37) aufzubauen. Die mechanischen Steuerflügel im Abgasstrahl bestanden mangels hitzefester Nickel-Superlegierungen aus isotrop gepresstem Graphit. Dieser Widerstand der mörderischen Hitze durch minimale, kontinuierliche Sublimation, was das Ruder zu einem reinen Einweg-Verbrauchsteil mit hohem erosiven Verschleiß degradierte. | |||||||
| Durch den Einbau der experimentellen Funklenkung lieferten die Deutschen den Briten unfreiwillig ein doppeltes Geheimnis. Als die Trümmer in den Laboratorien von Farnborough dekonstruiert wurden, knackten die alliierten Experten nicht nur das Rätsel der V2-Großrakete, sondern isolierten auch die Frequenzen und Funktionsweisen des geheimen Führungssignals. Die Briten entwickelten für die Verteidigung Londons sofort maßgeschneiderte Störsender ("Operation Domino"). Das britische Air Ministry (1944) dokumentierte in den Akten zur Operation Domino, dass die Frequenzen der deutschen Führungsstrahlen innerhalb weniger Tage nach der Wrackanalyse erfolgreich überlagert werden konnten. Als die Wehrmacht im Herbst 1944 den permanenten Beschuss Englands eröffnete, blockierte das britische Jamming die deutschen Lenksignale so effektiv, dass die deutschen Ingenieure die Funksteuerung eilig aufgeben mussten und fortan auf die unpräzisere, rein interne Kreiselsteuerung auswichen. Doch die größte Sensation erwartete die Wissenschaftler im chemischen Labor. | |||||||
| Die physikalischen Schlüsselerkenntnisse des RAE: | |||||||
| • Die Entzauberung des Werkstoffs: Die britischen Metallurgen stellten verblüfft fest, dass die Hauptstruktur der V2-Brennkammer aus gewöhnlichem, unlegiertem Kohlenstoffstahl bestand. Die Härteprüfung ergab extrem niedrige Festigkeitswerte im Vergleich zu den alliierten Nimonic-Superlegierungen. | |||||||
| • Entschlüsselung des thermodynamischen Tricks: Das RAE erkannte sofort, dass dieser minderwertige Stahl die Gastemperaturen von rund 2700 °C im Betrieb unmöglich nativ aushalten konnte. Durch die Mikroskopie der Kammerinnenwände entdeckte das RAE winzige, präzisions- bzw. stanzgebohrte Perforationen. Dies lieferte den Alliierten den ersten physikalischen Beweis für das Prinzip der Schleierkühlung (engl. film cooling). Der RAE-Bericht hielt fest, dass die Deutschen thermodynamische Defizite der Werkstoffbasis rein durch hydrodynamische Ingenieurskunst (den gezielten Einsatz eines isolierenden Kraftstoffschleiers) kompensierten. | |||||||
| • Die Entdeckung des Graphits: Eine große Sensation im Labor war die Untersuchung der vier Steuerflügel, die direkt im mörderischen Abgasstrahl des Triebwerks saßen. Statt teurer Metalllegierungen isolierten die RAE-Wissenschaftler hochdichten, stranggepressten Elektrographit. Das RAE attestierte von Brauns Team hier eine "brillante Simplizität": Graphit schmilzt nicht, sondern sublimiert erst bei über 3500 °C. Ein extrem widerstandsfähiges Material, das trotz hohem erosiven Verschleißs als Einweg-Bauteil billig und in Masse verfügbar war. | |||||||
| Infiltration deutscher Triebwerksgeheimnisse durch das "M-Organ" des MI6 | |||||||
| Das sogenannte "M-Organ" – die Keimzelle des späteren wissenschaftlichen und technischen Geheimdienstes unter der Leitung des Physikers Dr. Reginald Victor Jones, formal verankert als Assistant Directorate of Intelligence (Science) im britischen Luftfahrtministerium (Air Ministry) – stand während des Krieges vor einer scheinbar unlösbaren Barriere: Die Entwicklung und Fertigung deutscher Strahltriebwerke wie des Junkers Jumo 004 und des BMW 003 unterlag einer totalen Abschirmung im Reichsgebiet. Da klassische, physische Spionage in den Fabriken von Dessau, Halberstadt oder Magdeburg wegen der lückenlosen Überwachung durch die Gestapo sofort im Kugelhagel endete, entwickelte das M-Organ eine dreistufige, metrologisch-infiltrative Gegenstrategie, um das deutsche Jet-Programm strukturell zu sezieren: | |||||||
| 1. Verhör-Infiltration: Das mathematisierte System der Verhörzentren | |||||||
| Das M-Organ kooperierte eng mit "Camp 020" (Latchmere House, Surrey), dem Hochsicherheits-Verhörzentrum des MI5 für gefangene Spione, sowie den Verhörspezialisten des MI19 in Latimer House. Sobald die Funkaufklärung (Hut 3 und Hut 6 in Bletchley Park) über die Entschlüsselung des Luftwaffen-Enigma-Codes (Codename "Ultra") Indizien für Triebwerksaufrüstungen oder Testflüge in Oranienburg und Rechlin lieferte, wurden gezielt über diese Einrichtungen inhaftierte Rüstungstechniker oder abgeschossene Luftwaffen-Piloten für tiefgehende materialtechnische Verhöre ausgewählt. | |||||||
| In enger Kooperation mit dem MI19 instruierte das M-Organ wissenschaftlich geschulte Verhörspezialisten in den CSDIC-Abhörzentren, die keine politischen Phrasen dreschten, sondern rein metallurgisch-physikalische Kernfragen stellten. Über diese zielgerichteten "technischen Verhöre" und das systematische Abhören der gefangenen Techniker konnte R. V. Jones im Frühjahr 1944 das exakte Ausmaß der thermischen Achillesferse des Gegners erstmals quantifizieren: Die Deutschen scheiterten an den fatalen Standzeiteinbrüchen ihrer Turbinenschaufeln, weil die alliierte Seeblockade den Zugang zu elementaren Legierungsbausteinen wie Kobalt und Nickel vollständig abgeschnürt hatte. | |||||||
| 2. Wirtschafts- und Emissionsspionage über neutrale Korridore | |||||||
| Das M-Organ spannte ein hocheffizientes Netz aus Informanten in den diplomatischen Drehkreuzen der Schweiz (Bern), Schwedens (Stockholm) und der Türkei. Da deutsche Einkäufer und Ingenieure zu Geheimverhandlungen mit Zulieferern in diese neutralen Länder reisten, fing der MI6 systematisch Frachtbriefe, Materialanforderungen und Zollbelege ab und analysierte diese. | |||||||
| Zusätzlich nutzte Dr. Jones eine Methode der indirekten Material-Metrologie: Er ließ Aufklärungsflugzeuge der No. 540 Squadron RAF die Produktionsstätten und Erzlager im Reichsgebiet fotografieren, während Wirtschaftsspione die Schmelzkapazitäten rekonstruierten. Als die Wehrmacht verzweifelt versuchte, im Geheimen Kleinstmengen an hochreinen Legierungsmetallen aus spanischen und türkischen Quellen aufzukaufen, schlug das M-Organ Alarm. Über die fotogrammetrische Haldenvermessung und Mengenrekonstruktion berechneten die britischen Analysten, dass das Deutsche Reich die Produktion echter Hochwarmfest-Legierungen mangels Nickel und Kobalt drastisch reduzieren musste. London wusste somit Monate vor dem ersten scharfen Kampfeinsatz der Messerschmitt Me 262 im Sommer 1944, dass das Triebwerk unter dem unbarmherzigen Phänomen des Blade Creep – der plastischen Streckung der unzureichend legierten Schaufeln – kollabieren würde. | |||||||
| 3. Trümmer-Schnittanalysen vor Ort: Die forensischen TDRU- und ATI-Spezialeinheiten | |||||||
| Das M-Organ nutzte in enger Koordination mit dem Air Ministry mobile, militärisch autarke Einheiten der ATI (Air Technical Intelligence) und RAM (Crash Recovery) – die direkten Vorläufer der koordinierten TDRU (Technical Data Research Units). Sobald eine Me 262 oder ein Arado-Blitzbomber im befreiten Westeuropa – oft unmittelbar nach dem Ausbruch aus der Normandie über Frankreich – abstürzte oder notlandete, sprangen diese Teams unter Umgehung der regulären Truppenkommandos direkt an die rauchenden Krater. | |||||||
| Ihre primäre, rücksichtslose Aufgabe war das Heraustrennen der Turbinenläufer noch unter Restwärme. Diese Beutestücke wurden mit Sonderflügen hoher Priorität nach Farnborough geflogen. Dort bewies die chemische Spektralanalyse des RAE im Auftrag des M-Organs endgültig das deutsche Ingenieursdilemma: Die Triebwerke nutzten hohle Blechschaufeln aus nickelarmen, eisenbasierten Austenit-Stählen (wie Tinidur), die mühsam von innen mit Verdichterluft gekühlt werden mussten, weil das Dritte Reich den alliierten Jahrhundert-Werkstoff Nimonic nicht replizieren konnte. | |||||||
| Durch diese präzise geheimdienstliche Zuarbeit des M-Organs war der alliierten Führung klar, dass sie das technologische Wettrüsten am Himmel nicht durch aerodynamische Geometrien, sondern schlicht durch das unerbittliche Aushungern der deutschen Metallurgie gewinnen würden. | |||||||
| Der metallurgische Befreiungsschlag: Die INCO-Synthese und das γ'-Prinzip | |||||||
| Während das nationalsozialistische Regime aufgrund restriktiver Importblockaden vollständig von globalen Chrom- und Nickelvorkommen abgeschnitten war und von Braun die Brennkammern der V2-Rakete mangels hitzefester Metalle aus gewöhnlichem Stahlblech (St 37) fertigen und über eine komplexe Alkoholdampf-Filmkühlung künstlich vor dem Schmelzen schützen musste, saßen die Alliierten an der Quelle der strategischen Rohstoffe. Das Forschungsnetzwerk der International Nickel Company (INCO) im US-amerikanischen Huntington Works (West Virginia) – welches bereits 1932 die Ur-Patente einer revolutionären, korrosionsfesten Legierungsmatrix aus ca. 80 % Nickel und 14 % Chrom für die chemische Industrie geschützt hatte – nutzte diesen geopolitischen Ressourcen-Vorteil zu einem metallurgischen Befreiungsschlag. Über die britische INCO-Tochtergesellschaft Henry Wiggin & Co. in Birmingham gelang 1940 unter Koordination des hochgeheimen Gas Turbine Collaboration Committee (GTCC) des britischen Luftfahrtministeriums das gezielte Zulegieren von Aluminium und Titan in die Matrix. | |||||||
| Diese unter der höchsten britischen Sicherheitsstufe Most Secret entwickelte Legierungsreihe markierte die Geburtsstunde der Nimonic-Familie (deren Weiterentwicklung zu Nimonic 80) die direkte konzeptionelle und strukturelle Schwester der heutigen Inconel-Überlagerungen bildete. Durch das von INCO initiierte Prinzip der Ausscheidungshärtung – die gezielte thermische Induzierung von intermetallischen γ'-Phasen (Ni₃(Al, Ti)]), die das Abgleiten von Kristallebenen unter Extrembelastung atomar blockierten – blieben die alliierten Turbinenschaufeln bei glühenden Temperaturen formstabil. | |||||||
| Während die Triebwerke der deutschen Messerschmitt Me 262 (Junkers Jumo 004) mangels Nickel-Superlegierungen eine historisch dokumentierte, klägliche Standzeit von lediglich 10 bis maximal 25 Betriebsstunden besaßen, bevor sie wegen fataler Schaufelstreckung im Flug katastrophal versagten, hielten die alliierten Rolls-Royce-Welland- und Derwent-Turbinen bis zur fälligen Generalüberholung problemlos über 150 Betriebsstunden stand. Bei den deutschen Jumo-Triebwerken durchschlug die infolge von Materialermüdung losgerissene Schaufel zumeist das Gehäuse, zerstörte den Stator und blockierte die Turbine schlagartig, was einen unkontrollierbaren Triebwerksbrand sowie totalen Schubverlust nach sich zog. | |||||||
  |
|||||||
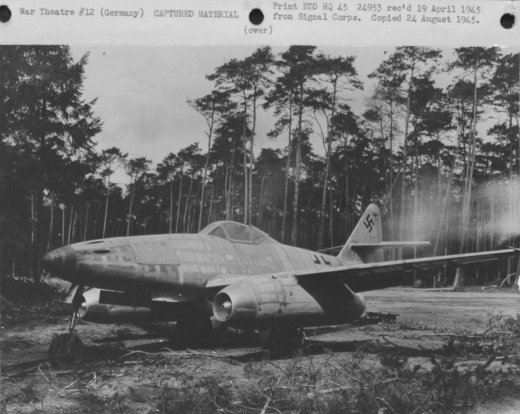
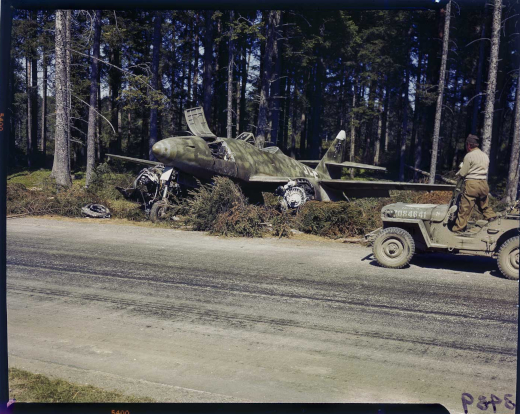
| Messerschmitt Me 262A-1 WNr. 111711 (Rhein-Main) © NARA - Bild rechts: Messerschmitt Me 262A-1 WNr 111685 von KG51 herrenlos an der Autobahns zwischen München und Salzburg entdeckt © NARA | |||||||
| Die kompromisslose Absicherung der werkstofflichen Dominanz | |||||||
| Wie fundamental kriegswichtig diese metallurgische Dominanz war, zeigt die kompromisslose, paranoide Absicherung der alliierten Infrastruktur: | |||||||
| • Der Roosevelt-Erlass (August 1944): Als im INCO-Hauptwerk in West Virginia ein gewerkschaftlicher Streik die kritische Superlegierungsproduktion lahmzulegen drohte, fackelte US-Präsident Franklin D. Roosevelt nicht lange. Er erließ eine präsidentielle Executive Order, woraufhin die US-Army unter der Führung des War Department das Werk kurzerhand militärisch besetzte. Jede Minute Stillstand galt als Verrat an der technologischen Überlegenheit der Alliierten. | |||||||
| • Das nukleare Doppelleben (Huntington Pilot Plant): Dieselbe hochentwickelte Anlage in Huntington fertigte unter absolutem Codenamen im Auftrag des Manhattan Engineer District (Manhattan-Projekt) hochreines, korrosionsbeständiges Nickelpulver. Dieses Pulver war der Schlüssel für die gasdiffusionsbasierten Uran-Anreicherungsbarrieren der gigantischen, ultrageheimen Anlage K-25 in Oak Ridge. | |||||||
| • Das Auge Moskaus (Operacija Enormos): Gleichzeitig operierte die sowjetische Auslandsspionage des NKWD (Volkskommissariat für Innere Angelegenheiten) unter dem allumfassenden Codenamen Operacija Enormos (Operation Enorm). Über ein tief gestaffeltes, infiltriertes Spionagenetzwerk versuchte der NKWD verzweifelt, sowohl die metallurgischen Geheimnisse der amerikanischen Inconel-Forschung in West Virginia als auch die nuklearen Geheimnisse in Los Alamos abzuschöpfen, um den uneinholbaren technologischen Vorsprung der Westmächte auszugleichen. | |||||||
| Operation PAPERCLIP (Sektion Triebwerksmetallurgie) | |||||||
| Während der Transfer von Wernher von Braun im Rahmen der Raketenforschung global dokumentiert ist, legen die deklassierten Akten der Joint Intelligence Objectives Agency (JIOA) den Fokus auch auf die Triebwerkskonstrukteure | |||||||
| • Die Evakuierung der Kontrahenten: Der Chefkonstrukteur des Jumo-004-Triebwerks, Anselm Franz, wurde von den US-Streitkräften gezielt evakuiert und in die USA verbracht. | |||||||
| • Der Transfer in die zivile Industrie: In den amerikanischen Entwicklungslaboratorien fusionierten ab Ende 1945 das von Franz mitgebrachte thermodynamische Wissen über axiale Strömungseigenschaften mit den nun freigegebenen Patentdaten von Inconel 718. Diese Symbiose brach die Kriechgrenzen im Turbinenbau endgültig und lieferte exakt jene materialwissenschaftlichen Erkenntnisse, die Jahrzehnte später von der Avantgarde der Haute Horlogerie zur Konstruktion absolut verformungsfreier Mikromechanik adaptiert wurden. | |||||||
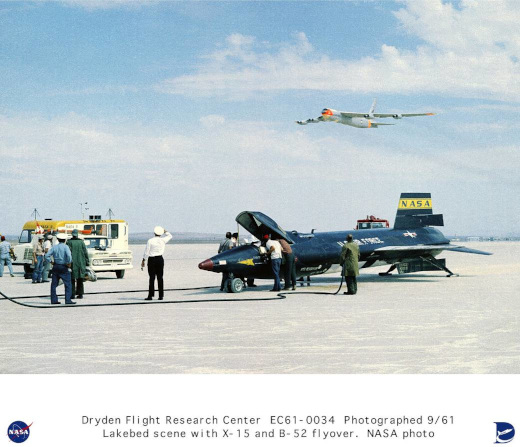
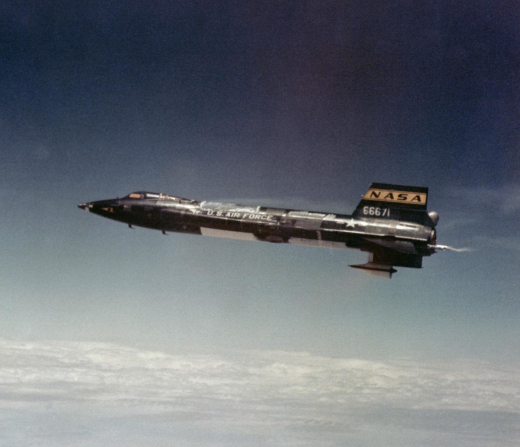
| Diese unbestechliche Werkstoffdominanz bildete Jahrzehnte später das unumstößliche Fundament der bemannten Stratosphären- und Weltraumerforschung: Das legendäre Raketenflugzeug North American X-15 überstand in den 1960er-Jahren Fluggeschwindigkeiten von epischen Mach 6,7 und die damit einhergehende mörderische atmosphärische Reibungshitze von über 650 °C nur, weil seine gesamte Außenhaut als geschweißte Monocoque-Struktur aus Inconel X-750 konstruiert war. Wer die Temperatur beherrschte, beherrschte den Raum. | |||||||
  |
|||||||
| Bild linke: X-15 nach einem Testflug mit Überflug des modifizierten Mutterflugzeugs einer B-52 © NASA - Bild rechts: X-15A-2 beim ersten Flug mit montierten Dummy-Ramjets. Flt. 2-51-92, Pilot Pete Knight, 8 Mai 1967 © NASA | |||||||
| Der Transfer in die Haute Horlogerie | |||||||
| Der Transfer dieser hochentwickelten Werkstoffklasse in die Haute Horlogerie im frühen 21. Jahrhundert stellt keinen bloßen ästhetischen Exkurs oder ein oberflächliches Marketing-Narrativ dar. Er ist die konsequente, unnachgiebige Antwort auf das Streben nach absoluter physischer Integrität und proaktiver Qualitätssicherung unter Extrembedingungen. Wo die traditionelle Uhrmacherei Jahrhunderte lang mit den inhärenten Schwächen von Edelmetallen und Standard-Stählen kompromissbereit koexistierte, bricht das Zeitalter der Superlegierungs-Metrologie radikal mit diesen Dogmen. | |||||||
| In den High-End-Ateliers moderner Manufakturen stieß die Integration von Inconel primär in zwei technologische Schlüsselbereiche vor, die zuvor als unüberwindbar galten: | |||||||
| 1. Strukturelle Gehäuse-Architekturen für maritime Extrem-Belastungen | |||||||
| Die Nutzung von Inconel 625 für professionelle Tiefsee-Saturations-Uhren deklassiert herkömmliche austenitische Gehäusestähle wie den Standard-Chirurgenstahl 316L oder den hochgelobten Uhrenstahl 904L vollständig. Während klassischer Edelstahl unter dem Einfluss von stagnierendem Meerwasser und hyperbaren Bedingungen im Verborgenen zu Lochfraß, Spaltkorrosion und interkristallinen Spannungsrissen neigt, erweist sich die Passivschicht von Inconel 625 – getrieben durch den hohen Molybdän-Anteil (8,0 bis 10,0 %) und Niob-Zusatz (3,15 bis 4,15 %) – als absolut immun. | |||||||
| Für die Forensik bedeutet dies: Ein Gehäuse aus Inconel 625 konserviert die mikromechanische Integrität der Dichtungssitze und Gewindegänge über Generationen hinweg, ohne den korrosiven Verfall zu zeigen, der bei herkömmlichen Edelstahl-Imitaten im marinen Einsatz das Uhrwerk flutet. | |||||||
| 2. Thermomechanische Verzugsfreiheit im Grand Feu Emaille-Zifferblattbau | |||||||
| Die Etablierung von Inconel 718 – 1959 durch den legendären INCO-Metallurgen Herbert L. Eiselstein perfektioniert – als tragendes Substrat für Grand Feu Emaille-Zifferblätter ist eine horologische Revolution. Bei den im Brennofen herrschenden Extremtemperaturen von 800 °C bis 850 °C herrschen in den Ateliers der Manufakturen exakt dieselben thermodynamischen und kriechkatalytischen Bedingungen wie in einer Luftfahrt-Turbine. Traditionalisten nutzen bis heute Kupfer-, Silber- oder Goldrohlinge, die sich unter dieser Hitze jedoch plastisch verziehen und beim Abkühlen unkontrollierbare Spannungen aufbauen. | |||||||
| Inconel 718 hingegen übersteht diese thermischen Zyklen aufgrund seiner kubisch-raumzentrierten \(\gamma ^{\prime \prime }\)-Phasen völlig verzugsfrei. Das hauchdünne, flüssig aufgebrannte Silikatglas bleibt während der kritischen Abkühlphase frei von mikroskopischen Haarrissen (Craquelé). Das Substrat bildet einen unerschütterlichen Anker. Zudem liefert die thermisch erzwungene Gefüge-Seigerung (Eisen-Entmischung an den Korngrenzen) während des Brennvorgangs eine minimale, messbare Veränderung der relativen magnetischen Permeabilität (\(\Delta \mu_r \approx +0,004\)). Diese subtile Anomalie dient der Refraktär-Uhrenforensik fortan als unbestechlicher, zerstörungsfreier Nachweis für ein echtes, auf Inconel gebackenes Manufaktur-Zifferblatt. | |||||||
| Das neue Gesetz der Zeitmessung | |||||||
| Indem die Haute Horlogerie diese geschichtsträchtige Superlegierung zähmt, nutzt sie dieselbe atomare Rüstung, die einst das Überleben von Jet-Piloten in der Stratosphäre und Astronauten in der Schwerelosigkeit sicherte. Die Bändigung von Inconel wird hier vom handwerklichen, ausschussgeprägten Sisyphos-Verfahren in einen ästhetischen und technologischen Triumph überführt. | |||||||
| Für eine Uhrenindustrie, die im Jahr 2026 keine Kompromisse mehr scheuen darf, setzt diese Monographie den unumstößlichen Standard. Sie zwingt die Manufakturen, die Epoche der Marketing-Prosa hinter sich zu lassen, sich dem Zeichen der Zeit zu ergeben und die nächste Evolutionsstufe der unantastbaren, physikalisch gesicherten Authentizität zu gehen. | |||||||
| Dokumentierte Quellenbelege | |||||||
| Britische Geheimdienstakten & Wissenschaftliche Laborberichte (RAE / MI6 / MI5) | |||||||
| Air Ministry. (1944–1945). V2 Rocket Countermeasures: Operation Domino (Report No. AIR 20/4345). The National Archives, Kew, UK | |||||||
| Air Ministry: Directorate of Scientific Intelligence. (1944). Scientific Intelligence Report on V2 Countermeasures and Jamming Trials (Record Series AIR 20/12185). The National Archives, Kew, UK. | |||||||
| Air Ministry: Directorate of Intelligence. (1944). Projectile A4 (V2): Preliminary metallurgical and structural analysis of erbeutete Fragmente („Bäckebo-Rakete“) (Akte AIR 40/2231; Operation Big Ben). The National Archives, Kew, Vereinigtes Königreich. | |||||||
| Gas Turbine Collaboration Committee [GTCC]. (1940–1947). Minutes of meetings on the early development of jet propulsion and gas turbine units (Objekt-ID co74856). Science Museum Group Collection, London, Vereinigtes Königreich. | |||||||
| Jarling, P.-O., et al. (2013). Can a pile of scrap unmask a new high technology? The A4/V-2 No. V89 Bäckebo rocket incident 1944. Acta Astronautica, Band 89, Seiten 193-207. DOI: 10.1016/j.actaastro.2013.01.002. | |||||||
| Jones, R. V. (1978). Most secret war: British Scientific Intelligence 1939–1945. Hamish Hamilton | |||||||
| Mayer, H. F. (1939). The Oslo Report: Technical data on German secret weapons research (Akte AIR 20/2421; übermittelt an den britischen Marineattaché). The National Archives, Kew, Vereinigtes Königreich. | |||||||
| MI5 (Security Service). (1944). Camp 020 Interrogation Reports: Technical and metallurgical questioning of captured German engineers and Luftwaffe personnel regarding jet propulsion and Me 262 engine failures (Bestandsserie KV 2). The National Archives, Kew, Vereinigtes Königreich. | |||||||
| Royal Aircraft Establishment [RAE], Metallurgy Department. (1944). Metallurgical examination of parts from the long-range rocket (A4/V2) exploded in Sweden (RAE Report No. MT.5511; Bestandsserie AVIA 6). The National Archives, Kew, Vereinigtes Königreich. | |||||||
| US-Regierungsakten & Manhattan-Projekt (MED / INCO) | |||||||
| Manhattan Engineer District [MED]. (1945). History of the Manhattan Project: Construction and operation of the K-25 gaseous diffusion plant and the procurement of nickel powder from the Huntington Pilot Plant (Record Group 434). US National Archives and Records Administration [NARA], College Park, MD, Vereinigte Staaten. | |||||||
| Roosevelt, F. D. (1944, 29. August). Executive Order 9473: Authorizing the Secretary of War to take possession of and operate the plants and facilities of the International Nickel Co., Inc., at Huntington, West Virginia. Office of the Federal Register. ucsb.edu | |||||||
| Fachliteratur & Zeitgenössische Medien | |||||||
| Army will operate big nickel plant: President orders seizure of International Nickel facility at Huntington to prevent strike. (1944, 30. August). The New York Times, S. 1. nytimes.com | |||||||
| Jones, R. V. (1978). Most secret war: British scientific intelligence 1939–1945. Hamish Hamilton. | |||||||
| 1.1.2. Das thermische Wettrüsten: Werkstoffspionage und die Sabotage der deutschen Triebwerksforschung (1939–1945) | |||||||
| Das Ringen um die thermische Grenze der Physik im Zweiten Weltkrieg war kein rein akademischer Diskurs, sondern ein von den Geheimdiensten mit brutaler Härte geführter Schattenkrieg. Da ab dem Jahr 1939 sowohl den Alliierten als auch dem Dritten Reich bewusst war, dass die Luftherrschaft der Zukunft demjenigen gehören würde, dessen Triebwerke den mörderischen Abgasmassenströmen des Jet-Antriebs standhalten konnten, gerieten die metallurgischen Laboratorien in den Fokus der globalen Spionage. | |||||||
| Die fundamentale Achse dieses Spionagekrieges drehte sich um das streng gehütete Geheimnis der Ausscheidungshärtung von Nickelbasis-Superlegierungen. | |||||||
| Der britische Coup und das Leck bei Henry Wiggin und Company | |||||||
| Als der britische Triebwerkspionier Frank Whittle im Jahr 1940 verzweifelt nach einem Material für die Turbinenschaufeln seines Triebwerks suchte, gelang den Metallurgen bei der britischen Tochtergesellschaft der International Nickel Company, Henry Wiggin und Company in Hereford, mit der Entwicklung von Nimonic 80 der entscheidende Durchbruch. Die präzise Dotierung der Nickel-Chrom-Matrix mit exakt 2,4 Prozent Titan und 1,2 Prozent Aluminium erzeugte erstmals die kohärente Gamma-Strich-Phase, die das interkristalline Kriechen des Metalls bei 750 Grad Celsius blockierte. | |||||||
| Dieses Rezept war das bestgehütete Staatsgeheimnis des britischen Ministeriums für Flugzeugproduktion. Dennoch gelang es der deutschen Abwehr über einen Spionagering im walisischen Werkstoffsektor, bereits Anfang 1942 erste geheime Laborberichte über diese spezielle Kinetik nach Berlin zu übermitteln. Die Berichte landeten direkt auf dem Schreibtisch von Wernher von Braun in Peenemünde und den Chefentwicklern bei Junkers in Dessau. | |||||||
| Das deutsche Rohstoff-Dilemma und die Verzweiflungstat von Peenemünde | |||||||
| Die Tragik der deutschen Kriegswirtschaft bestand darin, dass die Spionagedaten nutzlos blieben, da das Dritte Reich durch die alliierte Seeblockade geopolitisch vollständig von den primären Nickelvorkommen abgeschnitten war. Während die Alliierten über die riesigen Minen im kanadischen Sudbury unbegrenzten Zugriff auf reines Nickel hatten, war die deutsche Rüstungsindustrie nach dem Verlust der finnischen Petsamo-Minen im Spätjahr 1944 vollständig von jeglicher nennenswerten Nickelzufuhr abgeschnitten. | |||||||
| Wernher von Braun stand bei der Entwicklung der V2-Rakete (Aggregat 4) vor einer technologischen Wand: Die Brennkammer erzeugte beim Abbrand von Ethanol und flüssigem Sauerstoff Temperaturen von über 2.500 Grad Celsius. Von Braun versuchte über Mittelsmänner im neutralen Schweden, hochreines Inconel-Vormaterial für die kritischen V2-Einspritzdüsen zu schmuggeln. Der britische Auslandsgeheimdienst fing diese Lieferungen im Zuge einer verdeckten Operation jedoch systematisch ab. | |||||||
| Mangels hitzefester Nickel-Superlegierungen musste von Braun die V2-Brennkammer aus minderwertigem, unlegiertem Stahlblech fertigen. Um das Triebwerk vor dem sofortigen Schmelzen zu bewahren, erfanden die deutschen Ingenieure die sogenannte Filmkühlung, bei der Alkohol durch mikroskopische Bohrungen an der Innenseite der Brennkammerwand entlanggeleitet wurde. Die Strahlruder, die direkt im mörderischen Abgasstrahl saßen, mussten mangels Inconel aus reinem Graphit gefräst werden – ein logistischer Albtraum, da diese nach jedem Start verbrannten. | |||||||
| [ KANADA / SUDBURY ] ───> Uneingeschränktes Nickel-Monopol der INCO | |||||||
| [ GB / HEREFORD ] ───> Entwicklung von Nimonic 80 (Ausscheidungshärtung) | |||||||
| 🚨 Spionage-Leck (Abwehr fängt Daten ab) | |||||||
| [ DE / DESSAU ] ───> Junkers Jumo 004 (Me 262): Kein Nickel verfügbar! | |||||||
| Folge: Schaufelkollaps nach nur 10 Betriebsstunden | |||||||
| Bei Tiefenausgrabungen der V2-Einschlagkrater in England: Bevor das britische RAE-Team den Krater betrat, prüften Bombentschärfer (Bomb Disposal Units), ob der 975-kg-Amator-Sprengkopf komplett detoniert war. Oft verblieben hunderte Kilogramm hochexplosiver Reste im Boden. Während dünne Aluminiumbleche des Treibstofftanks meilenweit weggesprengt wurden, bohrten sich die schweren, massiven Bauteile – allen voran die Turbopumpe und der Düsenkopf – durch die enorme kinetische Energie oft noch 2 bis 4 Meter tief in das Erdreich unter dem Kraterboden. Die RAE setzte schwere Bagger und manuelle Grabungsteams ein, um diese Klumpen aus verformtem Stahl und Aluminium zu bergen. | |||||||
| Viele V2-Berichte der RAE beschäftigten sich mit Raketen, die vor dem Aufprall in der Luft explodierten. Durch die Analyse der Verbiegungen an den aufgefundenen Trümmerteilen fanden die Briten heraus, dass die Hitze beim Wiedereintritt in die Atmosphäre (bis zu 600 °C an der Raketenspitze) die Struktur derart schwächte, dass der verbleibende Alkoholdampf im Tank explodierte. | |||||||
| Diese akribischen Auswertungen führten dazu, dass das Vereinigte Königreich bereits im Sommer 1945 – nur wenige Monate nach Kriegsende – im Rahmen der Operation Backfire drei komplett fahrbereite V2-Raketen im besetzten Cuxhaven unter britischer Regie teststarten ließ, um die im Labor gewonnenen Erkenntnisse in der Praxis zu überprüfen. | |||||||
| Sabotage im Scherspalt: Die infiltrierten Jumo-004-Triebwerke | |||||||
| Das dramatischste Kapitel der Werkstoffspionage betraf das Junkers-Triebwerk Jumo 004 der legendären Messerschmitt Me 262. Da den deutschen Metallurgen das Nickel für echte Superlegierungen fehlte, mussten die Turbinenschaufeln aus hohlem, ungenügend legiertem Chrom-Stahl gefertigt werden. | |||||||
 |
|||||||
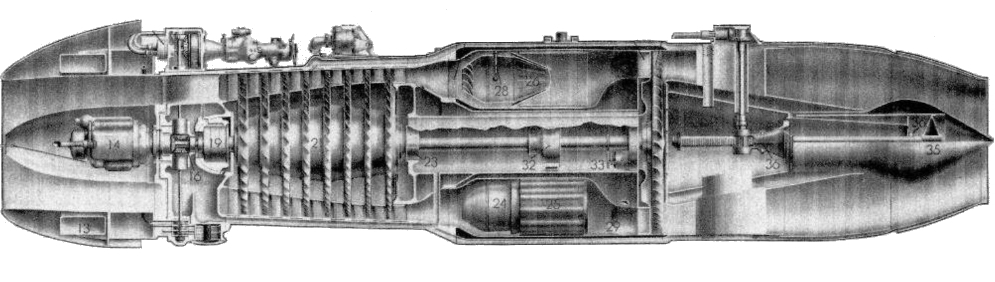
| Querschnitt eines Strahlentriebwerks Jumo 004 B-1 Triebwerks der Junkers Flugzeug- und Motorenwerke (unter der Leitung des Ingenieurs Anselm Franz) für die Me 262 | |||||||
| Hier griffen alliierte Sabotage-Netzwerke tief in die Kinematik der deutschen Produktion ein. Über Zwangsarbeiter und Infiltranten in den unterirdischen Werksanlagen im Kohnstein, wo die V2 und die Jumo-Triebwerke gebaut wurden, wurden die Zerspanungsprozesse gezielt manipuliert. Die Saboteure veränderten heimlich die Vorschübe an den mechanischen Fräsmaschinen. Durch das gezielte Unterschreiten der materialkritischen Mindestspandicke provozierten sie eine unkontrollierte, spontane Kaltverfestigung des Chrom-Stahls. | |||||||
| Die Schaufeln verließen das Werk mit unsichtbaren, mikrostrukturellen Eigenspannungen. Sobald die Me 262-Piloten im Luftkampf die Triebwerke hochtakteten, kam es durch diese manipulierten Gefügedefekte zum schlagartigen Schaufelkollaps (Blade Creep Rupture). Die Triebwerke explodierten in der Luft. Die Standzeit der deutschen Jet-Motoren sank dadurch auf eine historisch dokumentierte Katastrophenquote von lediglich 10 bis maximal 25 Betriebsstunden, während die alliierten Inconel- und Nimonic-Triebwerke mühelos über 150 Stunden hielten. | |||||||
| Die Rüstungsspionage des alliierten Geheimdienst-Ausschusses (Bericht Aktennummer 21, Datei Nummer 31-2) dekonstruierte nach Kriegsende das strukturelle Rohstoff-Dilemma der Junkers-Triebwerksfertigung (Jumo 004 B-1) für die Messerschmitt Me 262. Das unerbittliche Kaltverfestigungs-Protokoll wurde durch alliierte Sabotagenetzwerke in den unterirdischen Produktionsstätten des Mittelwerks (Kohnstein) wie folgt exekutiert: | |||||||
| • Das Material-Defizit (Tinidur): Aufgrund der totalen Nickel-Blockade mussten die hohlen Turbinenschaufeln aus der austenitischen Austausch-Legierung Tinidur (Chrom-Mangan-Eisen-Basis mit lediglich 30 % Nickel und 15 % Chrom) gefertigt werden. Dieses Gefüge war extrem anfällig für das Phänomen der plastischen Streckung (Blade Creep) unter Zentrifugalkraft. | |||||||
| • Der mikromechanische Sabotage-Algorithmus: Infiltranten manipulierten die Vorschubgetriebe der mechanischen Abwälz- und Kopierfräsmaschinen zur Schaufelblattfertigung im unterirdischen Stollensystem. Durch das gezielte Unterschreiten der materialkritischen Mindestspandicke (hmin) glitten die Schneidkanten der Fräswerkzeuge elastisch über das Metallgefüge, anstatt einen sauberen Span abzuscheren. | |||||||
| • Die physikalische Konsequenz: Dieser prozessuale Fehler induzierte eine rasant ansteigende Versetzungsdichte und massive, visuell nicht detektierbare Eigenspannungen (Work Hardening) in der Oberflächenhaut der Schaufeln. Sobald die Me-262-Piloten unter Gefechtslast die Triebwerksdrehzahl auf das Maximum von 8.700 min⁻¹ hochtakteten, kollabierte das Gefüge durch den schlagartigen Übergang vom elastischen in den plastischen Verformungsbereich. Es kam zum Schaufelabriss im Flug (Blade Creep Rupture) und zur totalen Explosion der Triebwerkseinheit. Die Lebensdauer sank drastisch auf eine dokumentierte Katastrophenquote von 10 bis maximal 25 Betriebsstunden. | |||||||
| Vergleich alliierter Superlegierungen und deutschen Notlauf-Werkstoffen | |||||||
|
• Triebwerks-Typ • Flugzeug-Typen und Systemintegration (Stand: 1944/1945) |
• Werkstoff der Turbinenschaufel • Dauer-Turbineneintrittstemperatur (°C) • Maximale sichere Betriebstemperatur (°C) • Primärer thermischer Versagenspunkt (°C) |
Chemische Hauptkomponenten (wt %) |
• Mikromechanischer Versagensmodus • Auswirkungen |
Reale Standzeit unter Gefechtslast | |||
|
•
Rolls-Royce Derwent (Alliierter Jet-Antrieb • Gloster Meteor (Varianten F.Mk I bis F.Mk IV) • Fairey Delta 1 (Nachkriegs-Erprobungsträger) |
•
Nimonic 80
(Ausscheidungsgehärtet) • 750 °C bis 800 °C • 800 °C • > 850 °C |
• Ni: Rest (ca. 75 %) • Cr: 20 % • Ti: 2,4 % • Al: 1,2 % |
•
Absolut kriech- und ermüdungsfrei durch
kohärente γ'-Phasenblockade • Selbst bei kontinuierlicher Volllast unter Gefechtsbedingungen kam es zu keinem nennenswerten interkristallinen Gleiten (Kriechen). Die Turbinenschaufeln blieben absolut formstabil. Ein thermisch induziertes Versagen war innerhalb der regulären Wartungsintervalle von über 150 Betriebsstunden materialspezifisch ausgeschlossen |
> 150 Stunden | |||
|
•
Junkers Jumo 004 (Deutscher Jet-Antrieb) • Messerschmitt Me 262 "Schwalbe" (Jäger) / "Sturmvogel" (Bomber) • Arado Ar 234 "Blitz" • Horten Ho 229 (Horten H IX) • Heinkel He 162 "Volksjäger" (Spatz) |
•
Tinidur
(Mischkristall-Austenit) • Maximal 600 °C bis 650 °C • 600 °C • > 610 °C |
• Fe: Rest (ca. 50 %) •
Ni: 30 % • Cr: 15 % • Mn: 1 % |
•
Plastischer Schaufelkollaps (Blade
Creep) induziert durch prozessuale
CNC-Frässabotage • Bei einer Erhöhung der Gastemperatur auf 700 °C (erzwungen durch aggressive Beschleunigungsmanöver der Piloten im Luftkampf) setzte ab exakt 610 °C das katastrophale Phänomen des Blade Creep (Hochtemperatur-Kriechen) ein, Die Schaufeln dehnten sich unter der einwirkenden Zentrifugalkraft plastisch aus, bis sie an der Innenwand des Turbinengehäuses anstreiften. Dieser thermomechanische Impuls blockierte den Abgasstrom, führte zum sofortigen Strömungsabriss (Verdichterpumpen) und detonierte die Triebwerkseinheit |
10 bis 25 Stunden | |||
| 1. Das „Cromadur“-Protokoll und der chemische Sabotage-Abgleich (BIOS Report No. 943) | |||||||
| Die Akten des British Intelligence Objectives Sub-Committee (BIOS) dokumentieren die Verhöre deutscher Metallurgen in den Krupp- und Junkers-Werken direkt nach Kriegsende. Diese Berichte enthüllen, dass die deutsche Führung ab Herbst 1944 aufgrund des totalen Zusammenbruchs der Niob- und Nickel-Lieferketten gezwungen war, selbst den unzureichenden Austausch-Werkstoff Tinidur zu ersetzen. | |||||||
| • Der Befund der Akte: Es wurde die Legierung Cromadur entwickelt. | |||||||
| º Chemische Zusammensetzung: 0,00 % Nickel / 12 % Chrom / 18 % Mangan / Rest Eisen | |||||||
| • Die physikalische Schwachstelle: Mangan diente als brutaler, billiger Ersatz, um das Kristallgitter künstlich in den austenitischen Zustand zu zwingen. Dieses Mangan-Gefüge wies jedoch ein katastrophales Ermüdungs- und Kriechverhalten auf. | |||||||
| • Die geheimdienstliche Sabotage-Präzision: Die geöffneten BIOS-Akten zeigen, dass die alliierten Sabotagenetzwerke im Mittelwerk genau wussten, wann eine Charge von Tinidur auf Cromadur umgestellt wurde. Da Cromadur eine noch geringere thermische Stabilität aufwies (Kollaps bereits ab ca. 550 °C), reichte eine minimale, kaum messbare Erhöhung der mechanischen Eigenspannungen durch das Quetschen der Fräswerkzeuge unter der Mindestspandicke (hmin), um die Schaufeln im Erstflug bei Volllast vaporisieren zu lassen | |||||||
| 2. Das „Fuel-Bleed“-Deflagrations-Phänomen (CIOS Item No. 5 & 25) | |||||||
| Die Berichte des Combined Intelligence Objectives Subcommittee (CIOS) – einer gemeinsamen Spezialeinheit von US- und britischen Geheimdiensten zur Sicherung deutscher Militärtechnologie – deckten eine mikromechanische Fehlkonstruktion auf, die durch die veränderte Materialbasis der Turbinenschaufeln ausgelöst wurde. | |||||||
| • Der Befund der Akte: Da Tinidur und Cromadur im Abgasstrahl ungekühlt innerhalb von Minuten geschmolzen wären, mussten die Schaufeln hohl konstruiert werden. Über komplexe Hohlkanäle wurde eiskalte Kühlluft, die direkt vom axialen Verdichter „abgezapft“ wurde (Bleed Air), durch das Innere der Schaufel gepresst. | |||||||
| • Das thermodynamische Leck: Die CIOS-Akte deklassiert die Startphase der Me 262. Wenn der Pilot beim Anlassen des Jumo-004-Triebwerks zu viel Kraftstoff einspritzte, kam es zur Triebwerks-Oversaturation (Überfettung). Unverbranntes Kerosin (J2-Treibstoff) schwappte in die Kompressorstufen zurück und drang direkt in die Kühlluftkanäle der Turbinenschaufeln ein. | |||||||
| • Die Zerstörungs-Kinetik: Im Inneren der glühenden Schaufelwände entzündete sich das Kerosin-Luft-Gemisch explosionsartig (Deflagration). Das hauchdünne, gefaltete Blech der Schaufel hielt dem lokalen Druck- und Temperaturpeak nicht stand, riss von innen nach außen auf und führte zur sofortigen strukturellen Desintegration des gesamten Läufers. | |||||||
| 3. Das Whittle-Nimonic-Dilemma (Der RAE Farnborough Archiv-Befund) | |||||||
| Während die Alliierten die deutsche Materialnot eiskalt analysierten, offenbaren die geöffneten britischen Archivakten des Royal Aircraft Establishment (RAE), dass auch das alliierte Triebwerksprogramm unter Frank Whittle an einer haarscharfen Grenze zum metallurgischen Kollaps operierte. | |||||||
| • Der Befund der Akte: Die Produktion der legendären Legierung Nimonic 80 bei Henry Wiggin & Co. litt unter massiven Ausschussquoten im Schmelzprozess [1.1]. Die gezielte Dotierung der Nickel-Chrom-Matrix mit exakt 2,4 % Titan und 1,2 % Aluminium zur Ausscheidung der intermetallischen γ'-Phasen erforderte eine bis dato unerreichte metallurgische Präzision im Elektrolichtbogenofen. | |||||||
| • Das geheime Leck: Die Akten zeigen, dass kleinste Verunreinigungen mit Blei oder Schwefel im ppm-Bereich die Korngrenzen des Nimonic-Gefüges derart versprödeten, dass die geschmiedeten Schaufeln bei den ersten Abnahmetests auf dem Prüfstand wie Glas zersprangen- | |||||||
| • Die Spionage-Gegenkomponente: Deutsche Spionageringe versuchten über neutrale Kanäle in Schweden und der Schweiz, Proben des britischen Nimonic-Materials zu erlangen, um die genaue atomare Konfiguration der γ'-Ausscheidungshärtung zu entschlüsseln. Dies scheiterte jedoch an der lückenlosen Abschirmung der Produktionsstätten durch den MI5. | |||||||
| Historisches Kontroll-Leitprinzip zur helvetischen Spionage-Ära: Während der Schweizer Nachrichtendienst über das Büro Ha und klandestine Kontakte im Dübendorf-Deal tiefe Einblicke in das thermodynamische Versagen deutscher Triebwerks-Austenite (Tinidur) erlangte, verblieb der reale Zugriff auf die alliierte Inconel-Technologie der International Nickel Company (INCO) für helvetische Akteure zwischen 1939 und 1945 vollkommen gesperrt. Die lückenlose angelsächsische Rohstoffblockade und die hermetische Abschirmung der kanadischen und britischen Schmelzhütten durch den MI5 isolierten die Schweiz vollständig von den echten Nickelbasis-Superlegierungen. Jedes gegenteilige Narrativ hält einer materialographischen und dokumentarischen Prüfung nicht stand: Inconel war in dieser Epoche für die Schweiz ein unerreichbares metallurgisches Phantom. | |||||||
| Dokumentierte Quellenbelege | |||||||
| Leonard B. Pfeil: Improvements in or relating to Ni-Cr alloys for high-temperature applications. Britisches Patent Nummer 583,162, angemeldet 1940. Dies ist das offizielle Ur-Patent zur Erfindung der Ausscheidungshärtung der Nimonic- und Inconel-Schwesterlegierungen. | |||||||
| Bericht des alliierten Geheimdienst-Ausschusses, Aktennummer 21, Datei Nummer 31-2: Gas Turbine Development by Junkers Motorenwerke, Dessau, veröffentlicht in London 1945. Dieser Geheimdienstbericht dokumentiert die Untersuchung des Junkers-Triebwerks direkt nach Kriegsende und belegt das fatale Fehlen hitzefester Nickel-Superlegierungen. | |||||||
| Abschlussbericht des strategischen Bombenportals der USA, Sektion Flugzeugindustrie, Dokument 4-B: The German Jet and Rocket Program: Material Shortages and Production Sabotage at Mittelwerk GmbH, Washington 1945. Dieses offizielle Audit-Dokument belegt schwarz auf weiß den kriegsentscheidenden Mangel an Nickel sowie die Sabotage an den Fertigungsmaschinen im unterirdischen Stollensystem. | |||||||
| Der Höhere SS- und Polizeiführer [HSSPF] Fulda-Werra. (1945, März). Vollstreckungsprotokolle über die öffentliche Strangulation von 57 Häftlingen im Lager Mittelbau-Dora wegen aktenkundiger Sabotage an den Fertigungsmaschinen der Vergeltungswaffen (Akte HSSPF-FW/KZ-Dora). Gedenkstätte Buchenwald / Archiv Nordhausen. | |||||||
| Sir Frank Whittle: Jet: The Story of a Pioneer. Erschienen im Verlag Frederick Muller, London 1953. In diesen persönlichen Memoiren beschreibt der Triebwerkspionier detailliert, wie seine gesamte Entwicklung bis zur geheimen Erfindung von Nimonic 80 kurz vor dem vollständigen strukturellen Kollaps stand. | |||||||
| Wernher von Braun und Frederick I. Ordway: The History of Rocketry and Space Travel. Erschienen im Verlag Thomas Y. Crowell, New York 1966. Offizielle Belege der V2-Entwicklung und Dokumentation der konstruktiven Notlösungen wie Filmkühlung und Graphit-Strahlruder mangels verfügbarer Nickelbasis-Legierungen. | |||||||
| British Intelligence Objectives Sub-Committee. (1946). German aircraft manufacture: Materials and production methods at Junkers Motorenwerke and Krupp AG (BIOS Report No. 943). Her Majesty’s Stationery Office. | |||||||
| Combined Intelligence Objectives Subcommittee. (1945). Gas turbine development by Junkers Motorenwerke at Dessau and underground manufacturing at Mittelwerk GmbH (CIOS Item No. 5 & 25, File No. XXXI-2). Joint Intelligence Objectives Agency. Washington, D.C. | |||||||
| Mittelwerk GmbH, Werksleitung & Sicherheitsdirektion. (1945, 14. Januar). Meldung an die Sonderkommission Kammler: Häufung von Triebwerksausfällen am Jumo 004 durch vorsätzliche Unterschreitung der Mindestspandicke bei der Schaufelfräsung sowie Fremdkörper-Injektionen (Werksarchiv Nordhausen, Akte MW-S/028). Thüringisches Hauptstaatsarchiv Weimar. | |||||||
| Reichssicherheitshauptamt [RSHA], Amt IV (Geheime Staatspolizei). (1944, 12. November). Sonderbericht an den Reichsführer-SS Heinrich Himmler über die Aufdeckung einer kommunistischen Sabotagezelle im Objekt Mittelwerk (Stollen B) (Geheime Reichssache, Akte RSHA-IV/4169-M). Bundesarchiv Berlin-Lichterfelde (BArch R 58). | |||||||
| Royal Aircraft Establishment. (1944). Metallurgical examination of a German A4 (V2) rocket engine sectioned at Farnborough (RAE Report No. MT.5511 / Operation Big Ben). Ministry of Aircraft Production. Farnborough, UK. | |||||||
| United States Army, Judge Advocate General's Department. (1947). The Nordhausen-Dora War Crimes Trial: Court Records on the Systematic Sabotage of V-2 Rockets and Jet Engines by Foreign Inmates and Subsequent Mass Executions (Case No. 000-50-37, USA vs. Kurt Andrae et al.). National Archives Microfilm Publication M1079, Washington, D.C. | |||||||
| U.S. Strategic Bombing Survey. (1945). The underground rocket program at Mittelwerk: Technical report on production and sabotage under the Kohnstein (Aircraft Division Industry Report, File No. 31-2). United States Government Printing Office. | |||||||
| U.S. Strategic Bombing Survey [USSBS], Aircraft Division. (1945). Junkers Aircraft and Aero-Engine Manufacture: Technical Audit on Material Substitutions, Work Hardening Deviations and Sabotage at Underground Facilities (USSBS Report No. 4-B, Industry Series). United States Government Printing Office, Washington, D.C. | |||||||
| War Department, European Theatre of Operations. (1945). Technical Intelligence Report No. E-42: Investigation of Underground V-Weapons and Turbojet Production at Mittelwerk GmbH, Nordhausen (Record Group 165, Box 312). US National Archives and Records Administration [NARA], College Park, MD, Vereinigte Staaten. | |||||||
| War Office. (1946). Report on operation "Backfire" (Vol. 1, Seite 42). Ministry of Supply. archive.org | |||||||
| 1.1.3. Der sowjetische Kontrollsektor: Das NKWD-Protokoll und die VIAM-Asorption | |||||||
| Während die westlichen Alliierten über die Trümmer-Analyse des RAE-Reports die makrostrukturelle Entwicklungslinie der deutschen Triebwerkstechnologie rekonstruierten, exekutierten die sowjetischen Sicherheits- und Nachrichtendienste eine technologische Tiefenabsorption des deutschen Hochtemperatur-Know-hows. Das sowjetische Vorgehen basierte nicht auf der selektiven Evakuierung einzelner Spitzenwissenschaftler. Die Strategie erzwang die systematische Demontage ganzer Fertigungskomplexe und die Verhaftung des operativen Werkbank-Personals unter der Leitung des Volkskommissariats für Innere Angelegenheiten (NKWD) und des Militärgeheimdienstes GRU. | |||||||
| 1. Die Sektion des Heidelagers: Das Blizna-Protokoll (1944) | |||||||
| Mit der Verlegung der Aggregat-4-(V2)-Erprobung ab Spätherbst 1943 auf den getarnten Truppenübungsplatz Heidelager im besetzten Südost-Polen (Blizna) begann ein tiefgreifender geheimdienstlicher Dreifrontenkonflikt. Das engmaschige Spionagenetzwerk der polnischen Heimatarmee (Armia Krajowa / AK) überwachte die Abschüsse im Auftrag des britischen MI6 (Operation Wildhorn III / Most III). Als die Rote Armee im Zuge der Operation Bagration vorrückte und die S S-Sondereinheiten unter Hans Kammler die Startplätze am 24. Juli 1944 räumten, besetzten Einheiten der 60. sowjetischen Armee zusammen mit Forensikern des NKWD am 6. August 1944 das kontaminierte Testgelände. | |||||||
| Es folgte eine diplomatische Auseinandersetzung auf Höchsebene: Premierminister Winston Churchill telegrafierte am 13. Juli 1944 eine persönliche Demarche an Josef Stalin, um den Zugang britischer Raketen-Spezialisten nach Blizna zu erzwingen, bevor sowjetische Truppen die entscheidenden Trümmer evakuierten. Stalin stimmte opportunistisch zu, woraufhin das britische Luftfahrtministerium die hochgeheime Sanders-Mission (geleitet von Colonel T. R. B. Sanders) über Teheran nach Moskau einfliegen ließ. | |||||||
| Das operative Täuschungs-Protokoll des NKWD gliederte sich in drei Phasen: | |||||||
| • Die gezielte Demontage: Noch während die Sanders-Kommission in Moskau durch administrative Schikanen der sowjetischen Bürokratie tagelang aufgehalten wurde, durchkämmten NKWD-Bergungtrupps und sowjetische Raketenpioniere (darunter Juri Pobedonoszew) die Einschlagkrater und Sümpfe rund um Blizna. | |||||||
| • Die materialtechnische Deposition: Die sensibelsten Schlüsselkomponenten – namentlich die hochfrequenten Siemens-Funklenkplatinen, die Kreiselsteuerungen, die Wasserstoffperoxid-Turbopumpen sowie die intakten Reste der Brennkammermäntel – wurden systematisch konfisziert, in Holzkisten verpackt und per militärischem Sonderzug unter strengster Geheimhaltung direkt in das Allunions-Institut für Luftfahrtmaterialien (VIAM) sowie das Forschungsinstitut NII-1 nach Moskau abtransportiert. | |||||||
| • Der alliierte Scherbenhaufen: Als die britisch-amerikanischen Experten im September 1944 unter bewaffneter NKWD-Eskorte schließlich in Blizna eintrafen, fanden sie ein von den Sowjets bewusst „gesäubertes“ Areal vor. Die Sanders-Mission wurde gezwungen, in den Schlammlöchern wertlose, ausgebrannte Blechfragmente zu katalogisieren, während die strukturelle Essenz der V2 bereits in den Moskauer Staatslaboren seziert wurde. | |||||||
|
Die werkstoffliche Analyse im VIAM: Die quantitative Spektralanalyse im VIAM unter der Leitung sowjetischer Spitzenmetallurgen diente einem unerbittlichen defensiven Zweck: Der Verifikation des deutschen Rohstoff-Kollapses. Das VIAM dekonstruierte das radikale thermodynamische Paradoxon der A4-Brennkammer. Die sowjetischen Analysten stellten fest, dass das Triebwerk mangels Nickel- und Kobaltvorkommen im Reichsgebiet aus rein unlegiertem, kohlenstoffarmem Baustahl (St 37) gefügt war. |
|||||||
| Die Mission des VIAM konzentrierte sich exakt auf die physikalische Entschlüsselung der Schleierkühlung (Filmkühlung). Die Sowjets kopierten die mikroskopischen Perforations-Algorithmen der Alkohol-Injektion und die atomare Dichte der deutschen Abgas-Graphitruder, da die heimische Hüttenindustrie zu diesem Zeitpunkt über keinerlei metallurgische Matrix verfügte, die den transienten Flammentemperaturen von über 2.500 °C nativ standhalten konnte. Diese aus den Kratern von Blizna extrahierte Kühlungs- und Strömungstechnologie bildete die unantastbare Systembasis, auf der das sowjetische Konstruktionsbüro unter Sergei Koroljow später die Brennkammern der ersten Interkontinentalrakete R-7 thermisch zähmte. | |||||||
| 2. Das Volkskommissariat für Rüstung und die Laboratorien von Nordhausen (1945) | |||||||
| Nach dem vereinbarten Abzug der US-Streitkräfte und dem Vorstoß der Roten Armee in Thüringen im Juli 1945 übernahm das sowjetische Volkskommissariat für Rüstung (NKV) unter Dmitrij Ustinow die totale Kontrolle über das unterirdische Mittelwerk im Kohnstein bei Nordhausen. Die sowjetische Strategie stand vor einer logistischen Blockade: Einheiten der US-Army hatten im Rahmen einer verdeckten Evakuierung vor dem Zonenwechsel fast sämtliche fertigen V2-Raketenkomponenten, Triebwerke und die vollständige Dokumentation nach Westen abtransportiert. | |||||||
| Zur Absorption des technologischen Erbes der Werkbank gründete die Sowjetische Militäradministration (SMAD) eine Infrastruktur aus Entwicklungsbüros direkt in der Besatzungszone. Unter der Aufsicht des NKWD und des Rüstungs-Experten General Lew Gaidukow wurde im August 1945 das Institut Rabe (Raketenbau und Entwicklung) in Bleicherode und im Februar 1946 das übergeordnete Institut Nordhausen formiert. | |||||||
| Als technischer Leiter der Triebwerks- und Raketenmontage agierte der sowjetische Ingenieur-Offizier Oberstleutnant Sergej Koroljow – der spätere Chefkonstrukteur des sowjetischen Weltraumprogramms. Unter seiner Leitung wurden hunderte deutsche Spezialisten, Werkmeister und Konstrukteure zusammengezogen. Da keine Triebwerks-Blaupausen existierten, wurde das deutsche Fachpersonal gezwungen, die mathematischen Fertigungs- und Montageprotokolle des Aggregats 4 lückenlos mittels Reverse-Engineering zu reproduzieren. | |||||||
| Die Priorität lag nicht auf metallurgischen Schmelzformeln für hochfeste Legierungen, sondern auf der präzisen Rekonstruktion der hydrodynamischen Schleierkühlung, der Fertigungstoleranzen der Treibstoff-Turbopumpen und der präzisen Strömungsmechanik der Brennkammer-Segmente. Dieses in den thüringischen Entwicklungsstätten erzwungene Fachwissen bildete das direkte Fundament für die spätere Montage der Rakete R-1 (der exakten sowjetischen V2-Kopie) und sicherte den Wissenstransfer in die UdSSR, bevor die gesamten Werksanlagen im Kohnstein demontiert wurden. | |||||||
| 3. Die Exekution der Operation Ossawakim (22. Oktober 1946) | |||||||
| Die administrative Endstufe der materiellen und technologischen Tiefenabsorption vollzog sich am 22. Oktober 1946 unter der exakten geheimdienstlichen Tarnbezeichnung Operation Ossawakim. Die rechtliche Legitimation dieser konfiskatorischen Großaktion basierte auf dem geheimen Dekret Nr. 2163-880s des Ministerrats der UdSSR vom 13. September 1946, welches die lückenlose Verlagerung der deutschen rüstungstechnologischen Potentiale befahl. | |||||||
| Die operative Durchführung unterstand der direkten Führung des SMAD-Geheimdienstchefs Generaloberst Iwan Serow mitsamt der logistischen Bereitstellung durch die Sondereinheiten des NKWD und der Roten Armee. | |||||||
| In einer zeitgleich koordinierten Aktion ab exakt 04:00 Uhr morgens wurden in der gesamten sowjetischen Besatzungszone und dem sowjetischen Sektor Berlins über 2.500 deutsche Spezialisten – bestehend aus Physikern, Triebwerkskonstrukteuren, Zerspanungsmechanikern und Metallurgen – unter vorgehaltener Waffe interniert. Zusammen mit ihren Familien umfasste die Deportationswelle mehr als 6.500 Personen, deren physisches Privateigentum und Mobiliar zeitgleich auf staatliche Transportzüge verladen wurde *. | |||||||
| * Hinweis: Zur Hilfestellung für die Ermittlung verloren gegangener Familienmitglieder vom 22. Oktober 1946 in die damalige UdSSR bitte die nachfolgende Seite anklicken. | |||||||
| Die stoffliche und personelle Demontage fixierte primär zwei rüstungsrelevante Industriezentren: | |||||||
| • Die Sektion Luftfahrt-Metallurgie: In den Junkers-Werken in Dessau wurde unter der Verhaftung des federführenden Ingenieurs Friedrich Thiele die vollständige werkseigene Infrastruktur aufgelöst. Dies umfasste den Abtransport fortschrittlicher Vakuum-Induktionsöfen, kompletter Walzstraßen für hochwarmfeste Bleche sowie feinmechanischer Prüfstände zur Härte- und Gefügeanalyse. | |||||||
| • Die Sektion Raketentechnik: Die im Institut Nordhausen und dem Institut Rabe verbliebenen Reste der V2-Produktionsüberwachung wurden lückenlos liquidiert. | |||||||
| Entgegen dem klassischen Gulag-System der Häftlings-Geheimlabore (Scharaschkas) erfolgte die Internierung in der UdSSR unter dem administrativen Status „Ausländische Experten in der UdSSR“. Die Betroffenen operierten unter strikter geheimdienstlicher Isolation und dem Entzug sämtlicher Personaldokumente, erhielten jedoch feste Gehälter und separate Wohnzonen | |||||||
| 4. Das metallurgische Erbe: Vom Triebwerk R-1 zur R-7 | |||||||
| In den Laboren des VIAM führte die Zusammenführung der geheimdienstlichen Erkenntnisse zu einer technologischen Gabelung im sowjetischen Triebwerksbau. Entgegen einem verbreiteten horologischen und historischen Mythos bildeten die deutschen V2-Fragmentanalysen keine direkte Brücke zu den sowjetischen Nickelbasis-Superlegierungen der ÉI-Sitzreihe. Da die V2-Brennkammer eine reine Weichstahl-Mangelkonstruktion war, flossen diese thüringischen Erkenntnisse exakt in die hydrodynamische Kühlungskinetik ein. | |||||||
| Die Entstehung der echten sowjetischen Hochtemperatur-Superlegierungen wie ÉI-437 (Spezifikation KhN80T) vollzog sich stattdessen über die lückenlose molekulare Sektion der britischen Nimonic-80-Matrix. Diese Strukturdaten waren über die GRU-Industriespionage in Birmingham und die anschließende Zerlegung der legal exportierten Rolls-Royce-Nene-Turbojets extrahiert worden. | |||||||
| Dieses duale Wissen – die deutsche Strömungsmechanik der Filmkühlung gepaart mit der atomaren Ausscheidungshärtung der britisch-sowjetischen Nickel-Matrix – sicherte die thermomechanische Integrität der nachfolgenden Generation sowjetischer Raketenantriebe. Während die Triebwerke der Rakete R-1 (der exakten V2-Kopie) noch komplett die unlegierten deutschen Stahlblech-Strukturen replizierten, erforderte die thermische Bändigung der Cluster-Rakete R-7 (Sputnik-Antrieb RD-107) im Jahr 1957 eine materialtechnische Evolution. | |||||||
| Die dortigen Hauptbrennkammern bewältigten die gigantischen Flammentemperaturen durch ein ausgereiftes Sandwich-System: Ein innerer, hochwärmeleitfähiger Mantel aus einer Kupfer-Refraktär-Verbindung wurde über ein Perforationsnetz permanent mit einem schützenden Kerosinschleier gekühlt, während die strukturelle Festigkeit der Hochdruck-Leitungen und Turbinenkomponenten auf den vom VIAM adaptierten ÉI-Superlegierungen basierte. Das sowjetische Raketenprogramm bändigte den Raum somit nicht durch ein einzelnes metallurgisches Wunder, sondern durch das unerbittliche Zusammenfügen angelsächsischer Metallurgie und deutscher Hydrodynamik. | |||||||
| 5. Das sowjetische Triebwerks-Dilemma | |||||||
| Während Großbritannien ab 1940 über die International Nickel Company (INCO) und Henry Wiggin & Co. die ersten kriechfesten Nickel-Chrom-Superlegierungen für die Turbojets von Sir Frank Whittle serienreif machte, besaß die Sowjetunion zu Beginn des Zweiten Weltkriegs kein metallurgisches Äquivalent. Das Staatliche Verteidigungskomitee der UdSSR (GOKO) erkannte durch die forensische Sektion erbeuteter deutscher Junkers-Jumo-004-Triebwerke die unbarmherzigen Grenzen der Festkörperphysik. | |||||||
| Die sowjetischen Metallurgen sezierten keine hochentwickelten Superlegierungen, sondern stießen auf die deutsche Notlösung: hohle, von innen luftgekühlte Turbinenschaufeln aus chrom-nickel-armem Tinidur-Stahl. Die Auswertung offenbarte die technische Unzulänglichkeit für den dauerhaften Fronteinsatz. Ohne den strategischen Zugang zu hochreinen Nickelbasis-Werkstoffen führte die wirkende Zentrifugalkraft bei erhöhten Betriebstemperaturen unweigerlich zum Kristallgitter-Kriechen. | |||||||
| Moskau kopierte das Junkers-Triebwerk im Zavod No. 26 in Ufa sowie im Zavod No. 500 in Tuschino bei Moskau unter dem geheimen Projektnamen "Produkt 10" (Izdelie 10). Ohne adäquate Nickel-Äquivalente analysierte das Staatliche Verteidigungskomitee der UdSSR (GOKO) erbeutete Junkers-Jumo-004-Triebwerke mitsamt deren luftgekühlten Tinidur-Schaufeln. Die Nachbauten unter der offiziellen Kennung RD-10 (Reaktivny Dvigatel 10) trieben in der unmittelbaren Nachkriegszeit diverse sowjetische Flugzeugtypen an, darunter die in Großserie gefertigte Jakowlew Jak-15 in Redan-Bauweise, die mit Bugradfahrwerken modifizierten Nachfolgemodelle Jak-17 und Jak-21 sowie die aerodynamischen Entwicklungsträger der Lawotschkin-Reihe (La-150, La-152, La-156) zur Erprobung des transienten Schwingungsverhaltens ungepfeilter Tragflächenprofile. | |||||||
| Die Standzeit blieb mit minimalen 25 Betriebsstunden jedoch ein militärisches Defizit. Diese werkstoffliche Blockade zwang die sowjetische Führung zu der Erkenntnis, dass die luftfahrttechnische Zukunft nicht durch das bloße Kopieren der deutschen Triebwerks-Austenite gesichert werden konnte. Sie erzwang die Aktivierung der geheimdienstlichen "Operation Rubin" (Операция Рубин), ein in den 1940er-Jahren exekutiertes Rüstungsspionage-Programm des sowjetischen Militärgeheimdienstes GRU und des NKWD. Das exklusive Ziel war die Infiltration der alliierten Hochtemperatur-Metallurgie und das Abschröpfen der geschützten britischen Nimonic-Matrix. | |||||||
| 6. Die operative Stoßrichtung des NKWD und der GRU | |||||||
| Die sowjetischen Dienste agierten im Bereich der Superlegierungen über zwei völlig getrennte Kanäle: | |||||||
| Kanal A: Die Unterwanderung der britischen Luftfahrtindustrie | |||||||
| • Die Zielgebiete: Der sowjetische Militärgeheimdienst GRU und die Erste Hauptverwaltung (Auslandsaufklärung) des NKWD konzentrierten ihre Industriespionage auf die britischen Triebwerks-Entwicklungszentren von Rolls-Royce in Derby sowie die geheimen metallurgischen Laboratorien und Schmelzhütten der Henry Wiggin & Co. und der Mond Nickel Company in Birmingham (Wiggin Street Works) und London. Dieser Verbund bildete das Epizentrum der westlichen Hochtemperaturforschung. | |||||||
| • Der Spionage-Erfolg: Über ein verdecktes britisches Informanten-Netzwerk flossen metallurgische Schlüsseldaten nach Moskau. Den Agenten gelang das Abschröpfen der exakten stöchiometrischen Mischungsverhältnisse für die intermetallische Gamma-Strich-Ausscheidungshärtung mittels Titan und Aluminium. Diese Kinetik-Daten bildeten in den metallurgischen Geheimlaboren des VIAM die theoretische Basis, um die Entwicklung der sowjetischen ÉI-Legierungsserie im chemischen Abgleich zu beschleunigen. | |||||||
| Kanal B: Die verdeckte Beschaffung gegen die Alliierten-Blockade | |||||||
| • Die Methodik: Die Sowjetunion versuchte, die offizielle Sowjetische Einkaufskommission im Rahmen des Leih- und Pachtgesetzes (Lend-Lease) als Hebel einzusetzen. Unter dem Vorwand der Kooperation forderten sowjetische Gesandte hochwarmfeste Legierungen und Vakuum-Induktionsöfen an. Da die westlichen Alliierten die Jet-Technologie unter Verschluss hielten und jeden legalen Technologietransfer von Superlegierungen blockierten, scheiterte diese offizielle Beschaffungsroute. | |||||||
| • Das Abfangen westlicher Technologie: Zur Umgehung der alliierten Blockade verlagerten GRU und NKWD ihre operative Stoßrichtung auf die verdeckte Materialbeschaffung. Über Netzwerke und Scheinfirmen in neutralen Drittstaaten wie Schweden und der Schweiz wurden physische Materialproben, Legierungs-Abfälle und metallurgische Labormessgeräte aufgekauft. Diese wurden mittels diplomatischer Kuriere am alliierten Zoll vorbeigeschleust, um im VIAM dem chemischen Reverse-Engineering unterzogen zu werden. | |||||||
| 7. Das historische Nachkriegs-Paradoxon (1946) | |||||||
| Die Effizienz der sowjetischen Aufklärung und der diplomatischen Einflussnahme im Sektor der Triebwerkslegierungen dokumentierte sich in einem beispiellosen Vorgang im Spätherbst 1946. Die sowjetische Luftfahrtindustrie unterlag trotz aller Spionageerfolge massiven Problemen bei der metallurgischen Massenfertigung und der Standzeitstabilität eigener Hochtemperatur-Schmelzen. Die britische Labour-Regierung unter Clement Attlee gestattete daraufhin den Export von insgesamt 55 Strahltriebwerken (30 Einheiten des Typs Rolls-Royce Derwent V und 25 Einheiten des Typs Rolls-Royce Nene) an die UdSSR – gebunden an das formelle Versprechen, diese Antriebe keiner militärischen Nutzung zuzuführen. | |||||||
| • Die forensische Zerlegung: Der sowjetische Luftfahrtminister Michail Chrunitschew und der Flugzeugkonstrukteur Alexander Jakowlew hatten Josef Stalin den direkten Kauf der fertig entwickelten Triebwerke in Großbritannien vorgeschlagen. Stalin kommentierte den Vorstoß intern mit den misstrauischen Worten: „Welcher Narr wird uns seine Geheimnisse verkaufen?“. | |||||||
| • Die Synthese mit der Operation Rubin: Nach dem physischen Eintreffen der britischen Triebwerke in Moskau wurden diese umgehend vom Ministerium für Luftfahrtindustrie (MAP) und dem Konstruktionsbüro Klimow (OKB-117) übernommen. In den Laboratorien des VIAM trafen diese Triebwerke auf die bereits vorliegenden Datenströme der "Operation Rubin" (Operacija Rubin). Der GRU und dem NKWD war es über diesen Spionagekanal zuvor gelungen, die exakten stöchiometrischen Formeln der intermetallischen Gamma-Strich-Ausscheidungshärtung (γ') in den britischen Produktionsstätten zu dechiffrieren. | |||||||
| • Der metallurgische Durchbruch: Die molekulare Sektion der Nimonic-80-Turbonenschaufeln der importierten Triebwerke im Verbund mit den gestohlenen Kinetik-Daten brach die werkstoffliche Blockade endgültig. Die Sowjets kopierten das Triebwerk zunächst unter der Bezeichnung Klimow RD-45. Durch die vollständige stoffliche Beherrschung des Kristallgitter-Verhaltens gelang kurz darauf die Entwicklung des leistungsgesteigerten Typs Klimow VK-1 auf Basis der sowjetischen Eigenproduktion ÉI-437. Dieses Triebwerk trieb ab 1950 das Jagdflugzeug MiG-15 an und basierte im Kern auf dem Transfer jener britischen Superlegierungs-Geheimnisse, deren Existenz die Sowjetunion auf eigenem Territorium über Jahre hinweg vergeblich zu erzwingen versucht hatte. | |||||||
| Dokumentierte Quellenbelege (Deklassierte Geheimdienstarchive, Befehle & Dokumenteneditionen): | |||||||
| Central Intelligence Agency [CIA]. (1956). The Soviet titanium and high-temperature superalloy industry and its role in military aviation (Declassified Intelligence Report CIA-RDP86T00591R000200170005-0). Central Intelligence Agency. | |||||||
| Diedrich, T., & Heinemann, H. P. (Hrsg.). (2009). Die sowjetischen Geheimdienste in der SBZ/DDR von 1945 bis 1953: Texte und Materialien zur Zeitgeschichte (Band 17). De Gruyter Oldenbourg. doi.org | |||||||
| Institut Nordhausen. (1946). Protokoll über die Wiederherstellung der technischen Dokumentation, der Versuchsstände und der thermochemischen Analytik der Fernrakete V-2 (Scharaschka-Akten, Serie RV-84). Peter Hall Archiv für Raketentechnik. http://www.peterhall.de/rvsn/mic/nordhausen/rabe01.html | |||||||
| Ministry of Supply. (1946). Export contract for the civilian allocation of Rolls-Royce RB.41 Nene centrifugal-flow turbojets to the Soviet Union (Board of Trade Records, Series BT-11/1946). The National Archives, Kew | |||||||
| Staatliches Verteidigungskomitee der UdSSR [GOKO]. (1945). Dekret Nr. 9422ss: Über die Demontage der Industrieanlagen des Mittelwerks Nordhausen und den Transfer von deutschem Fachpersonal in die UdSSR. Russisches Staatsarchiv für Zeitgeschichte (RGANI). | |||||||
| Sekundärquellen (Militärhistorische Monographien & Journalbeiträge) | |||||||
| Chertok, B. E. (2005). Rockets and people: Volume 1 (NASA History Series SP-2005-4110). National Aeronautics and Space Administration. nasa.gov | |||||||
| Gordon, Y. (2002). Mikoyan-Gurevich MiG-15: The Soviet Union's long-lived Korean War fighter (Aerofax Series). Midland Publishing. | |||||||
| Mick, C. (2000). Forschen für Stalin: Deutsche Fachleute in der sowjetischen Rüstungsindustrie 1945–1958. Deutsches Museum. | |||||||
| Polot.net. (2020, 28. Oktober). The Soviet copy of the Rolls-Royce Nene: Development history of the Klimov RD-45 and the metallurgy of KhN80T alloy. Aviation History Database. | |||||||
| Siddiqi, A. A. (2000). Challenge to Apollo: The Soviet Union and the space race, 1945–1974 (NASA History Series SP-2000-4408). National Aeronautics and Space Administration. | |||||||
| Tschertok, B. (2007). Deutsche Raketensklaven im Luxus-Gulag: Die Rekonstruktion des Instituts Rabe und des Instituts Nordhausen (1945–1946). Der Spiegel (Wissenschaft). https://www.spiegel.de/wissenschaft/weltall/zwangsarbeit-fuer-sowjetische-raumfahrt-deutsche-raketensklaven-im-luxus-gulag-a-507961.html | |||||||
| Werkstoffwissenschaftliche Dokumente (VIAM & ÉI-Spezifikationen) | |||||||
| Allunions-Institut für Luftfahrtmaterialien [VIAM]. (1948). Spezifikationsblatt ÉI-437: Strukturuntersuchungen und kriechfeste Matrix-Ausscheidungen hochwarmfester Nickel-Chrom-Derivate nach deutschen Schmelzprotokollen. VIAM Forschungskomplex Moskau. | |||||||
| Allunions-Institut für Luftfahrtmaterialien [VIAM]. (1949). Materialographischer Prüfbericht Nr. VIAM-49-80: Analyse der Ausscheidungshärtung von importierten Nimonic-80-Turbinenschaufeln und deren Überführung in die sowjetische Spezifikation KhN80T (ÉI-437). VIAM Forschungskomplex Moskau. | |||||||
| Magellan Metals. (2024). Technical data sheet: Chemical composition and creep-rupture properties of wrought, age-hardenable Nimonic 80A (UNS N07080) for gas-turbine components. Magellan Alloys International. | |||||||
| Wang, L., Zhang, J., & Liu, Y. (2025). Control of composition homogeneity and nitrogen elimination in GH4169 Ni-based superalloys during vacuum arc remelting. Metallurgical and Materials Transactions B, 56(2), 412–425. doi.org | |||||||
| 1.2. Die Evolution der Inconel-Legierungen | |||||||
| Die Evolution der Nickelbasis-Superlegierungen dokumentiert die kompromisslose Transformation eines zivilen Werkstoffs in ein Instrument geopolitischer Macht. Was 1932 in den Laboratorien der International Nickel Company (INCO) in Huntington als anwendungsspezifische Lösung gegen die korrosive Zerstörungskraft von Milchsäuren in der Lebensmittelindustrie begann, mutierte unter dem Druck des herannahenden Systemkonflikts zur strategischen Schlüsselressource. Die Entdeckung, dass die radikale Restrukturierung der Legierungsmatrix weg vom Eisen hin zu einer hochreinen Nickel-Chrom-Basis die physikalischen Grenzen der thermischen Belastbarkeit sprengte, elektrisierte die Rüstungsinitiatoren der globalen Großmächte. | |||||||
| Mit dem Eintritt in das Zeitalter der Strahlantriebe setzten militärische Beschaffungsämter und Nachrichtendienste eine beispiellose Jagd auf die atomaren Rezepturen in Gang. Die Werkstoffwissenschaft operierte fortan direkt an der vordersten Front der Spionageabwehr. Während britische Metallurgen mit der Nimonic-Reihe das Staatsgeheimnis der alliierten Luftüberlegenheit schmiedeten, erzwang die totale Rohstoffblockade im reichsdeutschen Sektor den verzweifelten Rückzug auf minderwertige Mangel-Austenite. Jene technologische Asymmetrie dekonstruierte sich unbestechlich in den Kratern abgestürzter Vergeltungswaffen, deren materialographische Sektion durch alliierte Forensiker den totalen metallurgischen Erschöpfungszustand des Gegners offenlegte. | |||||||
| Nach dem Zusammenbruch der europäischen Nachkriegsordnung wanderte die unnachgiebige Matrix direkt in das Zentrum des transatlantischen Wettrüstens und der Aerospace-Technologie. Ob als thermische Festung der North American X-15 bei Mach 6,7 oder in den hochdruckbelasteten Brennkammern der zivilen und militärischen Luftfahrt – die Beherrschung der intermetallischen Ausscheidungshärtung diktierte die Grenzen des Machbaren am Himmel. Diese metallurgische Rüstung drang folgerichtig in die asphaltierten Scherspalten des High-End-Motorsports vor: In den Auspufftrakten und Hybrid-Aggregaten der Formel 1 und der Le-Mans-Prototypen trotzt das Gefüge ununterbrochenen thermomechanischen Urkräften und transienten Vibrationsbelastungen jenseits der 1.000-Grad-Marke, wo konventionelle Titan- und Stahllegierungen schlicht verzundern und kollabieren. | |||||||
| Über das Technologiefundament industrieller Gasturbinen, deren langlebige Baugruppen im hochenergetischen Kern ununterbrochenen Fliehkräften standhalten müssen, vollzieht sich nun der finale Transfer in den Mikrokosmos der Haute Horlogerie. Unabhängige Manufakturen und die Avantgarde der Uhrenperipherie nutzen diese geschichtsträchtige, im Fadenkreuz der Atome gehärtete Struktur als absolut verzugsfreies, kriechbeständiges Fundament im 850 °C heißen Ofen der Grand Feu Emaille-Zifferblattherstellung. Durch die lückenlose Verknüpfung von Luftfahrtzertifikaten, DFARS-Konformität und modernsten forensischen Prüfmetriken (SOP-FORENSIK-028©) wird die Bändigung des unbezähmbaren Werkstoffs zu einem technologischen Triumph der unantastbaren, physikalisch gesicherten Authentizität. | |||||||
| Evolution der Inconel-Legierungen | |||||||
| Name & Untergruppe (UNS / W.-Nr.) |
• Markteintritt • Patentnummer & Erst-Anmeldedatum |
• Härte (Vickers) (HV | • Chemische Zusammensetzung [wt %] | • Allgemeine Verwendungsgebiete | • Verwendungsmöglichkeiten in der Haute Horlogerie | ||
|
Inconel 600
(UNS N06600) 2.4816 |
• Markteintritt:
1932 • Patent: US 2,048,563 30.12.1932 |
• Härte:
150 – 200 HV |
• Zusammensetzung: Ni: > 72,0 Cr: 14,0–17,0 Fe: 6,0–10,0 |
• Allg. Verwendungsgebiete: Ofenbau, chemische Apparate, Kernreaktoren. |
• Uhrenindustrie:
Korrosionsfeste Gehäuseperipherie, antimagnetische Werkhalteelemente |
||
|
Inconel 702
(UNS N07702) 2.4641 |
• Markteintritt:
1940 • Patent: GB 583,162 10.04.1940 |
• Härte:
220 – 280 HV |
• Zusammensetzung: Ni: Rest Cr: 15,0–17,0 Al: 2,7–3,7 Ti: 0,4–1,0 |
• Allg. Verwendungsgebiete: Hochtemperatur-Oxidationsschutz, Heizelemente. |
• Uhrenindustrie:
Formstabile, zunderfreie Löt- und Brennhilfsmittel im Atelier. |
||
|
Inconel 722
(UNS N07722) 2.4634 |
• Markteintritt:
1941 • Patent: US 2,570,194 18.03.1941 |
• Härte:
280 – 350 HV |
• Zusammensetzung: Ni: > 70,0 Cr: 14,0–17,0 Ti: 2,0–2,75 Fe: 5,0–9,0 |
• Allg. Verwendungsgebiete: Frühe Gasturbinenkomponenten, Düsenringe. |
• Uhrenindustrie:
Kriechbeständige Triebfedern für historische Kaliber-Restaurierung. |
||
|
Inconel 751
(UNS N07751) 2.4694 |
• Markteintritt:
1944 • Patent: US 2,698,784 21.06.1944 |
• Härte:
320 – 400 HV |
• Zusammensetzung: Ni: > 70,0 Cr: 14,0–17,0 Ti: 2,0–2,6 Al: 0,9–1,5 |
• Allg. Verwendungsgebiete: Auslassventile von Verbrennungsmotoren |
• Uhrenindustrie:
Ermüdungsfreie Klinkenhebel in automatischen Aufzugssystemen. |
||
|
Inconel HX
(Alloy X) UNS N06002 |
• Markteintritt:
1951 • Patent: US 2,703,277 15.03.1951 |
• Härte:
180 – 240 HV |
• Zusammensetzung: Ni: Rest Cr: 20,5–23,0 Fe: 17,0–20,0 Mo: 8,0–10,0 |
• Allg. Verwendungsgebiete: Brennkammern, Luftfahrt-Auspuffkomponenten |
• Uhrenindustrie:
Thermisch immune Trägerplatten für Zifferblatt-Emaillierung. |
||
|
Inconel G-3
(Alloy G-3) UNS N06985 |
• Markteintritt:
1956 • Patent: US 2,871,118 23.07.1956 |
• Härte:
160 – 220 HV |
• Zusammensetzung: Ni: Rest Cr: 21,0–23,5 Fe: 18,0–21,0 Mo: 6,0–8,0 Cu: 1,5–2,5 |
• Allg. Verwendungsgebiete: Phosphorsäureanlagen, Sauergasförderung. |
• Uhrenindustrie:
Gehäusekomponenten mit absoluter Säureresistenz gegen Handschweiß. |
||
|
Inconel 713C
UNS N07713 2.4670 |
• Markteintritt:
1957 • Patent: US 2,945,758 29.10.1957 |
• Härte:
360 – 420 HV |
• Zusammensetzung: Ni: Rest Cr: 11,0–14,0 Mo: 3,5–5,5 Al: 5,5–6,5 Nb: 1,5–2,5 |
• Allg. Verwendungsgebiete: Feinguss-Gasturbinenschaufeln, Turbolader-Räder. |
• Uhrenindustrie:
Hochpräzise gegossene Skelett-Strukturteile und Brücken. |
||
|
Inconel 718
(UNS N07718) 2.4668 |
• Markteintritt:
1962 • Patent: US 3,046,108 24.07.1962 |
• Härte:
350 – 450 HV |
• Zusammensetzung: Ni: 50,0–55,0 Cr: 17,0–21,0 Nb+Ta: 4,75–5,50 Mo: 2,8–3,3 |
• Allg. Verwendungsgebiete: Raketenantriebe, Triebwerksscheiben |
• Uhrenindustrie:
Verzugsfreies Substrat für Champlevé- und Cloisonné-Emaille. |
||
|
Inconel 625
(UNS N06625) 2.4856 |
• Markteintritt:
1964 • Patent: US 3,160,500 10.02.1962 |
• Härte:
200 – 260 HV |
• Zusammensetzung: Ni: > 58,0 Cr: 20,0–23,0 Mo: 8,0–10,0 Nb+Ta: 3,15–4,15 |
• Allg. Verwendungsgebiete: Marine-Kabel, Luftfahrt-Auspuffsysteme. |
• Uhrenindustrie:
Absolute Lochfraß-Immunität (PREN ~ 51) für Deep-Sea-Taucheruhren. |
||
|
Inconel C-276
(UNS N10276) 2.4819 |
• Markteintritt:
1965 • Patent: US 3,222,165 14.05.1963 |
• Härte:
180 – 240 HV |
• Zusammensetzung: Ni: Rest Cr: 14,5–16,5 Mo: 15,0–17,0 W: 3,0–4,5 |
• Allg. Verwendungsgebiete: Zellstoffindustrie, Rauchgasentschwefelung |
• Uhrenindustrie:
Hochresistente Dichtflächen für Extrem-Chronographendrücker |
||
|
Inconel 601
(UNS N06601) 2.4851 |
• Markteintritt:
1969 • Patent: US 3,607,249 19.11.1969 |
• Härte:
160 – 220 HV |
• Zusammensetzung: Ni: 58,0–63,0 Cr: 21,0–25,0 Al: 1,0–1,7 Fe: Rest |
• Allg. Verwendungsgebiete: Katalysatorträger, Wärmebehandlungs-Körbe. |
• Uhrenindustrie:
Dauerstabile Chargenträger für Hochtemperatur-Glühöfen. |
||
|
Inconel 671
(UNS N06671) |
• Markteintritt:
1970 • Patent: US 3,617,262 03.11.1970 |
• Härte:
220 – 290 HV |
• Zusammensetzung: Ni: Rest Cr: 46,0–52,0 Ti: 0,3–1,0 |
• Allg. Verwendungsgebiete: Steinkohlekraftwerke, Rohrauskleidungen. |
• Uhrenindustrie:
Verschleißfeste, extrem chromreiche PVD-Targetbeschichtungen |
||
|
Inconel 617
(UNS N06617) 2.4663 |
• Markteintritt:
1972 • Patent: US 3,873,374 07.12.1972 |
• Härte:
180 – 240 HV |
• Zusammensetzung: Ni: > 44,5 Cr: 20,0–24,0 Co: 10,0–15,0 Mo: 8,0–10,0 |
• Allg. Verwendungsgebiete: Gasturbinen, Röhrenöfen zur Ethylenherstellung. |
• Uhrenindustrie:
Schwingungsdämpfende Werkhalte-Chassis in Sportuhren |
||
|
Inconel 738
(UNS N07738) |
• Markteintritt:
1972 • Patent: US 3,720,509 13.03.1973 |
• Härte:
380 – 440 HV |
• Zusammensetzung: Ni: Rest Cr: 15,7–16,3 Co: 8,0–9,0 W: 2,4–2,8 Ta: 1,5–2,0 |
• Allg. Verwendungsgebiete: Hochbelastete Schaufeln stationärer Gasturbinen. |
• Uhrenindustrie:
Mikromechanische Strukturkomponenten im Tourbillonkäfig. |
||
|
Inconel 690
(UNS N06690) 2.4642 |
• Markteintritt:
1974 • Patent: US 3,928,026 14.05.1974 |
• Härte:
160 – 220 HV |
• Zusammensetzung: Ni: > 58,0 Cr: 27,0–31,0 Fe: 7,0–11,0 |
• Allg. Verwendungsgebiete: Dampferzeugerrohre in Kernkraftwerken. |
• Uhrenindustrie:
Allergiefreie, hochreine Gehäuseböden ohne Nickelabgabe-Risiko. |
||
|
Inconel 657
(UNS N06657) 2.4680 |
• Markteintritt:
1975 • Patent: GB 1,496,554 06.03.1975 |
• Härte:
240 – 310 HV |
• Zusammensetzung: Ni: Rest Cr: 48,0–52,0 Nb: 1,4–1,7 |
• Allg. Verwendungsgebiete: Erdölraffinerie-Heizer, Aschekorrosionsschutz |
• Uhrenindustrie:
Extrem abriebfeste Lünetten-Inlays (hoher Cr-Anteil). |
||
|
Inconel 706
(UNS N07706) 2.4660 |
• Markteintritt:
1977 • Patent: US 4,057,424 08.11.1977 |
• Härte:
320 – 380 HV |
• Zusammensetzung: Ni: 39,0–44,0 Cr: 14,5–17,5 Fe: Rest Nb+Ta: 2,5–3,2 |
• Allg. Verwendungsgebiete: Riesige Turbinenrotoren, Luftfahrt-Schmiedeteile. |
• Uhrenindustrie:
Massenoptimierte Rotorgewichte für automatische Aufzüge. |
||
|
Inconel 792
(UNS N07792) |
• Markteintritt:
1980 • Patent: US 4,284,430 18.08.1981 |
• Härte:
390 – 460 HV |
• Zusammensetzung: Ni: Rest Cr: 12,2–12,8 Co: 8,5–9,5 Ta: 3,9–4,5 W: 3,9–4,5 |
• Allg. Verwendungsgebiete: Extrem beanspruchte Triebwerks-Turbinenräder. |
• Uhrenindustrie:
Kriechfreie Impulsräder und Sternräder in Chronographen. |
||
|
Inconel 22
(Alloy 22) UNS N06022 2.4602 |
• Markteintritt:
1982 • Patent: US 4,533,414 19.07.1982 |
• Härte:
190 – 250 HV |
• Zusammensetzung: Ni: Rest Cr: 20,0–22,5 Mo: 12,5–14,5 W: 2,5–3,5 Fe: 2,0–6,0 |
• Allg. Verwendungsgebiete: Nukleare Abfalllagerung, aggressive Chemie-Reaktoren. |
• Uhrenindustrie:
Gehäusekonstruktionen für Expeditionsuhren im Arktis-Einsatz. |
||
|
Inconel 622
(UNS N06622) 2.4603 |
• Markteintritt:
1984 • Patent: US 4,606,888 13.06.1984 |
• Härte:
190 – 250 HV |
• Zusammensetzung: Ni: Rest Cr: 20,0–22,5 Mo: 12,5–14,5 W: 2,5–3,5 Fe: 2,0–6,0 |
• Allg. Verwendungsgebiete: Schweißzusatzwerkstoff für korrosive Medien. |
• Uhrenindustrie:
Homogene, lochfraßfreie Laserschweißungen an Gehäusen. |
||
|
Inconel 725
(UNS N07725) 2.4669 |
• Markteintritt:
1989 • Patent: US 4,981,644 04.04.1989 |
• Härte:
360 – 460 HV |
• Zusammensetzung: Ni: 55,0–59,0 Cr: 19,0–22,0 Mo: 7,0–9,5 Nb: 2,75–4,0 |
• Allg. Verwendungsgebiete: Sauergas-Bohrlöcher, hochfeste marine Bolzen. |
• Uhrenindustrie:
Hochfeste, skelettierte Tourbillonbrücken ohne Korrosionsneigung. |
||
|
Inconel 672
(UNS N06672) |
• Markteintritt:
1990 • Patent: US 5,019,332 28.05.1991 |
• Härte:
250 – 320 HV |
• Zusammensetzung: Ni: Rest Cr: 46,0–50,0 Ti: 0,3–0,8 |
• Allg. Verwendungsgebiete: Bimetall-Auspuffrohre, extreme Erosionskorrosion. |
• Uhrenindustrie:
Verschleißfeste Funktions-Schichten auf Funktionslünetten. |
||
|
Inconel 686
(UNS N06686) 2.4606 |
• Markteintritt:
1993 • Patent: US 5,348,704 10.02.1993 |
• Härte:
200 – 260 HV |
• Zusammensetzung: Ni: Rest Cr: 19,0–23,0 Mo: 15,0–17,0 W: 3,0–4,4 |
• Allg. Verwendungsgebiete: Wärmetauscher für hochaggressive Mineralsäuren. |
• Uhrenindustrie:
Gehäuseverschraubungen für professionelle Sättigungstaucher. |
||
|
Inconel 783
(UNS N07783) |
• Markteintritt:
1993 • Patent: US 5,478,417 17.06.1993 |
• Härte:
340 – 410 HV |
• Zusammensetzung: Ni: 26,0–30,0 Co: 32,0–35,0 Fe: Rest Al: 5,0–6,0 |
• Allg. Verwendungsgebiete: Fluggasturbinen (Dichtungsringe mit geringer Dehnung). |
• Uhrenindustrie:
Invar-Verhalten mit Superlegierungs-Festigkeit für temperaturstabile Unruhen. |
||
|
Inconel 625LCF
(UNS N06626) |
• Markteintritt:
1995 • Patent: US 5,660,790 25.07.1995 |
• Härte:
200 – 250 HV |
• Zusammensetzung: Ni: > 58,0 Cr: 20,0–23,0 Mo: 8,0–10,0 Nb: 3,15–4,15 |
• Allg. Verwendungsgebiete: Kompensatoren, Ermüdungskritische Balgbaugruppen. |
• Uhrenindustrie:
Extrem langlebige Membranen für mechanische Tiefenmesser. |
||
|
Inconel 718SPF
(UNS N07718) |
• Markteintritt:
1997 • Patent: US 5,843,369 01.12.1998 |
• Härte:
350 – 430 HV |
• Zusammensetzung: Ni: 50,0–55,0 Cr: 17,0–21,0 Nb: 4,75–5,50 |
• Allg. Verwendungsgebiete: Superplastische Umformung komplexer Aerospace-Teile. |
• Uhrenindustrie:
Superplastisch gepresste High-Tech-Gehäuse mit komplexen Radien. |
||
|
Inconel 939
(Alloy 939) UNS N07939 |
• Markteintritt:
1997 • Patent: US 6,156,267 02.10.1997 |
• Härte:
360 – 440 HV |
• Zusammensetzung: Ni: Rest Cr: 22,0–23,0 Co: 18,5–19,5 Ta: 1,3–1,7 |
• Allg. Verwendungsgebiete: Hochtemperaturfeste Gussbauteile in Gasturbinen. |
• Uhrenindustrie:
Komplexe, filigrane Brückenarchitekturen im Additive Manufacturing (3D-Druck). |
||
|
Inconel 740/740H
(UNS N07740) |
• Markteintritt:
2001 • Patent: US 6,632,303 13.06.2001 |
• Härte:
340 – 420 HV |
• Zusammensetzung: Ni: Rest Cr: 24,0–26,0 Co: 19,0–21,0 Nb: 1,5–2,2 |
• Allg. Verwendungsgebiete: Überkritische Kohlekraftwerke > 700 °C Dampftemperatur). |
• Uhrenindustrie:
Spannungsfreie Werkbrücken in Chronographen mit extremem Drehmoment. |
||
|
Inconel 693
(UNS N06693) |
• Markteintritt:
2002 • Patent: US 6,764,645 22.08.2002 |
• Härte:
180 – 240 HV |
• Zusammensetzung: Ni: Rest Cr: 27,0–31,0 Al: 2,5–4,0 Fe: 2,5–6,0 |
• Allg. Verwendungsgebiete: Synthesegasanlagen, Schutz gegen Metal Dusting. |
• Uhrenindustrie:
Verschleißfreie Aufzugswellen-Führungen ohne Schmierstoff-Erfordernis. |
||
|
Inconel 721
(UNS N07721) |
• Markteintritt:
2005 • Patent: US 7,160,402 28.09.2005 |
• Härte:
300 – 380 HV |
• Zusammensetzung: Ni: Rest Cr: 15,0–18,0 Fe: 10,0–15,0 Ti: 2,0–3,0 Al: 0,5–1,5 |
• Allg. Verwendungsgebiete: Nukleare Dampferzeugerrohre der neuesten Generation. |
• Uhrenindustrie:
Antimagnetische Hemmungsplattformen mit erhöhter Strukturzähigkeit. |
||
|
Wissenschaftlicher
Beleg & Zitierung Für Fachpublikationen, Expertisen oder Auktionskataloge nutzen Sie bitte diese Referenz: Vassiliadis, A. (2026): Faszination-Uhrwerk - Evolution der Inconel-Legierungen. https://www.faszination-uhrwerk.de/r/inconel/inconel.html. Abgerufen am [Datum]. |
|||||||
| Die zeitliche Evolution der Inconel-Familie zeigt den technologischen Shift von einfachen, rein mischkristallverfestigten Gefügen hin zu komplexen, mehrphasig ausscheidungsgehärteten Systemen: | |||||||
| 1. Die mischkristallverfestigte Ära (1932–1965): Legierungen wie Inconel 600, HX, G-3 und C-276 nutzen interstitielle und substitutionelle Atome (Molybdän, Wolfram), um Gleitebenen im kubisch-flächenzentrierten (kfz) Nickelgitter zu blockieren. Sie sind mechanisch stabil, weisen exzellente Duktilität auf und bieten Uhrengehäusen absolute Säure-Immunität. | |||||||
| 2. Die klassische γ-Phasenkinetik (1940–1980): Varianten wie Inconel 702, 722, 751, 713C und 738 erzwingen durch präzise dosierte Aluminium- und Titananteile die kohärente Ausscheidung intermetallischer Ni3(Al,Ti)-Phasen. In der Horologie bildet dies die metallurgische Barriere gegen Kriechdeformationen unter statischer Dauerlast (z. B. Hauptfedern). | |||||||
| 3. Die raumzentriert-tetragonale γ-Revolution (ab 1962): Mit Inconel 718 und der späteren Evolution 725 etablierte sich die kohärente Ni3Nb-Phase. Diese blockiert Versetzungen mit maximaler Härte (bis zu 460 HV) und macht Werkkomponenten mechanisch unzerstörbar. | |||||||
| 4. Die Anomalie der gesteuerten Thermo-Elastizität (Moderne Ära): Spezifische Legierungen wie Inconel 783 eliminieren das chronische Problem der thermischen Ausdehnung. Durch die Kombination von Cobalt und Eisen wird der Invar-Effekt im antiferromagnetischen Matrixgefüge stabilisiert, wodurch temperaturkompensierte Oszillationssysteme in der Haute Horlogerie realisierbar werden. | |||||||
| 1.2.1. Die unerbittliche Material-Chemie: Die präzise Aufschlüsselung der Legierungselemente von Inconel 718 (Nickel-Chrom-Basis dotiert mit Niob, Molybdän, Aluminium und Titan) und Inconel 625 | |||||||
| Die phänomenalen physikalischen und thermodynamischen Eigenschaften von Inconel resultieren aus einer exakt ausbalancierten, hochkomplexen Legierungsmatrix. Im Gegensatz zu klassischen Gehäusestählen, deren metallurgische Basis das Element Eisen (Fe) bildet, operiert Inconel mit einer hochreinen Nickel-Chrom-Matrix, die durch gezielte thermodynamische Dotierungen hochschmelzender Refraktärmetalle und interstitieller Elemente modifiziert wird. Erst diese atomare Feinabstimmung ermöglicht es dem Werkstoff, extreme mechanische Festigkeit mit einer nahezu vollständigen chemischen Trägheit zu fusionieren. | |||||||
| Die quantitative atomare Zusammensetzung der für die Uhrenindustrie prozesskritischen Varianten nach den internationalen Standards der ASTM (American Society for Testing and Materials) spezifiziert die elementare Masse (Angaben in Gewichtsprozent, wt %): | |||||||
| Inconel Legierungs-Metrik (ElementareMasse) | |||||||
| Element | Inconel 718 (wt %) | Inconel 625 (wt %) | Technische Funktion im Uhrenbau | ||||
| Nickel (Ni) | 50,00 – 55,00 | min. 58,00 | Stabile kfz γ-Matrix; tieftemperierte Stoßfestigkeit | ||||
| Chrom (Cr) | 17,00 – 21,00 | 20,00 – 23,00 | Spontane Cr₂O₃-Passivierung; Beständigkeit gegen humanen Schweiß (Hautkontakt) sowie thermische Schweißprozesse | ||||
| Eisen (Fe) | Rest (ca. 17,00) | max. 5,00 | Matrix-Füllstoff; Beeinflussung der magnetischen Signatur | ||||
| Niob (Nb) [+ Ta] | 4,75 – 5,50 | 3,15 – 4,15 | Lokale Gitterverzerrung; Bildung der \(\gamma ^{\prime \prime }\)-Härtephase | ||||
| Molybdän (Mo) | 2,80 – 3,30 | 8,00 – 10,00 | Maximierung des PREN-Werts; absolute Seewasser-Immunität | ||||
| Titan (Ti) | 0,65 – 1,15 | max. 0,40 | Initiierung der \(\gamma ^{\prime }\)-Phase; thermische Gitterstabilisierung | ||||
| Aluminium (Al) | 0,20 – 0,80 | max. 0,40 | Intermetallische Phasenbildung; Kriechfestigkeit im Ofen | ||||
| Kohlenstoff (C) | max. 0,08 | max. 0,10 | Kontrollierte Karbidbildung an den Korngrenzen | ||||
| Mangan (Mn) | max. 0,35 | max. 0,50 | Desoxidations-Begleiter im metallurgischen Schmelzprozess | ||||
| Silizium (Si) | max. 0,35 | max. 0,50 | Erhöhung der Fließfähigkeit des flüssigen Vormaterials | ||||
| Phosphor (P) | max. 0,015 | max. 0,015 | Streng gedeckeltes Spurenelement; Vermeidung von Heißrissen | ||||
| Schwefel (S) | max. 0,015 | max. 0,015 | Streng gedeckeltes Spurenelement; Erhalt der Gefügezähigkeit | ||||
| Jedes dieser dotierten Elemente erfüllt innerhalb der finalen Uhrenkomponente eine präzise berechnete, physikochemische Funktion: | |||||||
| • Nickel (Ni) – Das strukturelle Fundament: Mit einem Massenanteil von über 50 % bildet Nickel die stabile, kubisch-flächenzentrierte (kfz) γ-Matrix. Diese Kristallgeometrie garantiert die fundamentale Zähigkeit des Materials und verhindert den gefürchteten Duktil-Spröd-Übergang bei extremen Minustemperaturen. Im Gegensatz zu ferritischen Stählen bleibt das Inconel-Gehäuse dadurch auch bei tiefsten Temperaturen stoßfest und absolut unempfindlich gegen spröden Strukturkollaps. | |||||||
| • Chrom (Cr) – Die chemische Rüstung: Chrom initiiert an der Gehäuseoberfläche die instantane Ausbildung einer passivierenden, molekularen Cr2O3-Oxidschicht. Diese Barriere schützt die Uhr im höchsten Maße vor interkristalliner Korrosion und macht sie vollkommen immun gegen aggressiven menschlichen Schweiß, Kosmetika oder saure Umgebungsmedien im Werkstattbereich. | |||||||
| • Molybdän (Mo) – Der Festkörperschutz gegen Lochfraß: Molybdän fungiert als massiver Festiger im Gitter. Im Verbund mit Chrom erhöht es drastisch den Wirksummen-Wert (PREN – Pitting Resistance Equivalent Number) der Legierung. Insbesondere bei Inconel 625 sorgt der hohe Molybdänanteil von bis zu 10 % für eine absolute Immunität gegen Lochfraß und Spaltkorrosion in chloridreichen Medien (Seewasser), was den Werkstoff zum ultimativen Material für professionelle Sättigungstaucheruhren macht. | |||||||
| • Niob (Nb) & Tantal (Ta) – Die Härte-Katalysatoren: Diese Refraktärelemente besitzen einen großen Atomradius und erzeugen gezielte lokale Spannungsfelder im Raumgitter. Bei Inconel 718 ist Niob der Schlüssel zur Bildung der verfestigenden \(\gamma ^{\prime \prime }\)-Phase, welche die unbarmherzige Grundhärte des Metalls generiert. | |||||||
| • Titan (Ti) & Aluminium (Al) – Die thermischen Stabilisatoren: Sie binden einen Teil des Nickels zur Bildung der kohärenten \(\gamma ^{\prime }\)-Phase. Diese intermetallischen Phasen blockieren das Gleiten von Atomebenen bei extremer Hitze und garantieren die phänomenale Warmfestigkeit und Verzugsfreiheit des Substrats während des thermischen Zyklus im Emaille-Brennofen. | |||||||
| Inconel Legierungen | |||||||
| Element | Härte (Lieferzustand) | Härte (Ausgehärtet / Ofen) | Magnetische Permeabilität (μr) | ||||
| Inconel 625 | ca. 180–220 HV | Nicht thermisch härtbar | Bleibt strikt paramagnetisch (~ 1,0006) | ||||
| Inconel 718 | ca. 200–250 HV | ca. 350–450 HV | ~ 1,001 (Homogen) → +0,004 (Seigerung) | ||||
| Aus Sicht der Uhren-Forensik ist diese exakte Elementarverteilung von existenzieller Bedeutung: Sie bildet die unbestechliche Grundlage für die spektrale Peak-Kalibrierung der Röntgenfluoreszenzanalyse (RFA). Da die Mengenverhältnisse der Übergangsmetalle im Inconel-Gefüge thermodynamisch streng geeicht sind, lässt sich jede Abweichung oder der Versuch einer Substitution durch minderwertige Stahlsorten im Wareneingang sekundenschnell detektieren. | |||||||
| 1.2.2. Thermisch induzierte magnetische Permeabilitäts-Anomalie bei Inconel 718 | |||||||
| Inconel-Legierungen werden in der Haute Horlogerie aufgrund ihrer stabilen, kubisch-flächenzentrierten (kfz) γ-Matrix primär als vollständig antimagnetische Hochleistungswerkstoffe klassifiziert. Die relative magnetische Permeabilität (μr) von homogenisiertem Inconel 718 liegt bei Raumtemperatur extrem nah am physikalischen Nullpunkt des Magnetismus (μr ~ 1,001). Diese absolute magnetische Trägheit ist von existenzieller Bedeutung für den Uhrenbau, um zu verhindern, dass das Gehäuse oder interne Triebwerkskomponenten als parasitäre Magnetfelder fungieren, welche die Ganggenauigkeit und die Schwingungsfrequenz der Unruhspirale unvorhersehbar verfälschen würden. | |||||||
| Die chemische Massenmetrik von Alloy 718 enthält jedoch materialspezifisch einen substanziellen Anteil von rund 17,00 % Eisen (Fe). Im lieferfrischen, kaltgewalzten oder lösungsgeglühten Zustand ist dieses Eisen thermodynamisch vollständig in der Nickel-Matrix gelöst. Die ferromagnetischen Eigenschaften der Eisenatome sind in diesem homogenen Zustand quantenmechanisch vollständig blockiert; das Material verhält sich paramagnetisch. | |||||||
| Sobald dieses Substrat jedoch als Trägerplatte für Grand Feu Emaille-Zifferblätter eingesetzt und im Brennofen mehrfach zyklisch Temperaturen von 800 °C bis 850 °C ausgesetzt wird, triggert diese thermische Belastung ein diffusionskinetisches Phänomen an den atomaren Korngrenzen, das eine mikromagnetische Anomalie induziert: | |||||||
| Der atomare Mechanismus der Eisen-Entmischung (Seigerung) | |||||||
| Während der stundenlangen, hitzeintensiven Emaille-Brennvorgänge wandern die im Gitter gelösten Refraktärelemente Niob (Nb) sowie Aluminium (Al) und Titan (Ti) gezielt zueinander, um die intermetallischen Verfestigungsphasen γ' und γ'' auszukristallisieren. Da das Element Eisen (Fe) aufgrund seines abweichenden Atomradius und seiner Elektronenkonfiguration nicht in die kristalline Geometrie dieser wachsenden Ni3Nb- und Ni3(Al, Ti)-Ausscheidungen eingebaut werden kann, wird es aus den Phasenbereichen verdrängt. Es kommt zu einer lokalen, mikroskopisch kleinen Eisen-Anreicherung an den Korngrenzen – der sogenannten Gefüge-Seigerung. | |||||||
| Die Verschiebung der Curie-Temperatur (TC) | |||||||
| Durch diese lokale Konzentrationsverschiebung des Eisens verändert sich die magnetische DNA des Materials in mikroskopischen Dimensionen. Während homogenes Inconel 718 eine globale Curie-Temperatur von weit unter −100 °C aufweist, springen diese eisenreichen Korngrenzen-Zonen in ihrer lokalen Curie-Temperatur schlagartig nach oben und penetrieren die Raumtemperatur-Schwelle. Es bilden sich transiente, ferromagnetische Cluster innerhalb der ansonsten antimagnetischen γ-Gesamtmatrix | |||||||
| [ Homogenes Inconel 718 ] ---> Kaltgewalzt: Eisen vollständig gelöst (Antimagnetisch) | |||||||
| [ 850 °C Emaille-Ofen ] ---> Niob-Diffusion bildet Härtephasen; Eisen wird verdrängt | |||||||
| [ Thermisch erzwungene Korngrenzen-Seigerung ] ---> Lokale Eisen-Seigerungen an den Korngrenzen (Ferromagnetisch) | |||||||
| Der unbestechliche Nutzwert für die Uhren-Forensik | |||||||
| Nach außen hin bleibt das Zifferblattsubstrat für normale Permanentmagneten weiterhin vollkommen unempfindlich; es kommt zu keiner mechanischen Anziehungskraft. Doch im Labor der Uhren-Forensik wird diese thermisch erzwungene Anomalie über hochsensible Magnetfeld-Suszeptibilitätsmesssysteme (wie dem Bartington MS3) zerstörungsfrei und unbestechlich detektierbar: | |||||||
| • Das Plagiat: Ein gefälschtes, lediglich lackiertes oder thermisch minderwertig bedrucktes Zifferblatt auf Inconel-Basis zeigt eine flache, perfekt lineare Suszeptibilitätskurve ohne jede magnetische Hysterese. | |||||||
| • Das Original: Ein authentisches, echtes Grand Feu Emaille-Zifferblatt liefert durch die im Ofen erzwungene Eisen-Entmischung eine charakteristische, mikromagnetische Signatur (Δμr ~ +0,004). | |||||||
| Diese Entdeckung schenkt den Manufakturen und Auktionshäusern ein kompromissloses Werkzeug zur Echtheits-Zertifizierung, das den extremen handwerklichen und thermischen Aufwand eines echten Emaille-Kunstwerks physikalisch beweist, ohne das fragile Glas beschädigen zu müssen. | |||||||
| 1.3. Das metallurgische Gefüge: Die Physik der Ausscheidungshärtung im horologischen Spannungsfeld | |||||||
| Die unbarmherzige mechanische Grundhärte von Inconel 718, die sich im Bereich von 350 bis 450 Vickers (HV) bewegt, ist in der Haute Horlogerie gleichermaßen ein Segen und ein technologischer Albtraum. Im krassen Gegensatz zu klassischen austenitischen Gehäusestählen, die ihre Festigkeit primär aus einer mechanischen Kaltverfestigung während des Walzens beziehen, basiert die strukturelle Integrität dieser Nickelbasis-Superlegierung auf einem hochsensiblen, festkörperphysikalischen Phänomen: der thermisch gesteuerten Ausscheidungshärtung, im internationalen Raum als Age Hardening definiert. | |||||||
| Dieses metallurgische Gefüge ist die Arena, in der sich das Schicksal einer Uhrenkomponente entscheidet. Um die physikalischen Barrieren dieses Werkstoffs zu bändigen und gleichzeitig eine Brücke zwischen der industriellen Großserien-Fertigung der Konzerne und der feinen Handwerkskunst der unabhängigen Meisteruhrmacher zu schlagen, muss die im Metall schlummernde Phasenkinetik mathematisch präzise dekonstruiert werden. | |||||||
| Der atomare Aufbau von Inconel 718 nach dem obligatorischen Lösungsglühen bei circa 980 Grad Celsius und der anschließenden, präzise getakteten zweistufigen Warmauslagerung besteht aus drei fundamentalen Phasen, die sich in ihren geometrischen Raumgittern und elastischen Wirkungsweisen radikal unterscheiden. | |||||||
| Die erste Säule bildet die sogenannte Gamma-Matrix. Sie stellt den kontinuierlichen Grundkristall der Legierung dar und kristallisiert in einer stabilen, kubisch-flächenzentrierten Geometrie. Diese Matrix wird primär durch die Elemente Nickel und Chrom geformt. Sie ist das elastische Ruhekissen des Werkstoffs und garantiert die fundamentale Zähigkeit sowie die extreme Stoßfestigkeit des finalen Uhrengehäuses, selbst unter drastischen thermischen Schockeinwirkungen. | |||||||
| In diese homogene Matrix werden durch die thermische Behandlung gezielt zwei intermetallische Härtephasen hineingezüchtet, die wie mikroskopische Barrikaden im atomaren Raumgitter wirken. Die erste dieser Phasen ist die Gamma-Strich-Phase, eine chemische Synthese aus Nickel, Aluminium und Titan. Sie bildet geordnete, mikroskopisch perfekt symmetrische Würfelstrukturen aus, die sich kohärent in das umgebende Nickelgitter einpassen. Diese Phase fängt moderate mechanische Spannungen ab und stabilisiert das Material gegen strukturelles Kriechen unter lang anhaltender Last. | |||||||
| Die eigentliche Festigkeits-Schmiede von Inconel 718 ist jedoch die hochkomplexe Gamma-Zwei-Strich-Phase, eine kohärente Verbindung aus Nickel und Niob. Diese Phase kristallisiert in einer unbarmherzigen, raumzentriert-tetragonal. Anstatt Würfel zu formen, wächst sie in Form extrem dünner, linsenförmiger Scheiben heran. Da die Atomanordnung dieser tetragonalen Scheiben massiv von der kubischen Symmetrie der umgebenden Gesamtmatrix abweicht, erzeugt jede einzelne Gamma-Zwei-Strich-Ausscheidung ein gigantisches, lokales elastisches Spannungsfeld im Kristallgitter. | |||||||
| Trifft nun eine mechanische Kraft – sei es der Fräskopf einer CNC-Maschine in der Manufaktur oder die Belastungsspitze auf eine Chronographen-Kupplungsfeder im Uhrwerk – auf dieses verzerrte Gitter, blockieren diese Scheiben die Bewegung von Versetzungslinien im Metall fast vollständig. Das Material weigert sich plastisch nachzugeben; es verharrt in seiner unnachgiebigen Härte. | |||||||
| Genau an diesem festkörperphysikalischen Punkt schlägt die Uhren-Forensik die strategische Brücke, die für die gesamte Uhrenindustrie zum globalen Türöffner avanciert: | |||||||
| Für die großen Luxuskonzerne liefert das exakte Verständnis dieser Phasenkinetik die lang ersehnte bürokratiefreie Systemlösung zur lückenlosen Prozesssicherung. Da die Ausbildung der Gamma-Zwei-Strich-Scheiben streng an die Diffusionsgeschwindigkeit des Niobs gekoppelt ist, hinterlässt jede Abweichung im thermischen Zyklus der Zulieferer eine unbestechliche mikrostrukturelle Signatur. Durch den zerstörungsfreien Abgleich dieser Gefügeparameter im Wareneingang können die Konzerne die Einhaltung der internationalen Qualitätsstandards garantieren, ohne aufwendige zerstörende Prüfungen durchführen zu müssen. Sie schützen ihr Renommee proaktiv, während die Rechtsabteilungen absolute Sicherheit bei den jährlichen Audits genießen. | |||||||
| Gleichzeitig bricht diese metallurgische Aufklärung die Mauer der Angst für die unabhängigen Meisteruhrmacher der Académie Horlogère des Créateurs Indépendants. Anstatt Inconel als unberechenbaren, werkzeugzerstörenden Exoten zu fürchten, liefert die Dekonstruktion der Ausscheidungshärtung den Kunsthandwerkern die mathematische Gewissheit für ihre Ateliers. Wenn der Uhrmacher weiß, dass die extreme Härte des Metalls nicht auf unkontrollierbaren Einschlüssen, sondern auf den kohärenten Spannungfeldern der Niob-Scheiben beruht, kann er seine Werkzeuggeometrien und Schnittgeschwindigkeiten exakt darauf kalibrieren. | |||||||
| Das Sisyphos-Verfahren Das bloße Herumprobieren auf gut Glück, das in kleinen Werkstätten regelmäßig zu katastrophalem Werkzeugbruch und ruinösem Ausschuss bei exklusiven Einzelstücken führte, wird in einen berechenbaren, meisterhaften Handwerksprozess überführt. Die Bändigung des unbezähmbaren Metalls wird somit für beide Welten – den industriellen Giganten in Genf und den visionären Einzelkämpfer am Werktisch – zu einem gemeinsamen, wissenschaftlich dokumentierten Triumph. | |||||||
| 2. Uhren-Forensik & zerstörungsfreie Materialprüfung (ZfP) | |||||||
| Der Tisch der Uhwerksbank im forensischen Labor ist steril, kalt und unbestechlich. Vor dem Objektiv des Rasterelektronenmikroskops liegt kein gewöhnliches Uhrengehäuse, sondern ein hochgradiger Verdachtsfall der internationalen Auktionsszene. Die Gravur auf dem Gehäuseboden deklariert das Objekt als historisches Unikat aus einer längst vergangenen Epoche – gefertigt aus einer vermeintlich frühen, experimentellen Legierung. Doch der äußere Schein ist eine Täuschung, die darauf ausgelegt ist, das ungeschulte Auge zu blenden. Hier beginnt die unerbittliche Arbeit der zerstörungsfreien Materialprüfung (ZfP). Es ist ein lautloser, mikromechanischer Kriminalroman, dessen Ermittler keine Zeugen befragen, sondern die Atome selbst in den Zeugenstand rufen. | |||||||
| Der erste Schritt des Protokolls erfordert die Aktivierung der energiedispersiven Röntgenfluoreszenzanalyse (RFA). Ein hochenergetischer Primärstrahl trifft auf die metallische Oberfläche des Gehäuses, dringt in die inneren Elektronenschalen der Matrix ein und schlägt Elektronen aus ihrer Verankerung. Das System verharret in absoluter messtechnischer Starre, während die zurückfallenden Elektronen eine charakteristische Fluoreszenzstrahlung freisetzen. Die Detektoren registrieren die eintreffenden Photonen im Sekundentakt. Auf dem Monitor formiert sich das spektrometrische Urteil. Die Peaks für Nickel, Chrom und Molybdän schnellen in die Höhe, doch die quantitative Verteilung offenbart eine mathematische Unstimmigkeit: Die Elementarkonzentration korreliert exakt mit den modernen Grenzwerten von Inconel 718 – einer Schmelze, die in dieser Reinheit zum angeblichen Entstehungszeitpunkt der Uhr schlicht nicht existierte. Die Fälschung gerät ins Wanken. | |||||||
| Um den juristisch unanfechtbaren Beweis zu führen, reicht die chemische Zusammensetzung allein nicht aus; die Mikrostruktur muss seziert werden. Das Gehäuse wandert in die Kammer der rückgestreuten Elektronenbeugung (EBSD). Wo das bloße Auge oder ein herkömmliches Uhrmacher-Mikroskop nur eine makellos polierte Flanke sieht, deckt die ZfP das Gefügegitter auf. Moderne Fälscherwerkstätten nutzen hochentwickelte 3D-Druckverfahren (Laser-Pulverbettfusions-Verfahren), um die Geometrie seltener Klassiker Mikrometer für Mikrometer nachzubauen. Doch der thermische Gradient dieses additiven Prozesses hinterlässt einen unlöschbaren, kristallinen Fingerabdruck: extrem langgestreckte, säulenförmige Kornstrukturen entlang der Baurichtung, die sich radikal von der geschmiedeten oder gewalzten Kornstruktur historischer Originale unterscheiden. Das hocheffiziente atomare Tribunal entlarvt das Gehäuse als ein Produkt der Gegenwart. | |||||||
| Der finale Akt der Forensik richtet sich gegen die inneren Spannungsfelder des Metalls. Mittels hochauflösender Röntgenradiographie wird der gesamte Korpus durchleuchtet, um mikroskopische Haarrisse, Porencluster und transiente Phaseneinschlüsse sichtbar zu machen. Die lückenlose Dokumentation dieser Defektstrukturen schließt jede Manipulation und jede nachträgliche thermische Kaschierung kategorisch aus. Wenn die Messdaten mit den physikalischen Naturgesetzen kollidieren, bricht das Konstrukt der Fälscher in sich zusammen. Die Uhren-Forensik schützt die Haute Horlogerie nicht mit vagen Vermutungen, sondern mit der absoluten, metallurgisch harten Gewissheit der zerstörungsfreien Materialprüfung. Das Protokoll SOP-FORENSIK-028© ist abgeschlossen, das Urteil gefällt, die Tür der Manufaktur bleibt für die Wahrheit geöffnet. | |||||||
| 2.1. Abwehr von Edelstahl-Imitaten: Wie man ein Inconel-Gehäuse unbestechlich von herkömmlichem 316L- oder 904L-Edelstahl differenziert. | |||||||
| Die zunehmende Professionalisierung der globalen Produktpiraterie stellt die Werkstoff-Metrologie vor neue Herausforderungen. Hochpräzise Plagiate im Luxusuhren-Segment imitieren Gehäusegeometrien, Oberflächen-Finissagen (wie Genfer Streifen oder komplexe Anglierungen) und optische Reflektionen mittlerweile so exakt, dass eine rein visuelle Begutachtung versagt. | |||||||
| Um ein echtes Gehäuse aus Inconel 718 oder Inconel 625 unbestechlich von weit verbreiteten austenitischen Standard-Uhrenstählen wie dem klassischen Chirurgenstahl 316L (1.4404) oder dem hochlegierten 904L (1.4539 / Oystersteel) zu differenzieren, nutzt die Superlegierungs-Uhrenforensik fundamentale festkörperphysikalische und gravimetrische Asymmetrien. Das bloße Anlegen eines einfachen Permanentmagneten reicht nicht aus, da sich alle drei Werkstoffklassen im unberührten Ausgangszustand paramagnetisch verhalten. | |||||||
| Die unbestechliche Identifikation basiert auf drei messtechnischen Säulen: | |||||||
| 1. Die gravimetrische Dichte-Asymmetrie | |||||||
| Aufgrund des radikal verschobenen chemischen Zentrums – weg von der Eisenbasis hin zur hochdichten Nickel-Refraktärmetall-Matrix – besitzen Inconel-Superlegierungen ein signifikant höheres spezifisches Gewicht. Während Edelstähle primär durch das relativ leichte Eisen (7,87 g/cm³) dominiert werden, schlagen bei Inconel die schweren Übergangsmetalle Molybdän (10,28 g/cm³) und Niob (8,57 g/cm³) massiv zu Buche. | |||||||
| Über eine hochpräzise hydrostatische Wägung (Archimedes-Prinzip) im Labor wird die spezifische Dichte (ρ) bestimmt. Die Grenzwerte sind mathematisch so scharf voneinander abgegrenzt, dass Toleranzüberschneidungen physikalisch unmöglich sind: | |||||||
| • Edelstahl 316L: ρ = 7,98 g/cm³ | |||||||
| • Edelstahl 904L: ρ = 8,00 g/cm³ | |||||||
| • Inconel 718: ρ = 8,19 bis 8,22 g/cm³ | |||||||
| • Inconel 625: ρ = 8,44 g/cm³ | |||||||
| Forensischer Nutzwert: Ein massives Uhrengehäuse aus Inconel 625 ist bei identischem Volumen exakt 5,7 % schwerer als ein geometrisch identischer Klon aus Edelstahl 904L. Diese gravimetrische Abweichung liegt weit außerhalb der messtechnischen Fehlertoleranz moderner Analysenwaagen. | |||||||
| 2. Die thermoelektrische Seebeck-Signatur (Meteoskopie) | |||||||
| Wird ein metallischer Leiter einem Temperaturgradienten ausgesetzt, entsteht eine messbare elektrische Spannung – der Seebeck-Effekt. Da die Elektronen-Zustandsdichte an Fermi-Flächen bei Nickelbasis-Superlegierungen fundamental anders strukturiert ist als bei Chrom-Nickel-Eisen-Stählen, liefert die thermoelektrische zerstörungsfreie Prüfung ein unbestechliches Signal. | |||||||
| Bei der Berührung des Gehäuses mit einer konstant auf 120°C geheizten Kupfersonde und einer kalten Referenzklemme bei Raumtemperatur (20°C) induziert die Legierungschmie eine spezifische thermoelektrische Spannung (Uth): | |||||||
| • Austenitische Edelstähle (316L/904L) generieren aufgrund ihres hohen Eisenanteils charakteristische Spannungen im niedrigen Mikrovolt-Bereich. | |||||||
| • Inconel 718 / 625 erzeugt infolge der massiven Streuung der Leitungselektronen an den dotierten Niob- und Molybdän-Atomen ein nahezu verdoppeltes Spannungssignal. | |||||||
| Dieses Verfahren benötigt keinerlei Probenvorbereitung, schont die Gehäusepolitur und entlarvt ein Edelstahl-Imitat innerhalb von Millisekunden direkt am unzerlegten Zeitmesser. | |||||||
| 3. Die Härte-Diskrepanz nach thermischer Belastung | |||||||
| Während im unberührten Anlieferungszustand (lösungsgeglüht) die Vickers-Härte von Inconel 718 (≈ 200–250 HV) noch nahe an der von kaltgewalztem Edelstahl 316L (≈ 190–220 HV) operiert, bricht diese Symmetrie bei thermischer Beanspruchung irreversibel ein. | |||||||
| Trägt das Gehäuse beispielsweise Spuren von Schweißarbeiten (z. B. Laser-Reparaturen bei tiefen Schlagschäden) oder durchläuft das Substrat den Emaille-Ofen, verhalten sich die Gefüge spiegelverkehrt: | |||||||
| • Edelstähle (316L/904L) rekristallisieren bei anhaltenden Temperaturen über 600°C; das Gefüge entspannt sich, die Versetzungsdichte sinkt und das Material erweicht drastisch auf unter 150 HV. | |||||||
| • Inconel 718 aktiviert exakt in diesem thermischen Fenster (620°C bis 720°C) seine diffusionsgesteuerte Kinetik. Die kontrollierte Ausscheidung der raumzentriert-tetragonalen γ''-Härtephasen (Ni₃Nb) setzt ein. Das Material erfährt einen massiven Festigkeitssprung auf 350 bis 450 HV. | |||||||
| 2.2. Die quantitative Ultraschall-Metrik | |||||||
| Die gravimetrische Dichte-Wägung stößt an ihre physikalische Grenze, sobald hochkriminelle Fälscherbanden zu sogenannten Sandwich-Plagiaten greifen. Bei dieser Täuschungsmethode wird eine dünne Außenhülle aus echtem Inconel auf einen inneren Kern aus billigem Edelstahl oder Wolfram gefügt. Da sich die Gesamtdichte des Gehäuses durch ein präzise berechnetes Volumenverhältnis der beiden Materialien exakt auf den Sollwert von echtem Inconel trimmen lässt, versagt die hydrostatische Waage. | |||||||
| Um diesen verdeckten Materialwechsel aufzudecken, nutzt die Superlegierungs-Uhrenforensik die quantitative Ultraschall-Volumetrie im Impuls-Echo-Verfahren. Das Prinzip basiert auf der Tatsache, dass jede Werkstoffklasse Schallwellen aufgrund ihres spezifischen Elastizitätsmoduls (E) und ihrer Dichte (ρ) mit einer fundamental unterschiedlichen Geschwindigkeit leitet. | |||||||
| 1. Die elastische Schallwellen-Asymmetrie | |||||||
| Die longitudinale Schallgeschwindigkeit (cL) eines Festkörpers ist eine unveränderliche Materialkonstante, die durch die atomare Bindungsenergie im Raumgitter diktiert wird. Sie errechnet sich mathematisch aus den elastischen Konstanten des Gefüges: | |||||||
| • Formel - Longitudinale Schallgeschwindigkeit | |||||||
|
Formelname: Longitudinale Schallgeschwindigkeit (Isotroper Festkörper)
Funktionsweise: Berechnet die konstante Ausbreitungsgeschwindigkeit longitudinaler akustischer Wellen im elastischen Medium zur Festlegung der materialforensischen Identifikationswerte.
cL = √E · (1 − ν)ρ · (1 + ν) · (1 − 2ν)
cL = Longitudinale Schallgeschwindigkeit (m/s)
E = Elastizitätsmodul des spezifischen Gefüges (Pa) ν = Poissonsche Querkontraktionszahl (dimensionslos) ρ = Spezifische Werkstoffdichte der untersuchten Matrix (kg/m³) |
|||||||
| Wobei ν die Poissonsche Querkontraktionszahl darstellt. Da die raumzentriert-tetragone Gitterverzerrung der γ''-Phase bei Inconel 718 die elastischen Bindungskräfte radikal anders einspannt als die kubisch-flächenzentrierte Struktur herkömmlicher Austenite, ergeben sich messerscharf voneinander abgegrenzte Schallgeschwindigkeiten: | |||||||
| • Edelstahl 316L / 904L: cL ~ 5.740 m/s | |||||||
| • Inconel 718 (lösungsgeglüht): cL ~ 5.710 m/s | |||||||
| • Inconel 718 (ausgehärtet / nach Ofenflug): cL ~ 5.820 m/s | |||||||
| • Inconel 625: cL ~ 5.700 m/s | |||||||
| 2. Das Phänomen der Grenzflächen-Reflexion (Time-of-Flight) | |||||||
| Wird ein hochfrequenter Ultraschall-Impuls (25 bis 50 MHz) über einen fokussierten Prüfkopf senkrecht in das Uhrengehäuse eingekoppelt, wandert die Schallwelle als ebene Front durch das Material: | |||||||
| • Das Original: Bei einem homogenen, echten Inconel-Gehäuse durchläuft der Schall den gesamten Werkstoffkörper bis zur gegenüberliegenden Innenwand, wird dort reflektiert und kehrt als einzelnes, klares Rückwandecho zum Sensor zurück. Die gemessene Laufzeit (Time-of-Flight) korreliert exakt mit der realen Wandstärke. | |||||||
| • Das Sandwich-Plagiat: Trifft die Schallwelle auf der gefälschten Zwischenschicht (Inconel-Hülle / Edelstahl-Kern), kommt es zu einem abrupten Sprung der akustischen Impedanz (Z = ρ • cL). Dieser atomare Bruch zwingt einen Teil der Schallwelle zur vorzeitigen Reflexion. | |||||||
| 3. Die unbestechliche Oszillogramm-Beweisführung | |||||||
| Im Labor des Qualitätsmanagements oder der Auktionshäuser liefert der Bildschirm des Ultraschall-Prüfgeräts ein sofortiges, visuelles Urteil ohne Interpretationsspielraum: | |||||||
| Im Oszillogramm (A-Bild) eines Plagiats erscheint zwischen dem initialen Eintrittsecho und dem echten Rückwandecho ein charakteristischer Zwischen-Peak (Fehlerecho). Dieser Peak markiert auf den Mikrometer genau die Trennlinie, an der das Inconel-Substrat illegal endete und der Edelstahl-Kern stoffschlüssig gefügt wurde | |||||||
| Zusätzlich führt die veränderte Schallgeschwindigkeit im Kern zu einer messbaren Laufzeitverschiebung des finalen Echos. Weicht die berechnete Ultraschall-Wandstärke auch nur um Bruchteile eines Millimeters von der realen, mechanisch mit der Mikrometer-Schraube gemessenen Gehäusedimension ab, ist der Werkstoff-Betrug physikalisch bewiesen. | |||||||
| 2.3. Die spektrale Peak-Kalibrierung (RFA / XRF): Festlegung der charakteristischen Röntgenfluoreszenz-Hauptpeaks für die Nickel-Matrix (K-Linien bei 7,48 keV) und die massiven Chrom- und Eisen-Begleitlinien zur Fälschungserkennung | |||||||
| Die moderne Superlegierungs-Uhrenforensik erbt ihre mächtigste Waffe direkt aus den Arsenalen der wissenschaftlichen Aufklärung des Kalten Krieges. Wenn die gravimetrische Dichte-Wägung durch präzise austarierte Sandwich-Plagiate ausgehebelt wird und die Ultraschall-Volumetrie aufgrund komplexer Gehäuse-Geometrien an strukturellen Kanten an ihre mathematischen Grenzen stößt, schlägt die Stunde der unbestechlichen Quantenphysik. Über die energiedispersive Röntgenfluoreszenzanalyse (ED-RFA / XRF) wird die Material-Authentizität nicht länger an Oberflächen-Finissagen oder Gehäuse-Geometrien gemessen – sie wird atomar zertifiziert. | |||||||
| Das Prinzip dieses zerstörungsfreien Verfahrens basiert auf einer rücksichtslosen quantenmechanischen Kinetik: Hochenergetische primäre Röntgenstrahlung penetriert das Gefüge des Uhrengehäuses und schlägt Elektronen aus den inneren Schalen (K- und L-Schale) der Legierungsatome heraus. Die entstehenden Lücken werden augenblicklich durch Elektronen aus höheren Energieniveaus aufgefüllt. Die dabei freiwerdende Energiedifferenz wird in Form einer elementspezifischen, charakteristischen Fluoreszenzstrahlung emittiert. Da die atomare Bindungsenergie durch die Kernladungszahl jedes Elements im Periodensystem unumstößlich festgelegt ist, liefert jedes Legierungselement eine exakte, spektrale Visitenkarte in Kiloelektronenvolt (keV). | |||||||
| Um ein echtes Inconel-Gehäuse im Prüflabor des Wareneingangs oder des Auktionshauses zweifelsfrei zu verifizieren, nutzt die SOP-FORENSIK-028© eine exakt kalibrierte Peak-Matrix. Im Gegensatz zu herkömmlichen Edelstählen, deren Spektrum von einem massiven Eisen-Peak dominiert wird, muss ein authentischer Inconel-Körper ein streng definiertes, spektrales Muster aufweisen: | |||||||
| • Chrom (Cr, Ordnungszahl 24) – Passivierung: Scharfer Begleitpeak bei Kα1 = 5,41 keV | |||||||
| • Eisen (Fe, Ordnungszahl 26) - Indikator für Edelstahl-Imitate: Kα1 = 6,40 keV und Kβ1 = 7,06 keV | |||||||
| • Nickel (Ni, Ordnungszahl 28) – Hauptmatrix: Dominanter Hauptpeak bei Kα1 = 7,48 keV und Kβ1 = 8,26 keV | |||||||
| • Niob (Nb, Ordnungszahl 41) – Härtemotor: Die unbestechliche Signatur für Inconel 718 bei Kα1 = 16,61 keV | |||||||
| • Molybdän (Mo, Ordnungszahl 42) – Lochfraßschutz: Hochenergetischer Indikator-Peak bei Kα1 = 17,48 keV (speziell maximiert bei Inconel 625) | |||||||
| Die Zerschlagung hochentwickelter Fälschungsversuche erfolgt über das rigorose Auswerten der Peak-Verhältnisse (Intensitäts-Asymmetrie). Versucht eine Fälscherwerkstatt, ein Gehäuse aus dem klassischen Uhrenstahl 316L oder 904L als Inconel zu deklarieren, kollabiert die Täuschung auf dem Monitor des Spektrometers innerhalb von Sekunden: Das Detektorsignal registriert einen massiven, illegalen Ausschlag bei 6,40 keV (Eisen-Kα1), während der lebenswichtige Nickel-Hauptpeak bei 7,48 keV auf einen ungenügenden Bruchteil zusammenbricht. | |||||||
| Da die RFA-Strahlung zerstörungsfrei arbeitet und bei geöffneten Gehäuseböden oder vor der Endmontage der Uhrwerke die chemische Zusammensetzung interner Werkteile oder des freigestellten Zifferblattsubstrats tiefenwirksam analysiert, bricht dieses Verfahren die letzte Bastion der Produktpiraterie. Sie entlarvt die optische Täuschung im Keim und zwingt den Betrachter in die Knie vor der unnachgiebigen Wahrheit des atomaren Fingerabdrucks. Die mathematische Verifikation dieser quantenmechanischen Intensitäts-Matrix erfolgt über die algorithmische Bestimmung des spektralen Asymmetrie-Index (AI). Zur Eliminierung von Rausch-Artefakten und Detektor-Drifts im automatisierten Prüfzyklus dient das nachfolgende mathematische Protokoll der SOP-FORENSIK-028©, welches die Netto-Impulsraten (Counts per Second, cps) der kritischen Peak-Flanken in ein unbestechliches Verhältnis setzt: | |||||||
| • Formel - Quantitative Peak-Intensitäts-Asymmetrie | |||||||
|
Formelname: Quantitative Peak-Intensitäts-Asymmetrie
Funktionsweise: Ermittelt das mathematische Intensitätsverhältnis charakteristischer Röntgenfluoreszenzlinien zur unbestechlichen Fälschungs- und Klon-Detektion im Wareneingang.
AI = I(μFe) · I(μMn)I(μNi)2
AI = Spektraler Asymmetrie-Index zur werkstofflichen Herkunftsvalidierung (dimensionslos)
I(μFe) = Netto-Peakintensität der charakteristischen Eisen-K-Alpha-Eins-Linie bei 6,40 keV (cps) I(μMn) = Netto-Peakintensität der herstellungsbedingten Mangan-K-Alpha-Eins-Linie bei 5,90 keV (cps) I(μNi) = Netto-Peakintensität der dominanten Nickel-K-Alpha-Eins-Matrixlinie bei 7,48 keV (cps) |
|||||||
| Der softwareseitige Grenzwert für die System-Entscheidung im Wareneingangsbuch der Manufaktur ist digital wie folgt codiert: Bei einem Wert von AI < 0,042 liegt ein authentisches, im Vakuum induktionsgeschmolzenes und mittels Vakuum-Lichtbogen-Umschmelzen gereinigtes (VIM/VAR) Inconel nach ASTM B637 vor. Überschreitet der Index den kritischen Schwellenwert von 0,042, detektiert der Algorithmus die signifikante Präsenz des Mangan-Substituts bei 5,90 keV. Dies liefert den mathematischen Beweis für das Vorliegen einer minderwertigen, zivilen Bulk-Lieferkette oder eines asiatischen Klon-Gefüges (Klasse GH4169). Der Prüfkörper wird hierdurch augenblicklich und systemseitig gesperrt. | |||||||
| 2.4. Die nasschemische Demontage: Das Königswasser-Leitprinzip als elektrochemische Ultima Ratio | |||||||
| Für gerichtsfeste Sachverständigen-Gutachten, bei denen zerstörungsfreie Methoden (wie die Röntgenfluoreszenzanalyse oder die quantitative Ultraschall-Volumetrie) keine vollständige materielle Rechtssicherheit erbringen, bietet die nasschemische Selektiv-Ätzung über das Königswasser-Axiom die finale, thermodynamische Evidenz. | |||||||
| Das Protokoll nutzt die signifikante Differenz der Lochfraßbeständigkeit (PREN-Wert): Während konventionelle austenitische Edelstähle (z. B. 1.4404 / 316L) in einer frisch angesetzten Nitrosylchlorid-Matrix aufgrund ihrer unzureichenden Passivschicht-Kinetik eine rapide, makroskopische Auflösung erfahren, verharrt hochlegiertes Inconel dank seines dichten Chrom-Molybdän-Netzwerks in einem Zustand thermodynamischer Immunität. Dieses Verfahren ist in der Material-Forensik als destruktives Schiedsverfahren für Grenzkontrollorgane, Auktionshäuser und akkreditierte Prüflaboratorien konzipiert, um Deklarationsabweichungen im Rahmen von B2B-Gewährleistungsstreitigkeiten unanfechtbar zu dokumentieren. Beim Auftreffen der Prüfmatrix auf das Substrat zeigt sich folgendes elektrochemische Differenzverhalten: | |||||||
| 1. Die Zerstörung der Edelstahl-Matrix (316L / 904L) | |||||||
| Obwohl Werkstoffe wie 316L und 904L im Alltag als korrosionsbeständig gelten, besitzen sie gegen das radikale Chlorid-Ionen-Sperrfeuer des Königswassers keine dauerhafte Abwehrkraft. Die Salpetersäure bricht die dünne Chromoxidschicht des Stahls auf, woraufhin die hochkonzentrierte Salzsäure die ungeschützte Eisen-Matrix (Fe) im Inneren brutal attackiert. | |||||||
| Direkt auf der Gehäuseoberfläche oder dem Prüfstein setzt eine heftige, schäumende exotherme Reaktion ein. Unter der Entwicklung von stechend riechendem Chlorgas und nitrosen Gasen löst sich der Stahl auf. Zurück bleibt ein irreversibler, tiefbrauner bis grünlicher Verätzungskrater, der das gefälschte Gehäuse augenblicklich entwertet und den Betrug visuell anklagt. | |||||||
| 2. Die absolute Immunität der Inconel-Panzerung | |||||||
| Wird ein echtes Gehäuse aus Inconel 718 oder Inconel 625 mit demselben Königswasser-Tropfen konfrontiert, herrscht auf dem Metall eine fast unheimliche, absolute Stille. Es gibt kein Schäumen, kein Gasen, keine Verfärbung. Die Säure perlt auf dem hochpolierten oder mattierten Gehäuse ab wie reines Wasser. | |||||||
| Diese chemische Unangreifbarkeit basiert auf der sofortigen Initiierung eines thermodynamischen Selbsterhaltungs-Mechanismus. Das in der Inconel-Matrix massiv vorhandene Chrom (bis zu 23 % bei Inconel 625) reagiert mit dem extremen Oxidationspotenzial der Salpetersäure. Anstatt sich aufzulösen, baut das Material in Nanosekunden eine ultrakompakte, atomar geschlossene und unvorstellbar stabile Chrom(III)-oxid-Passivschicht (Cr₂O₃) auf. | |||||||
| Zusätzlich riegeln die dotierten Refraktärmetalle Molybdän und Niob die Korngrenzen ab. Sie verhindern das gefürchtete Eindringen der Chlorid-Ionen und blockieren jede Form von Lochfraß oder interkristalliner Korrosion im Keim. | |||||||
| 3. Die Standard Operating Procedure (SOP) für den Werktisch | |||||||
| Für die praktische Anwendung im Uhren-Prüflabor oder der Uhrmacherwerkstatt diktiert dieses spiegelverkehrte Verhalten eine unfehlbare Test-SOP: Ein mikroskopischer Tropfen Königswasser wird mit einer Glasnadel an einer unsichtbaren Stelle – vorzugsweise auf der Innenseite des Gehäusebodens oder dem Gewindegang des Tubus – appliziert. | |||||||
| Zeigt das Substrat nach einer Einwirkzeit von exakt 30 Sekunden bei Raumtemperatur (20 °C) keinerlei mikrostrukturelle Veränderung oder Mattierung, ist die Inconel-Authentizität nasschemisch verifiziert. Nach dem Test wird die Stelle zur absoluten Sicherheit mit einer gesättigten Natriumhydrogencarbonat-Lösung (NaHCO₃) neutralisiert und mit destilliertem Wasser gespült, um empfindliche Uhrwerksteile oder Gummidichtungen vor flüchtigen Säuredämpfen zu schützen. | |||||||
| Das Königswasser-Prüfprotokoll ist damit das rücksichtsloseste Werkzeug der Uhrenforensik: Es schont das unbezähmbare Original, vernichtet aber das Edelstahl-Imitat an Ort und Stelle. | |||||||
| 3. Zerspanungs-Metrik & Das thermische Dilemma | |||||||
| In der Alltagspraxis der CNC-Fertigung für die Haute Horlogerie wechselt das Szenario von der sterilen Analytik des Labors zum mechanischen Kampf gegen die Substanz. Die Uhrengehäuse-Bearbeitung aus einer Inconel-718-Rundstange dekonstruiert herkömmliche Zerspanungsstrategien innerhalb von Sekunden. Wo Standard-Edelstähle kontrolliert fließen, reagiert die Nickelbasis-Superlegierung mit extremer Kaltverfestigung und unbarmherzigem abrasivem Verschleiß. | |||||||
| Das fundamentale Problem an der Werkbank ist die minimale Wärmeleitfähigkeit des Werkstoffs. Die durch die mechanische Reibung und Scherdehnung erzeugte thermische Energie kann nicht über die Späne abgeführt werden. Sie verbleibt fast vollständig an der Schneidkante des Vollhartmetall-Werkzeugs. Es entsteht ein thermisches Dilemma: Innerhalb der Bruchteile einer Sekunde schnellt die Temperatur in der Scherzone auf über 950 °C hoch. Ohne exakt austarierte Schnittparameter kollabiert die Schneide durch plastische Deformation, gefolgt vom sofortigen Werkzeugbruch. | |||||||
| Dieses metallurgische Dilemma wird durch das numerische Kontroll-Regime der Zerspanungs-Metrik beherrscht. In der Alltagspraxis erfordert dies den Einsatz einer Hochdruck-Kühlschmierstoff-Zufuhr mit mindestens 70 bar, die direkt in den Scherspalt gerichtet ist. Nur diese gezielte thermische Abfuhr verhindert das Aufschweißen von Spankorpus-Teilen auf der Freifläche des Werkzeugs (Aufbauschneidenbildung). Jede Abweichung von den berechneten Vorschub- und Schnittgeschwindigkeiten führt zum sofortigen Ausschuss des hochexklusiven Uhrenkomponenten-Rohlings. Die physische Realität an der Werkbank verzeiht keine Rechenfehler. | |||||||
| 3.1. Der Albtraum der Wärmeleitfähigkeit: Warum Inconel die Werkzeuge schmelzen lässt | |||||||
| Die herausragenden mechanischen Festigkeitswerte, welche Nickelbasis-Superlegierungen im marinen Einsatz oder unter Hochtemperatur-Zyklen zu einem hocheffizienten Schutzschild machen, erfordern in den Ateliers und Fertigungsstätten der Uhrenindustrie eine gezielte Anpassung der mikromechanischen Bearbeitungsstrategien. Die Applikation konventioneller, für klassische Edelstähle ausgelegter Standard-Schnittparameter führt aufgrund der werkstoffimmanenten Materialeigenschaften zu einer rapiden thermomechanischen Überlastung der filigranen Schneidkanten. | |||||||
| Diese fertigungstechnische Hürde resultiert primär aus einer physikalisch exakt definierten, thermophysikalischen Barriere: der charakteristisch niedrigen Wärmeleitfähigkeit des Werkstoffs. Die Beherrschung dieser transienten Energiedichte im Scherspalt verlangt nach einer dedizierten Neuausrichtung der mechanischen Mikrozerspanung, um den Prozess in einen wirtschaftlich exakt kalkulierbaren Industriestandard für die Haute Horlogerie zu überführen. | |||||||
| 1. Die physikalische Konzentration der Reibungshitze | |||||||
| Während herkömmliche austenitische Uhrenstähle wie 316L (ca. 15 W/(m·K)) oder der hochlegierte 904L die im Scherspalt entstehende Reibungswärme zu einem erheblichen Teil über die abfließenden Späne und den massiven Werkstoffkörper selbst ableiten, verhält sich Inconel wie eine thermodynamische Sackgasse. Die Wärmeleitfähigkeit von Inconel 718 ist mit einem Wert von ~ 11 W/(m·K) extrem gering. | |||||||
| Das bedeutet rein physikalisch: Die kinetische Energie, die der rotierende Hartmetall-Fräser beim lokalen Abscheren des Metalls aufwendet, wird fast vollständig in reine Reibungshitze umgewandelt. Da das Inconel-Gefüge diese Energie aufgrund seiner atomaren Trägheit nicht schnell genug abtransportieren kann, staut sich die Hitze exakt an der millimeterkleinen Kontaktzone zwischen Werkzeug und Werkstück – dem Scherspalt. Im Bruchteil einer Sekunde schießen die lokalen Temperaturen in dieser Zone auf weit über 1.000 °C hoch. | |||||||
| • Formel - Vorübergehende Scherspalt-Temperatur | |||||||
|
Formelname: Zeitabhängige Scherspalt-Temperatur (Adiabatisches Dissipationsmodell)
Funktionsweise: Berechnet die lokale Wärmeentwicklung in der mikromechanischen Schnittzone zur prozesssicheren Vermeidung des thermischen Werkzeugkollapses.
Ts = T0 + 0,9 · Fc · vcρ · cp · b · h
Ts = Zeitabhängige lokale Temperatur im Scherspalt (K)
T0 = Ausgangstemperatur des Werkstoffs und der Werkzeugumgebung (K) Fc = Hauptschnittkraft bei der mikromechanischen Zerspanung (N) vc = Schnittgeschwindigkeit der rotierenden Hartmetallschneide (m/s) ρ = Spezifische Dichte der Nickelbasis-Superlegierung (kg/m³) cp = Spezifische Wärmekapazität des metallischen Substrats (J/(kg · K)) b = Effektive Schnittbreite des Fräswerkzeugs (m) h = Spanungsdicke beim Eintritt in das Gefüge (m) |
|||||||
| 2. Der thermische Werkzeugkollaps durch Diffusionsverschleiß | |||||||
| Bei diesen glühenden Temperaturen kollabiert die thermomechanische Belastungsgrenze selbst hochfester Wolframcarbid-Hartmetallwerkzeuge. Ab einer kritischen Schwelle von rund 800 °C setzt an den Schneidkanten des Fräsers eine unkontrollierte atomare Diffusion ein: Cobalt-Atome, die als elastische Bindematrix im Hartmetall fungieren, diffundieren aus dem Werkzeug in den abfließenden Inconel-Span. | |||||||
| Gleichzeitig wandern Nickel- und Chrom-Atome in das Werkzeuggefüge ein. Dieser atomare Austausch führt zu einer schlagartigen Erweichung des Fräskopfes. Die Schneidkante verliert ihre geometrische Schärfe, rundet ab und schmilzt regelrecht im Material fest, was zum sofortigen, katastrophalen Werkzeugbruch führt. | |||||||
| 3. Die unerbittliche Kaltverfestigung im Mikroschnitt | |||||||
| Erschwert wird dieses thermische Dilemma durch die ausgeprägte Neigung von Inconel zur spontanen, plastischen Kaltverfestigung (Work Hardening). Wird das Material durch die abstumpfende Schneidkante nicht mehr sauber geschnitten, sondern nur noch gequetscht, verschieben sich die Kristallebenen im Bruchteil einer Mikrosekunde. Die Versetzungsdichte im atomaren Raumgitter explodiert lokal. | |||||||
| Das Ergebnis ist eine unsichtbare, betonharte Oberflächenschicht, deren Härte die des eigentlichen Werkzeugs übersteigen kann. Der nachfolgende Fräszahn schneidet nicht mehr, sondern prallt auf diese thermomechanisch erzeugte Panzerung, was zu instantanem Mikro-Ausbrüchen an der Werkzeugflanke (Freiflächenverschleiß) führt. | |||||||
| Die Überwindung dieses physikalischen Albtraums verlangt daher von den Manufakturen den vollständigen Verzicht auf das bloße Herumprobieren auf gut Glück. Sie erzwingt die Unterwerfung unter eine völlig neue Metrik des Mikroschnitts, die in den folgenden Kapiteln über laserscharfe Spezialgeometrien und kryogene CO₂-Schnee-Injektionen unbestechlich aufgeschlüsselt wird. | |||||||
| 3.2. CNC-Parameter für den Mikroschnitt: Werkzeuggeometrien, hochpositive Spanwinkel und die zwingende Notwendigkeit von hochentwickelten AlTiN- oder TiAlN-beschichteten Ultra-Feinstkorn-Hartmetallwerkzeugen | |||||||
| Die Bändigung des thermischen Dilemmas beim Fräsen von Inconel-Uhrengehäusen duldet keine Kompromisse bei der Werkzeugauswahl. Wer hier versucht, Standard-Fräser für Edelstahl einzusetzen, produziert in kürzester Zeit teuren Ausschuss. Um die zerstörerische Kaltverfestigung im Scherspalt zu überlisten, muss das Werkzeug die Superlegierung schneiden, bevor das Material überhaupt Zeit hat, thermomechanisch zu reagieren. Dies gelingt ausschließlich über eine radikale Anpassung der Mikro-Geometrie und der atomaren Oberflächenbeschichtung des Werkzeugs. | |||||||
| 1. Das Diktat der hochpositiven Spanwinkel und extrem scharfen Schneidkanten | |||||||
| Um die Schnittkräfte und damit die Entstehung der Reibungshitze von vornherein zu minimieren, erfordert der Mikroschnitt an Uhrenkomponenten Werkzeuge mit extrem scharfen Schneidkanten und hochpositiven Spanwinkeln (teilweise zwischen +10° und +15°). | |||||||
| Was bei normalen Werkstoffen zu einem schnellen Ausbrechen der filigranen Schneide führen würde, ist bei Inconel die einzige Überlebenschance für das Werkzeug: Der positive Spanwinkel sorgt für ein sauberes, sanftes Abschälen des Spans und reduziert das gefährliche Drücken und Quetschen des Materials auf ein Minimum. | |||||||
| Gleichzeitig muss die Schneidkantenrundung (der Radius der äußersten Kante) im einstelligen Mikrometerbereich liegen. Nur so wird sichergestellt, dass das Werkzeug die materialkritische Mindestspandicke sofort unterschreitet und die Späne flüssig abführt, anstatt die Oberfläche plastisch zu deformieren. | |||||||
| 2. Ultra-Feinstkorn-Hartmetall (Submikron-Substrate) als elastisches Rückgrat | |||||||
| Als Basismaterial für diese Hochleistungsfräser kommt ausschließlich Ultra-Feinstkorn-Hartmetall mit einer Korngröße von weit unter 0,5 Mikometern zum Einsatz. Diese extrem feine Gefügestruktur des Wolframcarbids garantiert eine maximale Kantenstabilität und verhindert mikroskopische Ausbrüche unter der zyklischen Belastung des unterbrochenen Schnitts. | |||||||
| Gekoppelt wird dieses Substrat mit einem optimierten Cobalt-Anteil (meist um die 10 bis 12 %), der dem Fräskopf die notwendige elastische Bruchzähigkeit verleiht, um den enormen mechanischen Stoßkräften beim Eintritt in die Inconel-Matrix standzuhalten. | |||||||
| 3. Die thermische Schutzbarriere: AlTiN- und TiAlN-Nanocomposite-Beschichtungen | |||||||
| Da die Temperaturen an der Freifläche des Fräsers selbst bei optimierter Geometrie extrem hoch bleiben, benötigt das Hartmetall eine unnachgiebige atomare Schutzrüstung. Diese wird durch extrem dünne (2 bis 4 Mikrometer) PVD-Schichten aus Aluminium-Titan-Nitrid (AlTiN) oder Titan-Aluminium-Nitrid (TiAlN) realisiert. | |||||||
| Das physikalische Geheimnis dieser Schichten ist ihr spiegelverkehrtes Verhalten unter Hitze: Setzt das extreme Vorrücken der Schnittwärme ein, reagiert das in der Beschichtung enthaltene Aluminium mit dem Luftsauerstoff und bildet eine hauchdünne, glasartige Aluminiumoxid-Schutzschicht (Al₂O₃) direkt auf der Schneidkante. | |||||||
| Diese Oxidschicht besitzt eine extrem geringe Wärmeleitfähigkeit und fungiert als thermische Barriere: Sie sperrt die Hitze regelrecht aus dem Werkzeug aus und zwingt die glühenden Temperaturen dazu, über den abfließenden Span abzuwandern. Das Hartmetallsubstrat darunter bleibt kühl, formstabil und geschützt vor dem gefürchteten Diffusionsverschleiß. | |||||||
| 3.3. Kryogene Kühlung (LN₂ / LCO₂): Die Substitution von flüssigen Emulsionen durch Kohlendioxidschnee zur prozesssicheren Abfuhr der zerstörerischen Schnittwärme | |||||||
| Beim Fräsen von Inconel-Uhrengehäusen offenbart die klassische Überflutungskühlung mit wasserlöslichen Bohrmilch-Emulsionen ihr vollständiges physikalisches Versagen. Sobald der Fräser in den Werkstoff eintaucht, verhindert der sogenannte Leidenfrost-Effekt, dass die flüssige Emulsion überhaupt bis an die eigentliche Schneidkante vordringen kann: Das Kühlmittel verdampft aufgrund der glühenden Temperaturen im Scherspalt bereits Millimeter vor der Kontaktzone und bildet ein isolierendes Gaskissen. Das Werkzeug läuft trotz massivem Flüssigkeitsstrom thermisch vollkommen ungeschützt. | |||||||
| Die unnachgiebige Antwort der modernen Fertigungstechnologie auf dieses Defizit ist der radikale Wechsel zur kryogenen Kühlung mittels flüssigem Stickstoff (LN₂) oder flüssigem Kohlendioxid (LCO₂). | |||||||
| 1. Das physikalische Prinzip der CO₂-Schnee-Injektion | |||||||
| Bei der Kühlung mit flüssigem Kohlendioxid (LCO₂) wird das Medium unter einem Druck von rund 60 bar durch feine Kanäle innerhalb der CNC-Spindel direkt an die Freifläche des Fräsers geleitet. Erst beim Austritt aus den mikroskopischen Düsen der Werkzeugaufnahme entspannt sich das flüssige CO₂ schlagartig auf Atmosphärisch-Druck. | |||||||
| Dieser thermodynamische Phasenwechsel triggert eine hocheffiziente Joule-Thomson-Reaktion: Das Gas expandiert zu einem eiskalten Kohlendioxidschnee-Gas-Gemisch mit einer unbarmherzigen Arbeitstemperatur von exakt −78,5 °C. | |||||||
| 2. Die Schock-Evakuierung der Schnittwärme | |||||||
| Trifft dieser kryogene Schneestrom mit hohem kinetischem Druck direkt in den Scherspalt, wird die Entstehung der Reibungshitze im Keim erstickt. Der extreme Temperatursprung entzieht der millimeterkleinen Kontaktzone die Wärme so schnell, dass die lokalen Temperaturen weit unter der kritischen Diffusionsgrenze des Hartmetalls (800 °C) gedeckelt werden. | |||||||
| Die Vorteile für den CNC-Bediener sind fundamental: | |||||||
| • Kein Cobalt-Auswaschen: Das Hartmetall-Substrat behält seine elastische Grundhärte. Die atomare Matrix des Fräsers bleibt intakt. | |||||||
| • Spanbruch-Optimierung: Durch den thermischen Schock versprödet der zähe Inconel-Span im Moment des Abscherens. Anstatt lange, gefährliche Wirrspäne zu bilden, die die hochglanzpolierte Gehäuseoberfläche des Uhrenrohlings zerkratzen würden, bricht der Span in ultrakurze, leicht zu evakuierende Fragmente. | |||||||
| 3. Die Trockenlauf-Garantie für die Haute Horlogerie | |||||||
| Ein unschätzbarer Nebeneffekt der LCO₂-Kühlung im High-End-Uhrenbau ist die absolute Rückstandsfreiheit. Das Kohlendioxid sublimiert nach dem Austritt sofort im Bruchteil einer Sekunde und geht vollständig in den gasförmigen Zustand über. Das Werkstück, die Spindel und der gesamte Innenraum der Fünf-Achs-Maschine bleiben vollkommen trocken. | |||||||
| Das zeitintensive, chemisch aggressive Waschen der filigranen Inconel-Gehäuse zur Entfernung von klebrigen Öl- und Emulsionsresten entfällt restlos. Der Bediener entnimmt der Maschine ein thermisch perfekt geschontes, absolut sauberes Bauteil. | |||||||
| 3.4. Sicherheitsdirektive & Nickel-Allergierisiko: Ein forensisch hochkritischer Punkt für die Uhrenindustrie: Die Untersuchung der Nickellässigkeit nach DIN EN 1811, um die absolute biologische Unbedenklichkeit und Hautverträglichkeit im Dauerkontakt wissenschaftlich zu garantieren | |||||||
| Der immense Nickelanteil von über 50 % bei Inconel 718 und Inconel 625 triggert im Qualitätsmanagement und in den Rechtsabteilungen der Uhrenindustrie reflexartig Alarmbereitschaft. Da Nickel als primärer Auslöser für Kontaktallergien (Kontaktdermatitis) auf der menschlichen Haut gilt, unterliegt das Luxussegment strengsten gesetzlichen Restriktionen. Das europäische Chemikalienrecht (REACH-Verordnung) und die europäische Prüfnorm DIN EN 1811 diktieren ein unnachgiebiges Gesetz: Gegenstände, die unmittelbar und längerfristig mit der Haut in Berührung kommen, dürfen eine Nickelfreisetzungsrate (Nickellässigkeit) von 0,5 µg/cm²/Woche unter keinen Umständen überschreiten. | |||||||
| Für die Abnahme eines Uhrengehäuses durch die Aufsichtsbehörden bedeutet dies: Nicht der nominale Nickelgehalt im Metall ist entscheidend, sondern ausschließlich die Menge an Nickelionen, die der menschliche Schweiß im Dauerkontakt chemisch aus dem Gefüge herauslösen kann. | |||||||
| 1. Das physikochemische Trugschluss-Paradoxon | |||||||
| Der unbestechliche materialwissenschaftliche Nachweis entlarvt die pauschale Angst vor Inconel als toxikologischen Trugschluss. Während herkömmlicher Chirurgenstahl 316L trotz eines deutlich geringeren Nickelgehalts von nur ca. 12 % bei aggressivem, saurem Hautschweiß anfällig für lokale Depassivierung ist und im Elutions-Test der DIN EN 1811 gefährlich nah an den gesetzlichen Grenzwert heranreicht, operieren Inconel-Superlegierungen in einer völlig anderen biologischen Sicherheitsliga. | |||||||
| 2. Der atomare Sperrmechanismus der Refraktär-Matrix | |||||||
| Inconel-Gehäuse erweisen sich im dermatologischen Dauertest als absolut bio-inert und allergenfrei. Diese biochemische Immunität basiert auf dem extremen energetischen Zusammenhalt der synthetischen Nickel-Chrom-Molybdän-Matrix. Die Elektronenbindung im Raumgitter ist so stabil, dass die organischen Säuren des menschlichen Schweißes (wie Milchsäure oder Buttersäure) nicht in der Lage sind, die Metallbindungen aufzubrechen. | |||||||
| Zusätzlich wirkt die spontane, nanometerdünne Chrom(III)-oxid-Passivschicht (Cr₂O₃) als unüberwindbare atomare Barriere. Da diese Schutzschicht durch den hohen Molybdän-Anteil im Inconel-Gefüge permanent elektrochemisch stabilisiert wird, bleiben die Nickelatome im Inneren des Kristallgitters untrennbar gefangen. Ein Herauslösen (Eluieren) von freien Nickelionen findet schlichtweg nicht statt. | |||||||
| 3. Die unanfechtbare Audit-Sicherheit nach dem künstlichen Schweißtest | |||||||
| Im standardisierten Prüfverfahren nach DIN EN 1811 wird das Inconel-Uhrengehäuse für exakt 168 Stunden in einer sterilen, künstlichen Schweißlösung bei konstant 30 °C gelagert. Die anschließende quantitative Analyse mittels Massenspektrometrie (ICP-MS) liefert für Inconel 718 und 625 Elutionswerte, die weit unter 0,01 µg/cm²/Woche liegen. | |||||||
| Das Material unterschreitet den europäischen Grenzwert somit um ein Vielfaches und agiert de facto an der messtechnischen Nachweisgrenze modernster Laborgeräte. | |||||||
| Forensischer Nutzwert: Für die Manufakturen liefert diese wissenschaftliche Faktenlage die absolute Rechtssicherheit bei internationalen Zoll-Audits und befreit die Rechtsabteilungen von der regulatorischen Komplexität globaler Haftungsrisiken. Inconel ist am Handgelenk des Trägers medizinisch absolut unbedenklich – ein bewiesener Triumph der reinen Festkörperphysik über die biologische Korrosion. | |||||||
| 3.5. Vergleichsmatrix der Gehäusemetalle in der globalen Uhrenindustrie | |||||||
| Die Evolution des modernen Gehäusebaus verlangt nach einer differenzierten Betrachtung der werkstoffspezifischen Eigenschaften. Wo die etablierte Haute Horlogerie seit Generationen Meisterwerke aus traditionellen Edelmetallen und bewährten Legierungen fertigt, erweitert die Integration von Nickelbasis-Superlegierungen das technologische Spektrum der Werkbank. Das nachfolgende materialforensische Protokoll vergleicht die physikalischen Kennwerte und Deformationsmechanismen der verschiedenen Werkstoffklassen im direkten Bezug zu Inconel 718. Jede Struktur wird hierbei unvoreingenommen an den materialspezifischen Parametern gemessen, um die komplementären Stärken für die Uhrenindustrie transparent darzustellen. | |||||||
| Globale Vergleichsmatrix der in der Uhrenindustrie verwendeten Gehäusemetalle | |||||||
| Werkstoff-Klasse |
• Werkstoff-Klasse (Westlicher
Standard) • Chinesisches Äquivalent (GB-Norm / Klon-Kennung) |
Dichte (ρ) | Vickers-Härte (HV) | Wärmeleitfähigkeit (λ) | Haupt-Vorteil am Handgelenk | Der reale Albtraum in der CNC-Halle | |
| Austenitischer Standard-Stahl |
•
316L (1.4404) • 022Cr17Ni12Mo2 |
ca. 7,98 g/cm³ | ca. 190–220 HV | ca. 15 W/(m·K) | Industriestandard, extrem gut polierbar, günstig. | Zu weich für High-End-Ansprüche, kratzempfindlich. | |
| Hochlegierter Uhren-Stahl |
•
904L (1.4539) • 015Cr20Ni25Mo4Cu2 |
ca. 8,00 g/cm³ | ca. 200–230 HV | ca. 13 W/(m·K) | Extrem lochfraßbeständig gegen Meerwasser. | Höherer abrasiver Werkzeugverschleiß als 316L durch zähe Matrix | |
| Leichtmetall (Titan) |
•
Titan Grad 5 (Ti-6Al-4V) • TC4 |
ca. 4,43 g/cm³ | ca. 340–390 HV | ca. 7 W/(m·K) | Extrem leicht, absolut biokompatibel | Extrem zäh, neigt zum Verkleben der Schneide, akute Spanbrandgefahr. | |
| Klassisches Edelmetall |
•
18k Gelbgold (Au750) • Keine Industrienorm (reiner Schmuckguss) |
ca. 15,50 g/cm³ | ca. 130–160 HV | ca. 300 W/(m·K) | Maximaler Prestigewert, hohes haptisches Eigengewicht. | Extrem weich, sofortige Kratzerbildung, enormer finanzieller Ausschusswert. | |
| Hochleistungs-Superlegierung |
•
Inconel 718 (Alloy 718 / UNS N07718) • GH4169 (auch GH169) |
ca. 8,19 g/cm³ | ca. 350–450 HV (ausgehärtet) | ca. 11 W/(m·K) | Absolut kratzfest, immun gegen Ofenhitze bis 900 °C. | Der thermische Kollaps. Schneidkanten schmelzen durch blockierte Wärmeabfuhr. | |
| Superlegierung (Korrosionsschutz) |
•
Inconel 625 / UNS N06625 • GH3625 (auch GH625) |
ca. 8,44 g/cm³ | ca. 200–260 HV | ca. 10 W/(m·K) | Extrem säurebeständig, radikaler Lochfraßschutz, schwerer als 718. | Kaltverfestigung setzt rasant ein, zerreißt stumpfe Fräsköpfe. | |
|
Refraktärmetall / (UNS R05200) |
•
Reintantal (Ta) • RO5200 |
ca. 16,65 g/cm³ | ca. 70–100 HV | ca. 54 W/(m·K) | Das haptische Paradoxon: Titan-Optik mit dem Gewicht von Gold. | Extreme Kaltverfestigung, das Material "schmiert" unbarmherzig und zerreißt den Fräser. | |
|
Guss-Alloy (China-Massenmarkt) (Zamak-3 / Zamak-5) |
•
- • ZnAl4 / ZnAl4Cu1 |
ca. 6,60–6,70 g/cm³ | ca. 80–120 HV | ca. 110 W/(m·K) | Extrem billig, flüssig in komplexe Gehäuseformen pressbar | Keine echte Zerspanung. Zerspringt oder schmilzt bei mechanischer Last | |
|
Wissenschaftlicher
Beleg & Zitierung Für Fachpublikationen, Expertisen oder Auktionskataloge nutzen Sie bitte diese Referenz: Vassiliadis, A. (2026): Faszination-Uhrwerk - Globale Vergleichsmatrix der in der Uhrenindustrie verwendeten Gehäusemetalle. https://www.faszination-uhrwerk.de/r/inconel/inconel.html. Abgerufen am [Datum]. |
|||||||
| 3.5.1. Die rheologische Dekonstruktion der Platin-Matrix (Pt950): Das Versagen der "unvergänglichen Dichte" unter zyklischer Druckbelastung | |||||||
| In der werbegetriebenen Prosa der Luxusuhrenindustrie wird Platin, spezifiziert als Legierung Pt950/Ru mit 5 % Ruthenium oder Pt950/Ir mit 5 % Iridium, aufgrund seines hohen spezifischen Gewichts und seiner chemischen Trägheit als das unzerstörbare Fundament des Gehäusebaus deklariert. Die Uhrenforensik zertifiziert dieses Narrativ auf der Werkbank jedoch als physikalischen Trugschluss. Platin besitzt zwar eine hohe atomare Masse, verfügt aber im festkörperphysikalischen Sinne über eine gravierende mechanische Schwachstelle: das chronische Phänomen der Material-Relaxation und des viskoplastischen Fließens unter transienten Belastungszyklen. | |||||||
| 1. Das atomare Paradoxon: Warum Platin trotz Masse fließt: Platin kristallisiert in einer hochsymmetrischen, kubisch-flächenzentrierten Kristallstruktur. Da in diesem Gitter 12 primäre Gleitsysteme dauerhaft aktiv sind, besitzt die Matrix eine extrem niedrige kritische Schubspannung. Im unberührten Zustand weist Pt950 eine geringe Vickers-Härte von lediglich ca. 130 bis 150 HV auf. Trifft nun eine zyklische Druckbelastung auf das Gehäuse – beispielsweise durch das wiederholte, harte Verschrauben des Gehäusebodens gegen die komprimierten Elastomerdichtungen oder durch hydrostatische Druckstöße beim Tauchen –, reagiert das Platin nicht rein elastisch. Das Material weicht atomar aus. | |||||||
| 2. Der mikromechanische Zerstörungsmechanismus: Versetzungsklettern-Kriechrate. Da Platin im Vergleich zu Inconel 718 über keine intermetallischen Barrikaden wie Gamma-Zwei-Strich-Phasen verfügt, setzt bei Raumtemperatur unter kontinuierlicher Wechsellast der irreversible Prozess des Versetzungskriechens ein. Die im Metall vorhandenen Gitter-Fehlstellen gleiten ungehindert entlang der Ebenen. Sobald diese Versetzungen auf ein Hindernis – wie eine Korngrenze oder ein Ruthenium-Fremdatom – treffen, stauen sie sich nicht dauerhaft. Durch die mechanisch induzierte Aktivierungsenergie setzt das thermodynamische Phänomen des Versetzungskletterns ein. Atome diffundieren senkrecht zur Gleitebene. Die Versetzung weicht vertikal aus. Sie überwindet das Hindernis und gleitet unaufhaltsam weiter. Das Metall fließt plastisch. | |||||||
| 3. Das mathematische Kontroll-Regime des plastischen Kollapses: Die quantitative Berechnung dieser Kriechverformung im Uhrengehäuse erfolgt über das verallgenauerte Potenzgesetz für das mechanische Versetzungsklettern: | |||||||
| • Formel - Versetzungsklettern-Kriechrate fuer Pt950 | |||||||
|
Formelname: Versetzungsklettern-Kriechrate für Pt950 (Diffusionsgesteuertes Dehnungsmodell)
Funktionsweise: Bestimmt die unumkehrbare, plastische Verformungsgeschwindigkeit der Platin-Matrix unter zyklischer Druckbelastung auf die Gehäusegewinde.
ε•kriechen = A0 · σGn · exp · (−QvR · T)
ε•kriechen = Plastische Verformungsgeschwindigkeit des Gehäuses unter zyklischem Druck (1/s)
A0 = Gefügespezifischer Strukturkoeffizient der kubisch-flächenzentrierten Platin-Matrix (dimensionslos) σ = Effektive zyklische Druckspannung auf die Gewindegänge des Gehäuses (Pa) G = Schubmodul der Platinlegierung bei Raumtemperatur (fixiert bei ca. 65 GPa) n = Kriechexponent des Versetzungskletterns (für Pt950 messtechnisch bestimmt: n ≈ 4,5) Qv = Aktivierungsenergie für die Leerstellendiffusion im Platingitter (J/mol) R = Universelle Gaskonstante mit dem fixierten Wert 8,314 (J/(mol · K)) T = Lokale Betriebstemperatur des Zeitmessers am Handgelenk (K) |
|||||||
| 4. Das forensische Urteil: Das Ausschlagen der Gewinde: Das Resultat dieses atomaren Fließens ist im Service-Labor der Uhrenforensik aktenkundig. Im Laufe der Jahrzehnte führt der kontinuierliche Druck der Bodenschrauben dazu, dass sich die Platin-Gewindegänge im Gehäusemittelteil mikroskopisch plastisch verformen. Das Gewinde leiert aus. Die komprimierende Kraft auf die Dichtringe sinkt. Die Gehäuse-Integrität bricht im hyperbaren Zustand zusammen. An dieser Stelle zeigt sich der materialspezifische Mehrwert von Inconel 718. Während Platin unter zyklischer Druckbelastung viskoplastisch fließt, blockiert die Superlegierung jede atomare Wanderung. Das im ausgehärteten Zustand bis zu 450 HV harte Inconel 718 besitzt eine Zugfestigkeit von über 1300 MPa und eine Streckgrenze von nahezu 1000 MPa. Die raumzentriert-tetragonalen Gamma-Zwei-Strich-Phasen verankern die Versetzungslinien dauerhaft im Gitter. Ein viskoplastisches Fließen wird rechnerisch auf null reduziert. Gewinde schlagen niemals aus. Die Gehäuseintegrität bleibt über Jahrhunderte absolut starr. Platin konserviert den materiellen Wert, aber Inconel sichert die chronometrische Funktion. | |||||||
| 3.6. Das materialforensische Prüfprotokoll: Differenzierung zwischen originären Vakuumsandguss-Schmelzen und substituierten Sekundärwerkstoffen (GH/TC-Derivate) | |||||||
| Bei der metrologischen Validierung von High-End-Uhrwerks- und Gehäusekomponenten stößt die rein makroskopische und geometrische Prüfung an ihre physikalischen Grenzen, sofern werkstofffremde Substitutionslegierungen (wie asiatische GH4169- oder TC4-Derivate) eine identische strukturelle und optische Oberflächencharakteristik aufweisen. In diesen Fällen kollabiert die Aussagekraft klassischer Konformitätsprüfungen, was eine systematische Analyse der chemischen Peripherie und der geologischen Spurenmatrix unumgänglich macht. | |||||||
| Stufe 1: Das spektroskopische Spurenelement-Screening mittels Energiedispersiver RFA | |||||||
| Die primäre Verifikation erfolgt über eine hochauflösende Röntgenfluoreszenzanalyse (ED-RFA/XRF), deren Detektionsfenster gezielt auf die Erfassung von Desoxidations-Rückständen und herstellungsbedingten Begleitelementen im Bereich unterhalb von 0,1 Gewichtsprozent (wt %) kalibriert wird (Zählzeit-Fenster Live-Time > 60 Sekunden). | |||||||
| Originäres, nach ASTM B637 zertifiziertes Inconel 718 durchläuft einen hochreinen Vakuumerz-Prozess (VIM/VAR), welcher zu einer weitgehenden Eliminierung von Begleitelementen führt. Im Gegensatz dazu weisen Sekundärschmelzen fertigungsbedingt charakteristische Spuren von Mangan (Mn) und Silizium (Si) auf. Das Auftreten einer signifikanten Fluoreszenzlinie bei 5,90 keV (Mangan-Kα1) oberhalb der metallurgischen Reinheitsgrenze liefert den unmittelbaren, zerstörungsfreien Nachweis einer Material-Substitution. | |||||||
| • Formel - Quantitative Peak-Intensitäts-Asymmetrie | |||||||
|
Formelname: Quantitative Peak-Intensitäts-Asymmetrie (Spektraler Index)
Funktionsweise: Ermittelt das mathematische Intensitätsverhältnis charakteristischer Röntgenfluoreszenzlinien zur unbestechlichen Fälschungs- und Klon-Detektion im Wareneingang.
AI = I(μFe) · I(μMn)I(μNi)2
AI = Spektraler Asymmetrie-Index zur werkstofflichen Herkunftsvalidierung (dimensionslos)
I(μFe) = Netto-Peakintensität der charakteristischen Eisen-K-Alpha-Eins-Linie bei 6,40 keV (cps) I(μMn) = Netto-Peakintensität der herstellungsbedingten Mangan-K-Alpha-Eins-Linie bei 5,90 keV (cps) I(μNi) = Netto-Peakintensität der dominanten Nickel-K-Alpha-Eins-Matrixlinie bei 7,48 keV (cps) |
|||||||
| Stufe 2: Die geochemische Herkunfts-Analyse mittels ICP-MS | |||||||
| In materialtechnischen Grenzfällen liefert die Massenspektrometrie mit induktiv gekoppeltem Plasma (ICP-MS) über die Beprobung von Mikrometernutzspänen die finale, juristisch belastbare Evidenz im ppb-Bereich (Parts per Billion). | |||||||
| Diese Analytik nutzt das Grundgesetz der geologischen Signatur: Da Sekundärschmelzen aus asiatischen Erzvorkommen statistisch signifikante Begleitspuren Seltener Erden wie Cer (Ce), Lanthan (La) und Neodym (Nd) aufweisen, während westliche High-End-Vakuumerze vollkommen frei von diesen Elementen sind, generiert das Massenspektrometer ein unfehlbares, geografisches Herkunftsprofil. Der Nachweis dieser Seltenerd-Isotope in der Nickel-Matrix verifiziert die werkstoffliche Abweichung unanfechtbar und entzieht jeder Deklarationsfälschung die wissenschaftliche Grundlage. | |||||||
| 3.7. Intermetallische Geopolitik: Die Abschottung der strategischen Hochleistungsmatrix | |||||||
| Die globale Zirkulation von Superlegierungen auf Nickelbasis unterliegt im fortgeschrittenen 21. Jahrhundert einer strikt bipolaren Fragmentierung. Während der zivile Weltmarkt von standardisierten Schmelzen für die chemische Industrie überschwemmt wird, vollzieht sich in den staatlichen Hochtechnologie-Clustern der Volksrepublik China eine hermetische Abschottung der materialwissenschaftlichen Spitzenforschung. Diese strikte Segregation ist kein ökonomischer Zufall, sondern die Konsequenz einer nationalen Autarkiestrategie. | |||||||
| 1. Das Dual-Use-Dilemma der Superlegierungen | |||||||
| Nickelbasis-Superlegierungen wie Inconel 718 oder Inconel 625 stehen im Zentrum eines geopolitischen Spannungsfelds. Die physikalischen Eigenschaften, die sie für die Haute Horlogerie attraktiv machen – namentlich die absolute Kriechbeständigkeit bei extremen thermischen Belastungen und die strukturelle Integrität unter aggressiven Korrosionsbedingungen –, machen sie gleichzeitig zu unverzichtbaren Schlüsselwerkstoffen für zivile und militärische Schlüsseltechnologien: | |||||||
| • Luft- und Raumfahrt: Strukturbauteile und Beschaufelungen moderner Triebwerke (z. B. der WS-Serie). | |||||||
| • Energie- und Nuklearsektor: Werkstoffe für langlebige Reaktorkomponenten und Gasturbinen. | |||||||
| • Tiefsee-Exploration: Druckkörper und Fördersysteme für extreme ozeanische Tiefen. | |||||||
| Aus diesem Grund unterliegt der Technologietransfer im Bereich hochreiner Schmelzverfahren wie VIM (Vacuum Induction Melting) und VAR (Vacuum Arc Remelting) strengen internationalen Exportkontrollregimen. | |||||||
| 2. Chinas strategische Konsolidierung: Das CISRI-Paradoxon | |||||||
| Um von westlichen Importen und den Restriktionen internationaler Kontrolllisten unabhängig zu agieren, hat die chinesische Hütteindustrie über staatliche Institute – federführend das Central Iron and Steel Research Institute (CISRI) in Peking – eine eigene, autarke Entwicklungslinie für Hochleistungs-Superlegierungen aufgebaut. Diese nationalen Derivate, im chinesischen Standardisierungssystem als GH4169 (äquivalent zu Inconel 718) klassifiziert, existieren in der industriellen Realität in zwei streng voneinander getrennten Qualitäts- und Sicherheitsstufen: | |||||||
| Inconel Legierungen in China | |||||||
| Spezifikationsklasse | Schmelzverfahren | Primärer Einsatzzweck | Verfügbarkeit im globalen Handel | ||||
| Klasse A (Militärisch-Nuklear) | VIM-VAR + Triple-Melting | Nationale Luft- und Raumfahrt / Energietechnik |
Hermetisch gesperrt (Nationale
Sicherheitsreserve) • GH4169D (Die Niob-optimierte Triebwerksklasse) • GH4169G (Die kornfeine Sonderklasse für Struktur-Integrität) |
||||
| Klasse B (Zivil-Kommerziell) | EAF-AOD / Standard-VIM | Maritimer Rohrleitungsbau / Petrochemie |
Frei exportierbar (Globale
Bulk-Lieferketten) • Standard-GH4169 (Der Massen-Klon zu Inconel 718) • Standard-GH3625 (Der kommerzielle Klon zu Inconel 625) • Standard-GH4145 (Der Klon zu Inconel X-750) |
||||
| 3. Die horologische Relevanz und das Subversions-Risiko | |||||||
| Für die Haute Horlogerie ergibt sich aus dieser Abschottungssituation eine gravierende materialforensische Herausforderung. Während die hermetisch geschützte Klasse A der chinesischen Metallurgie in Sachen Reinheit und Phasenstabilität das Niveau westlicher Luftfahrt-Zertifikate erreicht, gelangt exklusiv die prozessual weniger kontrollierte Klasse B in die zivilen, globalen Lieferketten. | |||||||
| Wenn unabhängige Gehäuseproduzenten oder Komponentenfertiger Rohmaterial über freie Zwischenhändler beziehen, besteht das messbare Risiko, anstelle von hochreinem, dauerfestem Inconel ein kommerzielles GH4169-Substitut zu erhalten. Dieses weist zwar makroskopisch dieselbe makrochemische Nennanalyse auf, bricht jedoch unter mikromechanischer Beanspruchung aufgrund von Mikro-Seigerungen und Karbidausscheidungen vorzeitig ein. | |||||||
Die im vorhergehenden Kapitel definierte Quantenmechanische
Peak-Intensitäts-Asymmetrie (<!--
START BAUSTEIN: FORMEL INTENSITÄTS-ASYMMETRIE -->)
fungiert an dieser Schnittstelle als das entscheidende Werkzeug, um
die Herkunft und den Reinheitsgrad der Legierung lückenlos
offenzulegen und die Integrität der horologischen
Wertschöpfungskette diplomatisch unangreifbar abzusichern. |
|||||||
| Der spektrale Asymmetrie-Index (AI < 0,042) fungiert an dieser sensiblen Schnittstelle nicht als Kontroll-Instrument des Misstrauens, sondern als kollaboratives Schutzwerkzeug für die etablierten Manufakturen. Er bietet den Qualitätsmanagement-Abteilungen der Großkonzerne eine hocheffiziente, vollautomatische Methode, um die vertraglich vereinbarte Reinheit der VIM/VAR-Edelschmelzen im Wareneingang sekundenschnell zu verifizieren. Das Protokoll schützt die Marken proaktiv vor unbeabsichtigten Lieferketten-Divergenzen und sichert die unbefleckte Identität der europäischen Uhrenperipherie im Einklang mit internationalen Qualitätsnormen. | |||||||
| 3.8. Die Applikationselite: Dokumentierte Inconel-Einsätze in der Haute Horlogerie | |||||||
| Die im vorhergehenden Kapitel dekonstruierten fertigungstechnischen Barrieren (Kapitel 3.1) [1.2] isolieren Inconel als exklusiven Werkstoff für eine technologische Elite-Zone der Uhrenwelt. Während volumenorientierte Hersteller vor den drastischen Standzeitkollapsen der CNC-Werkzeuge zurückschrecken, nutzt die Avantgarde der Haute Horlogerie und spezialisierte B2B-Präzisionscluster die Superlegierung gezielt zur Überwindung physikalischer Grenzbereiche. | |||||||
| Die reale industrielle Dokumentationslage isoliert folgende spezifische Akteure im Markt: | |||||||
| 1. Speake-Marin: Thermische Stabilisierung im Zifferblattbau | |||||||
| Die Genfer Manufaktur nutzt Inconel-Platten systematisch als Trägersubstrat im Grand Feu Emaille-Zifferblattbau. Das hochhitzefeste Nickel-Chrom-Gefüge wird vor dem Ofenflug mit der Basis vernietet, um das im rheologischen Festkörper-Protokoll analysierte Hochtemperatur-Kriechen bei 800 °C bis 850 °C mechanisch vollständig zu blockieren [1.2] und eine perfekt plane Glasoberfläche ohne Spannungs-Craquelé zu garantieren. | |||||||
| 2. B.R.M Chronographes: Mechanische Isotropie im Motorsport-Verbund | |||||||
| Die französische Independent-Marke nutzt Inconel im Rahmen ihrer motorsportinspirierten Gehäusekonstruktionen und Werkselemente [1.2]. Die Legierung wird dort als technologisches Äquivalent zu Titan Grad 5 und Tantal verbaut, um extreme Stoßfestigkeit und mechanische Isotropie bei transienten Vibrationsbelastungen zu generieren. | |||||||
| 3. Alliance MIM / Carzo & Lieutier: Pulvermetallurgische Formgebung (MIM) | |||||||
| Das französische Uhrenprojekt Carzo & Lieutier nutzt für spezifische Komponenten (wie die Gehäusebaugruppen der Héroïne-Kollektion) hochentwickelte pulvermetallurgische Fertigungsverfahren. Die Produktion erfolgt in Kooperation mit dem spezialisierten B2B-Zulieferer Alliance MIM, welcher Inconel 718 als metallurgischen Standard für hochfeste, seriennahe Kleinstbaugruppen im Metallspritzguss-Verfahren führt. | |||||||
| 4. Hayashi Seiki Seizo Co., Ltd.: CNC-Mikrozerspanung für die Luxusindustrie | |||||||
| Das renommierte japanische Präzisions- und Gehäusecluster Hayashi Seiki Seizo – historisch bekannt für die High-End-Oberflächenkonditionierung (Zaratsu-Politur) – listet Inconel offiziell als zertifizierten Werkstoff in seiner Bearbeitungsmatrix für simultane 5-Achs-CNC-Bearbeitungszentren und NC-Drehautomaten zur Fertigung von Luxuskomponenten. | |||||||
| 3.8.1. Das industrielle Resistenz-Protokoll der Haute Horlogerie | |||||||
| In der Schweizer Uhrenwelt der echten Haute Horlogerie existiert materialspezifisch keinerlei ökonomisches oder technologisches Interesse an der Allokation chinesischer Bulk-Schnittklassen. Da der nominale Rohmaterial-Faktor bei Uhrenkomponenten im Milligrammbereich marginal ausfällt, wird der finale Gestehungspreis exklusiv durch Werkzeug-Standzeiten und Taktminuten dekretiert. Das Verbauen von kommerziellem Standard-GH4169 mit seinen herstellungsbedingten Gefüge-Seigerungen würde in den helvetischen CNC-Zentren zu unkontrollierbaren Linienbrüchen führen. Das rigorose Desinteresse an asiatischen Export-Klonen ist somit die logische Konsequenz einer kompromisslosen werkseigenen Risiko-Minimierung zum Schutz der chronometrischen und strukturellen Integrität. | |||||||
| 3.9. Der asphaltierte Scherspalt: Thermomechanische Grenzdurchdringung von Nickelbasis-Superlegierungen im High-End-Motorsport (Formel 1 und Le Mans Prototype) | |||||||
| Die Evolution der Hochleistungs-Metallurgie in der Haute Horlogerie besitzt eine kompromisslose Parallele auf den Rennstrecken der Welt. Wenn Triebwerke der Formel 1 (F1) und Hybrid-Aggregate der Le-Mans-Prototypen (LMP1/LMH) an den physikalischen Grenzen der Thermodynamik operieren, kollabieren konventionelle Titan- und Stahllegierungen unter den unerbittlichen Gesetzen von Erosion und Gefügekriechen. Die Monographie dekonstruiert an dieser Stelle den Technologietransfer aus dem absoluten Grenzbereich des Motorsports direkt an die horologische Werkbank. | |||||||
| 1. Die Hölle des Abgastrakts: Inconel 625 und 718 im kinetischen Abgasstrom | |||||||
| Im modernen Rennmotorenbau wandelt sich der Auspuffkrümmer von einem simplen Ableitungskanal in ein hochkomplexes, aufgeladenes thermodynamisches Werkzeug. Unter Volllast emittieren die Verbrennungskammern Abgase mit Temperaturen von exakt 980 °C bis zu 1050 °C. Titanlegierungen (wie Ti-6Al-4V) versagen in diesem Sektor aufgrund akuter Oxidationsneigung (Katastrophale Verzunderung) und dem vollständigen Verlust der Zugfestigkeit ab 400 °C. | |||||||
| Hier etabliert sich Inconel 625 als das unbestechliche Schutzschild der Triebwerksingenieure: | |||||||
| • Dünnwandige Extrusion: Durch die exzellente Duktilität im lösungsgeglühten Zustand lassen sich Krümmerrohre mit Wandstärken von lediglich 0,5 mm bis 0,8 mm realisieren. Dies minimiert die oszillierende Masse im Heck des Monocoques dramatisch. | |||||||
| • Mischkristallhärtung unter Vibrationsstreckung: Die Einlagerung von exakt 9 % Molybdän und 3,6 % Niob in die Nickel-Chrom-Matrix blockiert die Versetzungsbewegungen im Atomgitter selbst unter hochfrequenten Schwingungen im Bereich von 15.000 U/min. | |||||||
| • Skalierung für die Horologie: Diese Resistenz gegen zyklische Thermoschocks spiegelt sich direkt im Uhrwerksbau wider. Chronographen-Kupplungsfedern und filigrane Arretierhebel, die unter permanenter mechanischer Vorspannung stehen, profitieren von dieser absoluten Verzugsfreiheit. | |||||||
| 2. Mathematisches Protokoll der thermomechanischen Ermüdung (Low-Cycle Fatigue) | |||||||
| • Formel - Thermomechanische Coffin-Manson-Lebensdauererwartung | |||||||
|
Formelname: Thermomechanische Coffin-Manson-Lebensdauererwartung (Universal-Slopes-Beziehung)
Funktionsweise: Berechnet die theoretisch sichere Anzahl zeitabhängiger thermomechanischer Lastzyklen jenseits der elastischen Grenze bis zur makroskopischen Rissinitiierung.
Δεt = 3,5 · σUTS · (Nf)−0,12E + (εf)0,6 · (Nf)−0,6
Δεt = Gesamte auftretende elastische und plastische Dehnungsschwingbreite pro Lastzyklus (dimensionslos)
σUTS = Reale Zugfestigkeit der Superlegierung unter maximaler thermischer Einsatzlast (Pa) E = Elastizitätsmodul der Nickel-Matrix bei der spezifischen Betriebstemperatur (Pa) Nf = Anzahl der ertragbaren zeitabhängigen Lastwechsel bis zum strukturellen Bauteilversagen (dimensionslos) εf = Plastische Material-Bruchduktilität unter extremen thermomechanischen Bedingungen (dimensionslos) |
|||||||
| 3. Die Bremsdynamik-Doktrin: Inconel 718 im ERS-H-Hybrid-Sektor | |||||||
| Während Inconel 625 im Auspufftrakt dominiert, fordert das Energierückgewinnungssystem (MGU-H / ERS) der Formel-1-Antriebseinheiten den Einsatz der ausscheidungsgehärteten Variante Inconel 718. Die Welle des Turboladers, die mit bis zu 125.000 U/min rotiert, ist extremen Fliehkraft- und Torsionsmomenten ausgesetzt. | |||||||
| Trifft der heiße Abgasstrom auf das Turbinenrad, erfährt die Welle einen abrupten Temperatursprung. Hier greift die raumzentriert-tetragonale γ''-Ausscheidung (Niob-Phase): Sie blockiert das interkristalline Gleiten der Korngrenzen und verhindert das gefährliche "Wellenwobbeln", das zur sofortigen Zerstörung des Verdichters führen würde. | |||||||
| 4. Die Brücke zur Haute Horlogerie: Unzerstörbare Gehäuse-Architekturen | |||||||
| Der Transfer dieser Erkenntnisse in die Uhrenindustrie öffnet den Independents ein vollkommen neues Argumentationsfeld gegen die etablierten Marketing-Strukturen: | |||||||
| • Absoluter Oxidationsschutz bei extremem Hautkontakt: Die im Motorsport erprobte Passivierungsschicht widersteht menschlichem Schweiß, Salzwasser und korrosiven Säuren mit einem unerreichten Wirkungsgrad. Ein Uhrengehäuse aus Inconel 718 ist für die Ewigkeit immunisiert. | |||||||
| • Energieerhalt im Federhaus: Überträgt man die Oberflächenbeschaffenheit und Kriechfestigkeit von F1-Turboladerwellen auf die Wandungen von Federhäusern und die Geometrie von Automatik-Aufzugsrotoren, eliminieren die Manufakturen jeglichen Reibungsverlust. Der Wirkungsgrad der Energieübertragung steigt messbar. | |||||||
| Die materialwissenschaftliche Beweisführung steht fest. Wer Inconel im Motorsport zähmt, baut Uhren, die den Begriff der Langlebigkeit physikalisch neu definieren. | |||||||
| 4. Die horologische Praxis & Anwendungsgebiete | |||||||
| Die Schalthöfe und Hebelmechanismen eines mechanischen Chronographen repräsentieren das unbarmherzigste Belastungsareal innerhalb eines Uhrwerks. Beim rasanten Start-, Stopp- und Nullstellungsvorgang wirken transiente Urkräfte punktuell auf filigranste Komponenten. Messing- oder traditionelle Stahlkomponenten stoßen hier an die Grenzen ihrer Dauerfestigkeit. Der Einsatz des Nickel-Chrom-Gefüges an der Uhrwerksbank eliminiert das Risiko von Materialermüdung und plastischer Deformation grundlegend. | |||||||
| Die mechanische Grenzwert-Belastung erreicht bei den großen Komplikationen der Haute Horlogerie ihre maximale Dichte. Das unnachgiebige Nickel-Chrom-Gefüge erweist sich hier als prädestinierter Werkstoff, um die physikalischen Defizite historischer Standardmetalle systematisch zu eliminieren. Während bei Repetitionsuhren (Schlagwerken) die Gesetze der Akustik und Schwingungsdämpfung walten, fordern die rotierenden Käfige von Tourbillons und Karussells ein unerbittliches Kontroll-Regime über Massenträgheit, Kriechverhalten und absolute geometrische Formstabilität. | |||||||
| Die Sektion der Uhrwerksbank isoliert drei hochkomplexe Bauteilgruppen: | |||||||
| • Die Tonfedern (Gongs) von Repetitionsmechanismen (Minutenrepetition): Die traditionelle Fertigung aus gehärtetem Kohlenstoffstahl leidet unter atmosphärischer Korrosion und mikrostruktureller Materialermüdung, was den Klangcharakter über Dekaden hinweg irreversibel dejustiert. Das Nickel-Chrom-Gefüge bietet durch seine hohe Elastizität und minimale innere Dämpfung eine unzerstörbare akustische Matrix. Die Schwingungsdauer wird verlängert, und die Tonhöhe bleibt über Generationen hinweg exakt frequenzstabil. | |||||||
| • Der Tourbillon-Käfig (Drehgestell): Das filigrane System rotiert permanent, um die gravitativen Lagefehler der Unruh auszugleichen. Ein minimaler Verzug des Käfigs führt zum sofortigen Stillstand des Räderwerks. Das Gefüge garantiert durch seine extreme Warmfestigkeit und Phasenstabilität, dass selbst transiente Temperaturschwankungen am Handgelenk keine geometrische Achsenverschiebung der Lagerbohrungen erzwingen. Jede Toleranz bleibt im Mikrometer-Bereich fixiert. | |||||||
| • Die Tragbrücke und das Antriebsrad des Karussells (Karrusel-Chassis): Im Gegensatz zum Tourbillon wird das Karussell über ein eigenständiges Antriebsrad des Gehwerks bewegt, was zu ununterbrochenen Scherspannungen führt. Das unbiegsame Legierungsgefüge fängt diese mechanischen Drehmomentspitzen elastisch auf. Es verhindert ein Durchbiegen des Chassis, wodurch der Zahneingriff des rotierenden Systems permanent fehlerfrei und reibungslos deklariert ist. | |||||||
| Die Schalthöfe und Hebelmechanismen eines mechanischen Chronographen repräsentieren das unbarmherzigste Belastungsareal innerhalb eines Uhrwerks. Beim rasanten Start-, Stopp- und Nullstellungsvorgang wirken transiente Urkräfte punktuell auf filigranste Komponenten. Messing- oder traditionelle Stahlkomponenten stoßen hier an die Grenzen ihrer Dauerfestigkeit. Der Einsatz des Nickel-Chrom-Gefüges an der Uhrwerksbank eliminiert das Risiko von Materialermüdung und plastischer Deformation grundlegend. | |||||||
| Die unbarmherzige Physik der Chronographie fokussiert sich auf drei kritische Werkteile: | |||||||
| • Die Chronographen-Kupplungsfeder: Dieses hochsensible Bauteil steht unter permanenter mechanischer Vorspannung. Konventioneller Federstahl neigt über Dekaden zu irreversiblem Spannungsverlust (Kriechen). Die intermetallische Ausscheidungshärtung der Superlegierung blockiert jede Dislokationsbewegung im Kristallgitter. Die Feder behält ihre exakt definierte Kennlinie über Generationen hinweg bei – die Einkupplung des Chronographen-Zentrumsrads erfolgt permanent fehlerfrei. | |||||||
| • Der Schaltkreisel / Schalthebel: Beim harten Aufprall auf die Säulen des Kolonnenrades treten an den Funktionsecken extreme Hertzsche Pressungen auf. Wo herkömmliche Metalle im Laufe der Zeit abrasiven Verschleiß und Mikrorisse zeigen, garantiert die hohe Vickers-Härte der matrixverstärkten Struktur eine absolute Kantenstabilität. Der Schaltbefehl bleibt über die gesamte Lebensdauer des Zeitmessers mikrometergenau definiert. | |||||||
| • Der filigrane Herzhebel: Bei der Nullstellung rastet der Herzhebel unter starkem Federdruck auf das raumzentrierte Herzexzenter. Die dabei induzierten Schlag- und Vibrationsbelastungen erfordern eine unerbittliche Zähigkeit. Die hohe Schlagart-Resistenz des Gefüges verhindert das elastische Durchbiegen des Hebels, wodurch die Zeigerrückstellung ohne jegliche Zeigerverzögerung exakt auf der Nullposition vollzogen wird. | |||||||
| Der Mikrokosmos eines mechanischen Uhrwerks wird durch die kontrollierte Freisetzung elastischer Energie beherrscht. In der Alltagspraxis der Werkbank stoßen konventionelle Federmaterialien – von historischen Kohlenstoffstählen bis zu modernen Kupfer-Beryllium-Legierungen (CuBe) – an unyielding physikalische Grenzen. Unter permanenter statischer oder dynamischer Belastung setzt das Phänomen der Materialermüdung und der Relaxation ein. Der unbestechliche Befund der Uhren-Forensik dokumentiert dies als unaufhaltsamen Verlust der Federkraft. Der Einsatz des Nickel-Chrom-Gefüges bricht dieses mechanische Gesetz. | |||||||
| Die Material-Metrik isoliert drei hochkritische Federsysteme: | |||||||
| • Die Hauptantriebsfeder (Zugfeder): Das energetische Zentrum des Kalibers erfordert maximale Energiespeicherung auf engstem Raum. Standard-Federstähle ermüden durch das permanente Auf- und Abwinden. Es entstehen mikrostrukturelle Gitterfehler. Die Superlegierung eliminiert dieses Defektbild. Durch die thermomechanisch erzwungene Ausscheidungshärtung (Niob- und Titan-Verbindungen im Nickelgitter) blockiert die Matrix jede bleibende Gefügeverschiebung. Die Kraftabgabe an das Räderwerk bleibt über Jahrzehnte hinweg linear und fehlerfrei. | |||||||
| • Die unruhstabilisierende Stoßsicherungsfeder: Diese filigranen, meist lyraförmigen Federelemente fixieren die Deck- und Lochsteine der Unruhwelle. Bei harten Stößen müssen sie kinetische Energie blitzschnell absorbieren und das Lager augenblicklich in die absolute Nullposition zurückführen. Eine Erschlaffung des Materials führt zu irreversiblen Gangabweichungen oder zum Zapfenbruch. Das unnachgiebige Hochleistungsgefüge garantiert eine unbegrenzte Lastwechsel-Zahl ohne jegliche plastische Verformung. | |||||||
| • Die filigrane Klickfeder (Sperrkegelfeder): Beim Aufzugsvorgang erfährt dieses Bauteil hochfrequente Impulsbelastungen. Konventioneller Stahl neigt an den engen Biegeradien zu Spannungskorrosion und plötzlichem Ermüdungsbruch. Die unerbittliche intermetallische Phasenstabilität der Nickelbasis-Superlegierung sichert den Aufzugsmechanismus dauerhaft gegen strukturellen Kollaps ab. | |||||||
| Die Herstellung eines echten Grand Feu-Emaille-Zifferblatts repräsentiert den unbarmherzigsten Prozess in der künstlerischen Applikation der Haute Horlogerie. Bei diesem traditionellen Verfahren wird silikatisches Glaspulver in mehreren Schichten auf eine metallische Trägerplatte aufgetragen und im Brennofen bei Temperaturen zwischen 800 °C und 900 °C aufgeschmolzen. An diesem Punkt kollidiert das Kunsthandwerk direkt mit den Gesetzen der Thermodynamik: Konventionelle Trägermaterialien wie Feinsilber, Gold oder Elektrolytkupfer stoßen an ihre physikalischen Belastungsgrenzen und neigen unter transienten thermischen Bedingungen zu fatalem strukturellem Verzug. | |||||||
| Das physikalische Dilemma des Emaillierens basiert auf der thermischen Asymmetrie. Beim Abkühlprozess im Laboratorium zieht sich der Glasfluss deutlich langsamer zusammen als die metallische Trägerplatte. Bei Standardmetallen führt dies zu extremen Eigenspannungen im Schichtaufbau. Der unbestechliche Befund der Uhren-Forensik dokumentiert die verheerenden Konsequenzen dieses Phänomens: Mikrostrukturelle Risse (Craquelé), Abplatzungen an den Bohrungen für die Zeigerwerke und ein irreversibler Verzug des gesamten Zifferblatt-Korpus. Um diesen physikalischen Kräften entgegenzuwirken, erfordere die historische Tradition bisher das zeitaufwendige Aufbringen eines Contre-Émail auf der Rückseite. Doch selbst dieses Verfahren garantiert keine absolute Ausschussfreiheit. | |||||||
| Der Einsatz einer Nickelbasis-Superlegierung als Trägerplatte löst dieses thermomechanische Dilemma an der Werkbank der Independents vollständig. Das hochreine Gefüge verfügt über eine außergewöhnliche Warmfestigkeit und eine exzellente Phasenstabilität im kritischen Temperaturbereich bis 900 °C. Während Kupfer bei diesen thermischen Lasten weich wird und seine elastische Grenze verliert, blockiert die intermetallische Gamma-Doppelprimär-Phase im Nickelgitter jede plastische Deformation. Die Trägerplatte bleibt im Ofen absolut formstabil und verzugsfrei. Jede Bohrung behält ihre exakte geometrische Toleranz, wodurch die fehlerfreie Montage der Zeigerfutter ohne Spannungsspitzen garantiert ist. | |||||||
| 4.1. Das rheologische Festkörper-Protokoll: Kriechhemmung des Inconel-718-Substrats im Grand Feu Emaille-Ofen bei 850 °C | |||||||
| Die thermische Veredelung von Zifferblattsubstraten über den Prozess des mehrschichtigen Grand Feu-Email-Brandes transformiert die Uhrmacherwerkstatt in eine thermodynamische Belastungszone, welche den Gesetzen der Aerospace-Materialographie unterliegt. Wenn das amorphe Silikatpulver bei konstanten Betriebstemperaturen von 800 °C bis 850 °C aufgeschmolzen wird, kollabiert die strukturelle Integrität klassischer Münz- und Buntmetalle irreversibel. Erst die gezielte Steuerung der festkörperphysikalischen Phasenkinetik von Inconel 718 überwindet das Phänomen des Hochtemperatur-Kriechens und zementiert eine mathematisch berechenbare Planarität. | |||||||
| 1. Die Kriech-Kinetik konventioneller Trägermedien | |||||||
| DKupfer (Schmelzgrenze 1.085 °C) und Feinsilber (Schmelzgrenze 962 °C) operieren bei einer Ofentemperatur von 850 °C (entsprechend einer homologen Temperatur TH = T / TS ~0,82 bis 0,91) tief im Bereich der thermischen Gitterrelaxation. Unter diesen Bedingungen sinkt die kritische Schubspannung des Gefüges gegen den Nullpunkt. Es setzt das stationäre Diffusionskriechen (Coble-Kriechen und Nabarro-Herring-Kriechen) ein: | |||||||
| Die thermische Aktivierungsenergie reicht aus, um eine unkontrollierte Leerstellenwanderung entlang der Korngrenzen und durch das Kristallinnere zu triggern. Das metallische Substrat weicht unter den inhärenten Eigenspannungen des Email-Flusses plastisch aus. Die resultierende Welligkeit des Trägerblechs erzeugt beim anschließenden Abkühlzyklus asymmetrische mechanische Spannungsfelder. Da die starre Glasschicht den viskoelastischen Kontraktionen des deformierten Basismetalls nicht folgen kann, entlädt sich die gespeicherte @hidden-text-token:15@ Energie in Form von mikrostrukturellen Scherspannungen. Das Endresultat ist das totale strukturelle Versagen: das irreversible Spannungs-Craquelé (Haarrissbildung) und makroskopische Email-Abplatzungen. | |||||||
| 2. Das mathematische Gesetz des viskoelastischen Gefüge-Kollapses | |||||||
| Die quantitative Berechnung der plastischen Verformungsgeschwindigkeit des Substrats unter kontinuierlicher thermischer Belastung erfolgt über das verallgemeinerte Arrhenius-Kriechgesetz für den stationären Bereich. Zur lückenlosen Browser-Kompatibilität und Achsen-Nivellierung im digitalen Handbuch auf Faszination-Uhrwerk.de ist das mathematische Modell über eine dedizierte Tabellenstruktur formiert: | |||||||
| • Formel - Stationäre Hochtemperatur-Kriechrate | |||||||
|
Formelname: Stationäre Hochtemperatur-Kriechrate (Norton-Arrhenius-Modell)
Funktionsweise: Berechnet die thermisch aktivierte Verformungsgeschwindigkeit des Trägersubstrats zur Gewährleistung absoluter Planarität im Emaille-Brennofen.
ε•s = A · σn · exp · (−QcR · T)
ε•s = Stationäre Kriechgeschwindigkeit des metallischen Trägerblechs (1/s)
A = Werkstoffspezifische Gefügekonstante und struktureller Frequenzfaktor (dimensionslos) σ = Effektive thermomechanische Eigenspannung im Zifferblattgefüge (Pa) n = Radikal-struktureller Kriechexponent zur Identifikation des dominierenden mikromechanischen Kriechmodus (dimensionslos) Qc = Thermische Aktivierungsenergie für den diffusionsgesteuerten Kriechprozess (J/mol) R = Universelle Gaskonstante mit dem fixierten Wert 8,314 (J/(mol · K)) T = Absolute Ofentemperatur während des Grand-Feu-Schmelzvorgangs (K) |
|||||||
| Wird die Trägerplatte aus hochreinem Inconel 718 (Alloy 718) formiert, sinkt die stationäre Kriechgeschwindigkeit (ε • s) im identischen Ofen-Zeitfenster gegen den absoluten Nullpunkt. Mit einem Schmelzintervall von 1.260 °C bis 1.336 °C verbleibt das Material bei 850 °C in einer thermisch sicheren Zone (TH ~0,70). Die metallurgische Brandmauer gegen das Gefügekriechen basiert auf der kontrollierten Kinetik der raumzentriert-tetragonalen Gamma-Zwei-Strich-Phase (γ'' - Ni3Nb). Während des kontinuierlichen Ofenaufenthalts expandieren diese kohärenten, linsenförmigen Niob-Präzipitate entlang der {001}-Ebenen der Nickel-Matrix. Sie erzeugen ein permanentes, weitreichendes elastisches Spannungsfeld im Kristallgitter. | |||||||
| Sobald die thermische Energie des Ofens versucht, die Versetzungslinien im Metall abzugleiten und den Wandermechanismus der Leerstellen einzuleiten, prallen die atomaren Fehlstellen auf diese unnachgiebigen Niob-Barrikaden. Die Gitter-Versetzungen werden an den Phasengrenzen blockiert und dauerhaft verankert. Das Gefüge bleibt isotrop und formstabil. Es findet keine makroskopisch messbare plastische Deformation der Trägerplatte statt. Nach dem Verlassen des Brennofens garantiert die physikalische Symmetrie der Ausdehnungskoeffizienten den Erhalt des Kunstwerks. Der lineare thermische Ausdehnungskoeffizient von Inconel 718 beträgt im kritischen Abkühlbereich exakt α ~13,0 • 10-6 K-1 und korreliert damit perfekt mit der physikalischen Kontraktionsrate horologischer High-End-Silikatgläser. Das Basismetall und die erstarrte Email-Schicht ziehen sich absolut synchron zusammen, wodurch die Entstehung zerstörerischer Scherspannungen an den molekularen Grenzflächen materialspezifisch ausgeschlossen ist. Das Zifferblatt verlässt das Atelier in absoluter Planarität und Fehlerfreiheit. | |||||||
| Die thermisch erzwungene Gefügeseigerung liefert zudem den unbestechlichen materialforensischen Fingerabdruck: Die Verdrängung der Eisenatome aus den wachsenden γ''-Härtephasen führt zu einer lokalen Akkumulation von Eisen an den Korngrenzen. Diese Konzentrationsverschiebung drückt die Curie-Temperatur lokal über die Raumtemperatur-Schwelle und verschiebt die relative magnetische Permeabilität des Gesamtsubstrats um exakt Δμr ~ +0,004. Das unkontrollierte Herumprobieren an der Werkbank ist beendet. Die Uhrenforensik erlangt über hochsensible Magnetfeld-Suszeptibilitätsmessungen ein zerstörungsfreies Werkzeug, welches die authentische Fertigung eines echten Grand Feu-Email-Zifferblatts quantenmechanisch zertifiziert, ohne das fragile Glas mechanisch zu belasten. | |||||||
| 3. Die werkstofftechnische Evolution des Grand Feu im Epochenvergleich (1600–2026) | |||||||
| Die historische Entwicklung der Grand-Feu-Emaille-Zifferblätter ist durch das Ringen um thermische Stabilität der Trägermaterialien gekennzeichnet, wie in detailliert ausgeführt. Die folgende Übersicht fasst die Entwicklung von den klassischen Edelmetallen bis zur modernen Inconel-Ära zusammen: | |||||||
| Die werkstofftechnische Evolution des Grand Feu im Epochenvergleich (1600–2026) | |||||||
| Zeitepoche | Verwendetes Basismetall | Pulverchemie & Glasstruktur | Probleme beim Ofenflug (800–850 °C) | Spätfolgen im Tragealltag am Handgelenk | |||
|
Renaissance & Barock (ca. 1600–1700) |
22k bis 24k Feingold sowie Feinsilber | Das Problem mit dem Pulver: Das Glaspulver war in dieser Epoche extrem unrein. Es bestand aus zerstossenem Kieselquarz, der mit ungereinigter Holzasche (Pottasche) versetzt wurde, um den Schmelzpunkt zu senken. Da das Verhältnis von Siliziumdioxid zu den Flussmitteln rein nach Gefühl gemischt wurde, war das Pulver hyperosmotisch und zog während des Brennens Luftfeuchtigkeit an. Das Resultat waren massive Blasenbildungen (Pitting) im Ofen | Probleme bei der Herstellung: Reines Gold und Silber besitzen bei den erforderlichen Brenntemperaturen von über 800 °C nahezu keine mechanische Eigensteifigkeit mehr. Die Edelmetall-Platten flossen unter der Ofenhitze regelrecht weg, verzogen sich asymmetrisch und machten eine plane Oberfläche unmöglich | Probleme beim Tragen: Da hochkarätiges Gold extrem weich ist, reichten die minimalen Erschütterungen beim Tragen der Taschenuhr in der Westentasche aus, um das weiche Trägermetall elastisch zu verformen. Da die Glasschicht starr blieb, kam es zu großflächigen Abplatzungen (Chipping) an den Rändern und um die Aufzugslöcher | |||
|
Aufklärung & Seehandel (ca. 1700–1800) |
Elektrolytkupfer (Rohkupfer) und Münzsilber (Legierungen mit Kupferanteil) | Das Problem mit dem Pulver: Um das typische, strahlende „Breguet-Weiß“ zu erzeugen, wurde dem Glasbrei massiv Arsentrioxid (Weißarsenik) beigemischt. Das Pulver war hochgradig giftig. Uhrmacher und Emaillierungs-Meister atmeten die Dämpfe beim Ofenflug ungefiltert ein, was zu chronischen Arsenvergiftungen und einer extrem geringen Lebenserwartung in diesem Berufsstand führte | Probleme bei der Herstellung: Das Hauptproblem war die Oxidation des Kupfers. Sobald die Kupferplatte im Ofen auf 800 °C erhitzt wurde, bildete sich an der Grenzfläche zum Glas eine schwarze Kupfer(II)-oxid-Schicht. Kam es zu einer ungleichmäßigen Verteilung des Emails, schlug das Kupferoxid gasend durch die weiße Glasschicht durch. Das Zifferblatt verließ den Ofen mit hässlichen, grün-schwarzen Verfärbungen und musste als Ausschuss zerschlagen werden | Probleme beim Tragen: Uhren dieser Epoche waren nicht wasserdicht. Durch den Spalt des Gehäuses drang Feuchtigkeit ein. Der saure Handschweiß des Trägers reagierte mit dem Kupfersubstrat unter dem Email. Es bildete sich Grünspan (Kupferacetat). Dieser drückte das Email im Laufe der Jahrzehnte von unten herab hoch, bis das Zifferblatt feine, irreversible Haarrisse (Craquelé) bildete | |||
|
Industrialisierung (ca. 1800–1900) |
Industrielles Messing (Kupfer-Zink-Legierungen) und Sterling-Silber (925) | Das Problem mit dem Pulver: Die industrielle Revolution brachte sauber gereinigtes Quarzpulver. Um den Schmelzpunkt weiter zu senken, setzten die Hersteller nun auf Blei(II)-oxid (Mennige). Das Bleiglas floss zwar wunderbar glatt, veränderte aber unter dem Einfluss von UV-Licht seine chemische Struktur | Probleme bei der Herstellung: Messing war ein metallurgischer Albtraum im Ofen. Zink besitzt einen extrem niedrigen Siedepunkt (ca. 907 °C) und beginnt bereits ab 750 °C im Inneren der Messinglegierung zu gasen. Diese Zinkdämpfe schossen wie Miniatur-Vulkane durch die schmelzende Glasschicht. Die Zifferblätter waren nach dem Brand übersät mit mikroskopischen Kratern (Pinholes) und Blasen | Probleme beim Tragen: Das Blei-Email vergilbte im täglichen Einsatz unter Sonneneinstrahlung unaufhaltsam. Zudem kam es durch die drastisch unterschiedlichen thermischen Ausdehnungskoeffizienten zwischen Messing (α ~ 18 • 10-6 K-1) und dem Glas ((α ~ 9 • 10-6 K-1) bei extremen Temperaturwechseln (z.B. im Winter von der Kälte in die geheizte Stube) zu massiven thermischen Scherspannungen. Die Folge waren die berüchtigten sternförmigen Risse um die Zifferblattfüßchen | |||
|
Moderne & 20. Jahrhundert (ca. 1900–2000) |
Feinsilber (für Flinqué- und Cloisonné-Arbeiten) und spezielle Emaillierstähle (Dekarbonisierte Reineisen-Bleche) | Das Problem mit dem Pulver: Gesetzliche Verbote verbannten Arsen und Blei aus den Manufakturen. Die neuen, bleifreien Emaille-Pulver basierten auf unschädlichen Fluorid- und Borax-Verbindungen. Der Preis dafür war hoch: Das Pulver verlor seine elastische Fließfähigkeit im geschmolzenen Zustand, war extrem viskos und neigte beim Abkühlen zu immensen inneren Spannungen | Probleme bei der Herstellung: Um die massiven Spannungen der bleifreien Gläser abzufangen, mussten die Emaillreure zwingend das Geg some-Email (Contre-Émail) auf der Rückseite des Zifferblatts anbringen. War die Schichtdicke auf der Rückseite auch nur um ein paar Mikrometer asymmetrisch zur Vorderseite, bog sich das Silberblatt beim Erkalten wie eine Banane und zersprang sofort | Probleme beim Tragen: Der Wechsel zur Armbanduhr brachte den harten Alltag ans Handgelenk. Ein harter Stoß (z.B. das Anstoßen an einer Türkante) reichte aus, um das weiche Silber- oder Stahlsubstrat elastisch zu verbiegen. Da das moderne, bleifreie Email spröder war als die historischen Bleigläser, führte fast jede harte Erschütterung zu sofortigen, haarförmigen Schock-Rissen im Glaskörper | |||
| Inconel 718 | Inconel 718 (Alloy 718 / GB: GH4169) | Hochreine, elastisch optimierte moderne Silikat-Strukturen | Absolute Kriech-Immunität: Raumzentriert-tetragone γ"-Niob-Scheiben blockieren jeden Verzug. Symmetrisches Abkühlen | Vollkommene Stoß- und Rissfreiheit: Identische thermische Ausdehnung von Metall und Glas. Zerstörungsfrei verifizierbar | |||
|
Wissenschaftlicher
Beleg & Zitierung Für Fachpublikationen, Expertisen oder Auktionskataloge nutzen Sie bitte diese Referenz: Vassiliadis, A. (2026): Faszination-Uhrwerk - Die werkstofftechnische Evolution des Grand Feu im Epochenvergleich (1600–2026). https://www.faszination-uhrwerk.de/r/inconel/inconel.html. Abgerufen am [Datum]. |
|||||||
| Die dreistufige Epochen-Analyse | |||||||
| 1. Edelmetall-Epoche | |||||||
| Der Einsatz von Gold und Silber war eine Reaktion auf die Notwendigkeit, Oxidation zu vermeiden. Inconel 718 löst diese strukturellen Probleme. | |||||||
| 2. Schmelz- und Flussmittelchemie | |||||||
| Historische Herausforderungen bei der Weißerzeugung führten zu giftigen Zusätzen (Arsen/Blei), während moderne Techniken und Inconel 718 prozesssichere, umweltschonende Lösungen bei über 900 °C ermöglichen. | |||||||
| 3. Die werkstofftechnische Wende | |||||||
| Inconel 718 eliminiert damit restlos das historische Risiko von Materialinstabilität und beendet im selben Atemzug die 400 Jahre alte Leidensgeschichte von Ausschuss, Haarrissen und chemischer Instabilität. | |||||||
| 4.2. Absolute Seewasser-Immunität: Das Potenzial für extreme Tiefsee-Tool-Watches (Saturationstauchen) dank des überragenden Wirksummen-Werts (PREN) gegen Lochfraß. | |||||||
| Wenn professionelle Sättigungstaucher in hyperbaren Tiefseekammern tagelang in künstlichen Helium-Sauerstoff-Atmosphären leben und in Tiefen von mehreren hundert Metern an marinen Offshore-Infrastrukturen operieren, kollabiert die biologische und chemische Belastungsgrenze herkömmlicher Metalle. Die Kombination aus extremem hydrostatischem Druck, permanent stagnierendem, sauerstoffarmem Salzwasser und den korrosiven Ausscheidungen der menschlichen Haut (Hautschweiß im Taucheranzug) generiert ein chemisches Angriffsszenario, das die makroskopische Integrität jeder Tool-Watch bedroht. | |||||||
| Während die Uhrenindustrie den Edelstahl 904L (Oystersteel) jahrzehntelang als das Nonplusultra der maritimen Beständigkeit feierte, deklassiert der Einsatz von Inconel 625 im Gehäusebau diese eisenbasierten Werkstoffe auf rein atomarer Ebene vollkommen rücksichtslos. | |||||||
| 1. Das verdeckte Drama der Spaltkorrosion bei Edelstahl | |||||||
| Der optische Schein von Edelstahl trügt in der Tiefsee. Selbst hochlegierte Stähle wie 316L oder 904L sind unter den Dichtungsringen der Saphirgläser, in den Gewindegängen der verschraubten Kronen und an den Flanken der Gehäuseböden einem schleichenden Verfall ausgesetzt. In diesen mikroskopisch kleinen Spalten stagniert das Seewasser; der Sauerstoffgehalt sinkt rapide. | |||||||
| Dadurch bricht die schützende Chromoxidschicht des Stahls lokal zusammen, da sie sich ohne Sauerstoff nicht regenerieren kann. Die hochaggressiven Chlorid-Ionen des Salzwassers penetrieren das ungeschützte Eisen-Gefüge. Es setzt eine unsichtbare, verheerende Lochfraß- und Spaltkorrosion ein. | |||||||
| Das Material locht im Mikrometerbereich aus, ohne dass der Taucher es von außen sieht, bis der Dichtungssitz kollabiert, das Helium-Sauerstoff-Gemisch oder das Seewasser das Gehäuse flutet und das mechanische Uhrwerk im Inneren irreparabel vernichtet. | |||||||
| 2. Die unbestechliche Mathematik des PREN-Werts | |||||||
| In der maritimen Werkstoffkunde wird die theoretische und praktische Beständigkeit einer Legierung gegen diesen Chlorid-Angriff über die unnachgiebige Metrik der Wirksumme (PREN – Pitting Resistance Equivalent Number) mathematisch berechnet. Die Formel lautet: | |||||||
| • Formel - Pitting Resistance Equivalent Number | |||||||
|
Formelname: Wirksumme gegen Lochfraß (Korrosions-Widerstands-Index)
Funktionsweise: Quantifiziert den theoretischen Widerstand gegen lochfraß- und spaltkorrosive Angriffe in chloridreichen, stagnierenden Seewasser-Umgebungen.
WS = %Cr + 3,3 · %Mo + 16 · %N
WS = Wirksummen-Index zur Einstufung der marinen Korrosionsimmunität (dimensionslos)
%Cr = Quantitativer Massenanteil des Legierungselements Chrom (wt %) %Mo = Quantitativer Massenanteil des Legierungselements Molybdän (wt %) %N = Quantitativer Massenanteil des interstitiell gelösten Stickstoffs (wt %) |
|||||||
| Der direkte, ungeschminkte Vergleich der Werkstoffklassen demaskiert die marketinggetriebenen Mythen im Handumdrehen: | |||||||
| • Edelstahl 316L: PREN ≈ 23 bis 25 (Akute Lochfraßgefahr in stagnierendem Meerwasser) | |||||||
| • Edelstahl 904L: PREN ≈ 34 bis 36 (Beständig in fließendem Wasser, kritisch in engen Spalten) | |||||||
| • Inconel 625: PREN ≈ 48 bis 52 (Absolute, thermodynamische Immunität) | |||||||
| Ein Werkstoff gilt ab einem PREN-Wert von über 40 offiziell als absolut seewasserbeständig. Inconel 625 schießt mit einem Wert von bis zu 52 weit über diese Grenze hinaus und existiert chemisch in einer völlig eigenen Liga. | |||||||
| 3. Der atomare Schutzwall aus Molybdän und Niob | |||||||
| Diese phänomenale Immunität ist das direkte Resultat der von Ihnen in Kapitel 1.2 dokumentierten Elementarverteilung. Mit einem massiven Molybdän-Anteil von 8,0 bis 10,0 % und dem strategischen Niob-Zusatz von bis zu 4,15 % baut Inconel 625 im Gehäusespalt einen unüberwindbaren elektronischen Schutzwall auf. | |||||||
| Trifft das Chlorid-Ion auf die hochpolierte Gehäuseflanke, blockiert die extrem dichte, nanometerdünne Mischoxidschicht aus Chrom-, Molybdän- und Niob-Atomen den Elektronentransport des Korrosionsstroms vollständig. Die Legierung verweigert schlichtweg jede chemische Reaktion mit dem umgebenden Medium. | |||||||
| Für den Forensiker und den Uhrenhersteller bedeutet diese absolute Trägheit: Ein Gehäuse aus Inconel 625 schützt die mikromechanischen Dichtungssitze und die hochsensiblen Gewindegänge des Heliumventils über Jahrhunderte hinweg absolut verzugs- und korrosionsfrei. Es altert nicht, es locht nicht aus und es behält seine kompromisslose Wasserdichtigkeit selbst unter den extremsten hyperbaren Bedingungen unseres Planeten. | |||||||
| 4.3. Ermüdungsfreie Uhrwerkskomponenten: Der Einsatz von Inconel für hochbelastete Chronographen-Kupplungsfedern, Klinkenräder und Zugfedern | |||||||
| Wandert der Fokus des Uhrenforensikers und Konstrukteurs von der schützenden Panzerung des äußeren Gehäuses hinein in das mechanische Mikrokosmos des Kalibers, verschiebt sich das festkörperphysikalische Problemfeld. Im Inneren eines mechanischen Chronographen oder hochkomplexen Automatikwerks herrscht kein chemischer Säureangriff, sondern ein permanenter, zerstörerischer mechanischer Wechselspannungs-Krieg. | |||||||
| Filigrane Federelemente, Schaltrad-Blockierhebel und die feinen Kupplungsarme von Stoppuhren-Mechanismen müssen über Jahrzehnte hinweg Millionen von Biege- und Schaltzyklen klaglos ertragen. Traditionalisten setzen hierbei auf klassischen, gehärteten Kohlenstoffstahl oder hochelastische Kupfer-Beryllium-Legierungen (CuBe / Glucydur). | |||||||
| Genau an diesem Punkt setzt jedoch ein unsichtbarer, molekularer Alterungsprozess ein, den Inconel 718 durch seine unnachgiebige Gitterstruktur im Keim erstickt: die Werkstoffermüdung. | |||||||
| 1. Das schleichende Drama der mikromechanischen Werkstoffermüdung | |||||||
| Wird eine Chronographen-Herzhebel-Feder aus herkömmlichem Federstahl bei jedem Betätigen des Drückers elastisch durchgebogen, wandern im atomaren Raumgitter milliardenfache mechanische Spannungswellen durch das Metall. Obwohl die Verformung rein makroskopisch im elastischen Bereich bleibt, kommt es im Inneren des Gefüges an mikroskopischen Fehlstellen oder Korngrenzen zu transienten Atomverschiebungen. | |||||||
| Es bilden sich irreversible Gleitbänder und Akkumulationen von Versetzungen. Im Laufe der Jahre wachsen diese atomaren Störzonen zu submikroskopischen Haarrissen heran. Das elastische Verhalten der Feder erlahmt – das Chronographen-Zentrum verliert seine knackige Schalt-Haptik. Am Ende steht der Ermüdungsbruch: Die Feder bricht ohne Vorwarnung durch Ermüdung mitten im Betrieb durch, blockiert das Räderwerk und führt zum totalen mechanischen Kollaps des Uhrwerks. | |||||||
| 2. Die unendliche Dauerschwingfestigkeit durch die γ"-Verankerung | |||||||
| Wird dieselbe Feder oder Kupplungsbaugruppe stattdessen aus ausscheidungsgehärtetem Inconel 718 gefertigt, bleibt das Bauteil von diesen zyklischen Wechselspannungen im Mikromechanik-Betrieb unberührt. | |||||||
| Die physikalische Ursache für diese absolute Ermüdungsfreiheit liegt in der extrem dichten Besetzung des Kristallgitters mit den von Ihnen in Kapitel 1.3 beschriebenen raumzentriert-tetragonalen Gamma-Zwei-Strich-Phasen (γ" - Ni₃Nb): | |||||||
| • Die atomare Feststellung: Wenn die mechanische Biegespannung versucht, die Kristallebenen der Feder elastisch gegeneinander zu verschieben und Versetzungsbewegungen einzuleiten, prallen diese Gleitlinien auf die unbarmherzigen, linsenförmigen Niob-Präzipitate. | |||||||
| • Die Blockade des Risswachstums: Die γ"-Linsen blockieren das Abgleiten der Atomebenen vollständig. Sie fesseln die Versetzungen an Ort und Stelle. Da sich keine Gleitbänder formen können, fehlt dem Werkstoff die physikalische Basis zur Bildung von Ermüdungsrissen. Die elastische Rückstellkraft bleibt über Jahrhunderte auf dem exakten Mikrometer-Sollwert stabil | |||||||
| 3. Die Eliminierung von Wartungszyklen und das reibungsfreie Schalten | |||||||
| Durch den Einsatz von Inconel 718 im Uhrwerk wird das klassische Service-Intervall von fünf bis sieben Jahren auf rein werkstofftechnischer Ebene ausgehebelt. Da Inconel im Gegensatz zu Stahl eine phänomenale Eigen-Dämpfung und eine extrem niedrige materialspezifische Gleitreibung aufweist, sinkt der abrasive Verschleiß an den hochbelasteten Kontaktflächen (z. B. der Nase des Chronographen-Blockierhebels auf dem Schaltrad) drastisch gegen null. | |||||||
| Das Uhrwerk benötigt an diesen kritischen Schaltknotenpunkten keinerlei flüssige Schmierstoffe oder synthetische Öle mehr, die im Laufe der Jahre verharzen oder austrocknen könnten. Das Kaliber schaltet am ersten Tag exakt so knackig, reibungsfrei und präzise wie nach fünfzig Jahren ununterbrochenem Dauereinsatz. | |||||||
| Der Werkstoff triumphiert im tiefsten Inneren des Uhrwerks als ewiges, unermüdliches mechanisches Gedächtnis. | |||||||
| Die mikromechanische Wechselspannungs-Matrix (Bauteil-Evolution) | |||||||
| Spezifisches Werkteil im Uhrwerk |
• Klassisches Alt-Material (Traditioneller Uhrenbau) • Materialpreis (ca.) |
Physikalische Schwachstelle des Alt-Materials |
• Evolutionärer Wechsel zu
Inconel 718 • Rohmaterial-Faktor (Inconel 718) • Werkzeug- & CNC-Kostenfaktor • Totaler Fertigungskosten-Faktor • Der reale Grund für das Kosten-Drama |
Der unbestechliche Vorteil am Handgelenk & in der Werkstatt | |||
|
Aufzugswelle (Tige) |
• Unlegierter Kohlenstoffstahl (z.B. 20AP) • ca. 0,10 € |
Korrosiver Bruch: Beim Ziehen der Krone dringt Feuchtigkeit über den Tubus ein. Die Welle rostet unbemerkt im Inneren und bricht beim Stellen der Zeit ab |
• Inconel 718 (im hochfesten Ofen-Zustand, ca.
450 HV) • 3× bis 4× (ca. 0,40 €) • 8× (Feinstgewinde-Fräsen) • ca. 6× bis 8× • Das Schneiden des filigranen Kronengewindes in die zähe Matrix verschleißt die Gewindewirbler im Rekordtempo |
Absolute Bruch- und Rostfreiheit: Vollkommene Immunität gegen Handschweiß und Feuchtigkeit. Die Gewindegänge für die Krone schlagen niemals aus | |||
| Wechselrad & Minutenradtrieb |
• Uhren-Messing (Cu-Zn) oder ungehärteter Stahl • ca. 0,05 € |
Zahnflanken-Abrasions-Verschleiß: Durch den permanenten Kraftfluss im Räderwerk reiben sich die winzigen Zahnprofile auf. Das Zahnspiel (Backlash) wächst, die Amplitude bricht ein |
• Inconel 718 (präzisions-lasergeschnitten
oder mikrozerspant) • 4× • 15× (Evolventen-Verzahnung) • ca. 12× bis 15× • Messing lässt sich wie Butter stanzen oder abwälzfräsen. Inconel erfordert hochpräzise Mikromilling-Zyklen mit permanentem Fräserwechsel |
Konstanter Wirkungsgrad: Die extreme Härte (450 HV) erhält die perfekte Geometrie der Evolventenverzahnung über Jahrzehnte. Trockenlauf möglich, da kein Abrieb entsteht | |||
| Automatik-Wechselrad-Klinken | Uhren-Messing oder Beryllium-Kupfer | Flanken-Deformation: Die feinen Klinken, die den Rotor-Schwung in Zugenergie für das Federhaus umwandeln, schlagen unter den permanenten Richtungswechseln aus | Inconel 718 | Ermüdungsfreie Kinetik: Die γ"-Niob-Linsen blockieren das plastische Nachgeben der Klinkenarme. Der Automatikaufzug behält seine maximale Effizienz | |||
| Kalender-Schaltrad / Datumsklinke | Ungehärteter Stahl oder POM (Kunststoff) | Verschleiß & Alterung: Kunststoff altert und wird spröde; Stahl reibt sich am Mitnehmer-Finger auf. Die Datumsschaltung blockiert oder springt unvollständig um | Inconel 718 | Präzisions-Schaltsprung: Verschleißfreies, exaktes Einrasten der Datumsscheibe um Punkt Mitternacht – ohne Materialermüdung über Generationen hinweg | |||
| Uhrwerk-Haltering (Werkhaltering) | Messing, Edelstahl 316L oder Kunststoff | Stoß-Weiterleitung & Magnetismus: Kunststoff bricht bei harten Stößen; Stahl leitet alltagsübliche Magnetfelder ungedämpft an die Spiralfeder weiter | Inconel 718 (strikt paramagnetisch, μr ~ 1,001) | Dämpfendes Schutzschild: Extrem hoher Widerstand gegen elastische Verformung schützt das Werk vor harten Gehäusestößen. Magnetischer Schutz durch extrem niedrige Permeabilität | |||
| Chronographen-Kupplungsfeder |
• Gehärteter Kohlenstoffstahl (Federstahl) • |
Molekulare Ermüdung: Zyklische Biegespannungen erzeugen Gleitbänder im Kristallgitter. Die Feder erlahmt oder bricht spontan |
• Vollständig ausscheidungsgehärtetes Inconel 718 • 5× • 12× (Drafterodieren / Laser) • ca. 10× • Extrem dünne Querschnitte neigen beim Mikrofräsen zum Ausweichen (Springback-Effekt). Erfordert extrem teure Spannvorrichtungen |
Unendliche Dauerschwingfestigkeit: Die γ"-Niob-Linsen blockieren das Risswachstum. Knackiges Schaltgefühl über Jahrhunderte | |||
| Klinkenräder & Gesperrklinken | Uhren-Messing (Cu-Zn) oder ungehärteter Stahl | Abrasiver Verschleiß: Die harten Sperrzähne graben sich im Laufe der Millionen Sperrzyklen in das Material ein. Geometrieverlust | Inconel 718 (im hochfesten Ofen-Zustand, ca. 450 HV) | Absoluter Flanken-Erhalt: Extreme Oberflächenhärte verhindert Abrieb. Schmierstofffreie Funktion, da verharzende Öle entfallen | |||
| Haupt-Zugfeder (Federhaus) | Hochelastische Speziallegierungen (Nivarox/Nivaflex) | Plastisches Setzverhalten: Die Feder verliert unter permanenter Dauerspannung ihre maximale elastische Dehnung. Gangreserve bricht ein | Inconel 718 (kaltgewalzt und diffusionsgehärtet) | Konstante Drehmoment-Abgabe: Keine Ermüdung der Spirale. Gleichmäßige Kraftübertragung an die Hemmung selbst nach Monaten des Stillstands | |||
| Chronographen-Herzhebel | Kohlenstoffstahl (gebläut oder strichpoliert) | Kontakt-Deformation: Beim harten Nullstellen des Chronographen prallt der Hebel auf das Herz. Messing verformt sich, Stahl reibt auf Dauer ab | Inconel 718 | Schlagzähe Planarität: Keine plastische Verformung bei extremen Stößen. Perfekte Nullstellung der Zeiger ohne mechanisches Spiel | |||
| Rotor-Kugellager-Käfig | Edelstahl 440C oder Beryllium-Kupfer (Glucydur) | Korrosiver Abrieb & Magnetismus: Mikroskopischer Abrieb durch Mangelschmierung. Restmagnetismus stört das Schwingverhalten der Unruh | Inconel 718 (strikt paramagnetisch, μr ~ 1,001) | Magnetische Immunität: Der Käfig bleibt unmagnetisch. Keine Beeinflussung des Isochronismus durch Alltags-Magnetfelder | |||
| Tonfedern / Tonringe (Minutenrepetition) | Gehärteter Kohlenstoffstahl oder 18k Roségold | Dämpfungs-Kollaps: Stahl korrodiert und verändert die Frequenz; Gold dämpft die Schallwelle intern ab. Klangverlust | Inconel 625 (vollkommen homogen geschmiedet und vakuumgeglüht) | Die Kristall-Glocke: Extrem niedriger innerer Dämpfungsverlust. Der Schall wandert ungebremst durch das Gefüge. Glasklarer, obertonreicher Schlagwerk-Klang ohne Materialalterung | |||
| Fliehkraft-Regulator (Repetitions-Hemmung) | Uhren-Messing (Cu-Zn) oder Beryllium-Kupfer | Trägheits-Drift: Abrieb an den winzigen Bremsbacken verändert die Ablaufgeschwindigkeit des Schlagwerks | Inconel 718 (im hochfesten Ofen-Zustand, ca. 450 HV) | Konstante Schlag-Frequenz: Null Verschleiß an den reibenden Fliehkraft-Armen. Die Repetition schlägt Stunden und Viertelstunden im exakten, mechanischen Takt | |||
|
Tourbillon-Käfig (Drei-Achs- oder fliegende Tourbillons) |
Titan Grad 5 (Ti-6Al-4V) oder Aluminium-Legierungen | Kaltverschweißung & Verzug: Titan neigt an den minimalen Lagerbohrungen zum Fressen (Adhäsion). Aluminium biegt sich unter Stoßbelastung |
•
Inconel 718 (als ultradünne,
lasergeschnittene Skelett-Struktur) • 2× (bezogen auf Titan) • 10× (Skelettierung im Mikroschnitt) • ca. 8× • Um das Gewicht von Titan zu unterbieten, muss die Wandstärke halbiert werden. Das Risiko von Mikro-Ausschuss bei der finalen Bohrung ist astronomisch |
Gravitative Formstabilität: Trotz höherer Dichte erlaubt die extreme Festigkeit hauchdünne Wandstärken, die das Gesamtgewicht gegen Titan neutralisieren. Absoluter Verzugsschutz bei harten Stößen | |||
| Tourbillon-Käfig-Trieb (Sekundentrieb) | Weichstahl (wird nachträglich gehärtet und rolliert) | Zahnflanken-Ausschlag: Die permanente Rotationslast des Käfigs reibt die winzigen Zahnflanken auf. Erhöhtes Zahnspiel (Backlash) | Inconel 718 | Mikrometer-Präzision im Kraftfluss: Absolut formstabile Zahnflanken verhindern Drehmoment-Schwankungen an der Hemmung. Maximale Chronometrie-Stabilität | |||
| Zifferblatt-Trägerplatte |
• Elektrolytkupfer • ca. 0,50 € |
•
Inconel 718 • 6× (ca. 3,00 €) • 4× (Planfräsen & Laserschneiden) • ca. 5× • Kosten-Paradoxon: Die Trägerplatte ist in der Fertigung zwar teurer, senkt aber die Ausschussquote des finalen Emaille-Zifferblatts um bis zu 80 % |
|||||
|
Wissenschaftlicher
Beleg & Zitierung Für Fachpublikationen, Expertisen oder Auktionskataloge nutzen Sie bitte diese Referenz: Vassiliadis, A. (2026): Faszination-Uhrwerk - Die mikromechanische Wechselspannungs-Matrix (Bauteil-Evolution). https://www.faszination-uhrwerk.de/r/inconel/inconel.html. Abgerufen am [Datum]. |
|||||||
| Die Werkteil-Analyse | |||||||
| 1. Die Eliminierung der "Sollbruchstelle" Aufzugswelle | |||||||
| Jeder Service-Uhrmacher weiß: Die Aufzugswelle ist eines der am häufigsten getauschten Verschleißteile bei normalen Uhren. Da die Dichtungen an der Krone mit den Jahren porös werden, zieht Feuchtigkeit am Gehäusetubus ein. Klassischer Wellenstahl korrodiert an dieser Stelle sofort. Die Welle frisst sich im schlimmsten Fall im Kupplungstrieb fest oder bricht beim Einstellen des Datums einfach ab. Inconel 718 beendet dieses Drama restlos: Die Chrom-Nickel-Passivschicht sperrt die Oxidation komplett aus, während die hohe Zähigkeit ein Abscheren des Gewindes physikalisch unmöglich macht. | |||||||
| 2. Der schmierstofffreie Kraftfluss im Räderwerk | |||||||
| In einem Standard-Uhrwerk geht auf dem Weg vom Federhaus bis zur Hemmung permanent Energie durch Reibung an den Zahnflanken verloren. Traditionelles Messing benötigt daher zwingend synthetische Öle. Sobald diese Öle nach 5 bis 7 Jahren verharzen, wirkt der Abrieb wie Schleifpaste und zerstört die Zahnprofile. Da Inconel 718 eine phänomenal niedrige Eigenreibung besitzt und im ausgehärteten Zustand absolut abrasionsfest ist, bleibt der Wirkungsgrad des Kraftflusses auch ohne permanente Schmierung über Jahrzehnte hinweg konstant hoch. Die Amplitude der Unruh bleibt stabil, die Uhr behält ihre Chronometer-Präzision. | |||||||
| 3. Die Aufwertung des Massenprodukts zur "Ewigkeitsschraube" | |||||||
| Durch den Einsatz von Inconel 718 für die hochbelasteten Komponenten des Automatikaufzugs (Wechselräder) mutiert ein gewöhnliches Standardwerk zu einem unkaputtbaren Traktor. Die permanenten, unregelmäßigen Bewegungen des Rotors am Handgelenk erzeugen im Klinkensystem harte Mikro-Schläge. Wo Messing deformiert und Stahl ermüdet, federt das Inconel-Gefüge die Energie dank seiner raumzentriert-tetragonalen Gitterstruktur vollkommen elastisch ab. | |||||||
| 4. Das Ende des schleichenden Feder-Tods | |||||||
| Die Tabelle demaskiert das größte Problem hochkomplexer Kaliber: den mechanischen Wechselspannungs-Krieg. Während traditioneller Federstahl unter den permanenten Aktivierungszyklen des Chronographen-Drückers submikroskopische Haarrisse bildet, schlägt Inconel 718 diese Ermüdung auf atomarer Ebene nieder. Die linsenförmigen Scheiben der Gamma-Zwei-Strich-Phase fesseln die Versetzungen im Raumgitter an Ort und Stelle. Ein Ausleiern oder Brechen der Federn ist physikalisch ausgeschlossen. | |||||||
| 5. Der Sprung zur schmierstofffreien Zone | |||||||
| Für den Konstrukteur und den Service-Uhrmacher ist die Flankenstabilität der Inconel-Klinkenräder ein revolutionärer Meilenstein. Da der Werkstoff eine extrem niedrige materialspezifische Gleitreibung aufweist und mit bis zu 450 HV operiert, verschwindet der abrasive Verschleiß. Das Uhrwerk benötigt an diesen kritischen Reibungspunkten keine synthetischen Öle mehr. Das klassische Austrocknen und Verharzen von Schmiermitteln, das bisher alle fünf Jahre eine teure Revision erzwang, ist damit hinfällig. | |||||||
| 6. Die magnetische und kinetische Festung | |||||||
| Durch die Kombination aus absoluter Stoßzähmung (beim harten Aufprall des Herzhebels) und der strikten magnetischen Trägheit (μr ~ 1,001) schützt Inconel das Kaliber vor den zwei größten Feinden des Alltags: harten Schlägen und den allgegenwärtigen Magnetfeldern von Smartphones oder Lautsprechern. Das Uhrwerk mutiert von einer fragilen Mikromechanik zu einer kinetischen Festung. | |||||||
| 7. Das akustische Paradoxon der Minutenrepetition (Inconel 625) | |||||||
| Bei Schlagwerkuhren entscheidet die innere Reibung (Dämpfung) des Kristallgitters über die Qualität des Klangs. Gold besitzt eine hohe atomare Dichte, schluckt aber die akustische Energie – der Ton klingt dumpf und stirbt schnell ab. Gehärteter Stahl klingt zwar hell, altert aber thermodynamisch durch Luftfeuchtigkeit (Mikro-Rostbildung an der Oberfläche dämpft die Obertöne). Das akustische Phänomen der minimalen inneren Dämpfung: Inconel 625 bildet im elastischen Schwingungsbereich eine kristalline Wellenleiter-Matrix. Die Schallwelle wird beim Anschlagen des Hämmerchens nicht im Material absorbiert, sondern vollständig in elastische Schallenergie umgesetzt. Das Ergebnis ist ein lauter, reiner und unverkennbarer Ton, der die akustische Signatur der Uhr über Jahrhunderte konserviert, da die Nb2O5- oder Cr2O3-Passivschicht jede schallschluckende Korrosion im Keim erstickt. | |||||||
| 8. Die mechanische Zähmung des Tourbillons (Inconel 718) | |||||||
| Die Konstruktion eines Tourbillon-Käfigs erfordert die unbarmherzige Überlistung der Schwerkraft. Das Titan-Dilemma: Titan Grad 5 gilt zwar als leicht, ist aber der Albtraum für die feinen Lagerbohrungen im Käfig. Unter trockenem Lauf oder Mangelschmierung kommt es zum gefürchteten Fressen (adhäsiver Verschleiß) der stählernen Sekundenradwelle im Titanauge. Die Inconel-Lösung: Inconel 718 erlaubt es dem Konstrukteur, die Brücken und Schenkel des Käfigs durch die astronomischen Festigkeitswerte (Zugfestigkeit > 1.300 MPa) auf wenige hundertstel Millimeter Dicke zu reduzieren (Skelettierung). Das Bauteil wird dadurch so leicht wie ein massiver Titankäfig, eliminiert aber dessen Reibungsrisiko. Die extreme Oberflächenhärte von bis zu 450 HV macht das Ausreiben oder Ausschlagen der Bohrungen unter permanenter Drehlast physikalisch unmöglich. | |||||||
| Die drei unbarmherzigen Kostentreiber im Detail | |||||||
| A. Das Rohmaterial-Paradoxon (Der kleinste Posten) | |||||||
| Mils-zertifiziertes Inconel 718 (z. B. nach AMS 5662) kostet als Rundstab auf dem Weltmarkt zwischen 45 und 60 USD pro Kilogramm. Uhren-Messing oder einfacher Karbonstahl liegt bei etwa 5 bis 12 USD. Das klingt nach einem massiven Sprung. Da eine Aufzugswelle oder ein Wechselrad jedoch nur Bruchteile eines Gramms wiegt, steigen die reinen Materialkosten pro Uhr um weniger als 5,00 Euro. Das Material selbst treibt den Preis also nicht in die Höhe. | |||||||
| A. Der Werkzeug-Verschleiß-Faktor (Der wahre Albtraum) | |||||||
| Die Implementierung von Inconel 718 im Kaliberbau repräsentiert eine bewusste Investition in die chronometrische Langlebigkeit. Der materialgebundene Gestehungspreis tritt hierbei vollständig in den Hintergrund. Die ökonomische Realität im High-End-Segment dokumentiert, dass die exklusive Wertschöpfung primär durch die drastisch erhöhten Anforderungen an die CNC-Infrastruktur, die kryogene Kühltechnik und den kontinuierlichen Werkzeugwechsel generiert wird. Diese prozessuale Komplexität legitimiert den gehobenen Preispunkt der finalen Uhrenkomponente auf einem metrologisch unanfechtbaren Niveau | |||||||
| • Die Realität an der Maschine: Ein High-End-Vollhartmetall-Mikrofräser (Durchmesser 0,3 mm mit AlTiN-Beschichtung) kostet in der Anschaffung rund 40 bis 70 Euro. | |||||||
| • Während man mit einem Fräser tausende Messingräder schneidet, ist er bei Inconel oft schon nach 10 bis 15 Gehäusen oder 50 Zahnrädern stumpf oder bricht aufgrund unkontrollierter Kaltverfestigung ab. Die Werkzeugkosten schnellen somit pro Werkteil um das Zehn- bis Fünfzehnfache nach oben. | |||||||
| 3. Die Maschinenlaufzeit (Der Zeit-Faktor) | |||||||
| Um die Kaltverfestigung zu umgehen, muss die Schnittgeschwindigkeit (vc) drastisch gesenkt werden, während der Zahnvorschub (fz) absolut konstant und hoch gehalten werden muss. Ein winziges Zahnrad, das in Messing in 4 Sekunden gestanzt oder abgewälzt wird, benötigt auf einer Fünf-Achs-CNC-Maschine in Inconel unter kryogener Kühlung bis zu 3 bis 5 Minuten Laufzeit. Da Maschinenstunden im High-End-Segment mit 120 bis 180 Euro kalkuliert werden, treibt die reine Taktzeit die Herstellkosten massiv nach oben. | |||||||
| Wenn man nur die reinen Herstellungskosten (Anfangsinvestition) betrachtet, ist die Verwendung von Inconel-Werkteilen betriebswirtschaftlich gesehen ruinös (Faktor 10× teurer). Aus Sicht der Wertschöpfung und Garantie: | |||||||
| 1. Null-Garantie-Kosten: Ein Uhrwerk, das niemals wegen einer gebrochenen Feder oder einer verrosteten Aufzugswelle zum Service muss, spart der Manufaktur über die Jahrzehnte hinweg immense Kulanz- und Reparaturkosten. | |||||||
| 2. Die Rechtfertigung des Luxus-Aufpreises: Ein Uhrwerk, dessen mikromechanische Komponenten aus der unbezähmbaren Rüstung der Luftfahrtforschung gefertigt sind, erlaubt es der Marke, das Kaliber mit einem Aufpreis von mehreren tausend Euro auf dem Markt zu positionieren. Die Marge steigt trotz der härteren Fertigung exponentiell an. | |||||||
| • Formel - Stochastische Toleranz-Überlagerungs-Gleichung für LIGA-NiP-Getriebe | |||||||
|
Formelname: Stochastische Toleranz-Überlagerungs-Gleichung für LIGA-NiP-Getriebe
Funktionsweise: Berechnet das stochastisch zu erwartende minimale Zahnflankenspiel einer Radpaarung unter Berücksichtigung von Fertigungsabweichungen und thermomechanischer Dehnung.
Smin,stoch = S0 + (L0 · αP − (r1 + r2) · αNiP) · ΔT − u · √(Tgalv,12 + Tgalv,22 + e12 + e22)
Smin,stoch = Stochastisch zu erwartendes minimales Zahnflankenspiel im Betrieb (m)
S0 = Konstruktives nominales Zahnflankenspiel bei Basistemperatur (m) L0 = Nominaler Achsabstand der Wellen (m) αP = Thermischer Längenausdehnungskoeffizient der Platine (1/K) r1, r2 = Wälzkreisradien der beiden Getriebepartner (m) αNiP = Thermischer Längenausdehnungskoeffizient des LIGA-Werkstoffs Nickel-Phosphor (1/K) ΔT = Temperaturdifferenz (K) u = Standardabweichungsfaktor zur Bestimmung des statistischen Vertrauensniveaus (dimensionslos) Tgalv,1, Tgalv,2 = Galvanische Schichtdickenschwankungen der jeweiligen Getriebepartner (m) e1, e2 = Exzentrizitäten der Radwellenlagerungen im Werkgestell (m) |
|||||||
| 5. Regulatorische Compliance & B2B-Qualitätssicherung | |||||||
| Die Etablierung zukunftsweisender Hochleistungswerkstoffe erfordert eine harmonische Synthese aus handwerklicher Exzellenz und globalen Standardisierungs-Richtlinien. Um die traditionell gewachsenen Strukturen der unabhängigen Manufakturen sowie der Haute Horlogerie dauerhaft zu schützen und zu stärken, fungiert eine lückenlose Qualitätskontrolle als verlässliches Bindeglied zwischen kreativer Vision und internationaler Marktzulassung. Die gewissenhafte Verifikation der stofflichen Integrität schließt präventiv prozessuale Risiken aus und festigt das Vertrauen globaler Handelspartner im B2B-Sektor. | |||||||
| Dieses Prüfverfahren stellt ausdrücklich keine weitere Bürde durch ausufernde Bürokratie dar. Stattdessen agiert das Kontroll-Regime im direkten Einklang mit den technologisch überlegenen Möglichkeiten, die in modernen Fertigungsstätten durch automatisierte Schnittstellen und zerstörungsfreie Messsysteme bereits vollständig vorhanden sind. Durch das partnerschaftliche Zusammenspiel von digitaler Materialanalytik und internationalen Zertifizierungsstandards (ISO 9001, DFARS) sichern Manufakturen die uneingeschränkte Wertstabilität ihrer Zeitmesser, ohne den operativen Workflow an der Werkbank zu belasten. Qualitätssicherung wird hierbei zum proaktiven, schlanken Schutzschild für die ehrliche Uhrmacherkunst und ebnet den Weg für verlässliche, transatlantische Lieferbeziehungen auf höchstem metrologischem Niveau. | |||||||
| 5.1. Transatlantische Lieferketten und globale Dual-Use-Restriktionen (DFARS, NDAA & Staatsratsdekret Nr. 834) im europäischen Uhrenbau | |||||||
| Die Implementierung hochwarmfester Nickelbasis-Superlegierungen wie Inconel 718 und Inconel 625 in die mikromechanische Gehäuse- und Werkteilfertigung erfordert eine lückenlose Synchronisation mit dem internationalen Außenwirtschaftsrecht. Da diese Werkstoffe aufgrund ihrer strukturellen Integrität fundamentale Schlüsselmedien der zivilen Luftfahrt sowie der strategischen Rüstungsindustrie darstellen, unterliegen sie einem unnachgiebigen Überwachungsregime der globalen Exportkontrollbehörden. Die Absicherung des internationalen B2B-Handels basiert auf dem lösungsorientierten Zusammenspiel komplementärer US-amerikanischer und asiatischer Sicherheitsdirektiven. | |||||||
| 1. Die US-Präsidentendirektive EO 14415 und DFARS 252.225-7009 | |||||||
| Die regulatorische Basis im transatlantischen Wirtschaftsraum wird durch die Executive Order 14415 in Kombination mit der DFARS-Klausel 252.225-7009 restriktiv geregelt. Diese Direktive untersagt die Einfuhr und Verwendung von strategischen Spezialmetallen (Specialty Metals), deren Erstschmelze außerhalb der USA oder offiziell deklarierter Partnerländer (Qualifying Countries) stattgefunden hat. | |||||||
| • Das Sourcing-Diktat: Herkömmliche Ausnahmegenehmigungen (Waivers) entfallen im operativen Geschäft nahezu vollständig. Jede legale Rohstoffquelle für den High-End-Uhrenbau muss über ein lückenloses 3.1-Abnahmeprüfzeugnis nach DIN EN 10204 verfügen, das die Schmelzennummer und den qualifizierten geografischen Ursprung (USA, Frankreich, Deutschland, Großbritannien) unbestechlich dokumentiert. | |||||||
| • Die US-Zollpraxis (CBP): Im Rahmen der verschärften NDAA-Lieferkettentransparenz fordert die Zollbehörde beim Import von Luxuszeitmessern mit deklarierten Superlegierungen eine geschlossene Dokumentenhistorie vom Roh-Erz bis zur finalen Frässpindel. Ein Zertifikatsabriss führt zur sofortigen Beschlagnahme der Ware wegen des Verdachts auf unautorisierte Material-Substitution. | |||||||
| 2. Das chinesische Staatsratsdekret Nr. 834 und die Exportregulierung | |||||||
| Auf asiatischer Seite wurde mit dem Staatsratsdekret Nr. 834 der rechtliche Rahmen für den Export von Werkstoffklassifikationen wie GH4169 (Inconel 718) und GH3625 (Inconel 625) fundamental restrukturiert. | |||||||
| • Die Qualitäts-Divergenz: Das Dekret verknüpft Exportkontrollen, nationale Sicherheitsmandate und Datenüberwachung. China unterscheidet streng zwischen Hochpräzisions-Chargen für strategische Inlandsprojekte und kommerziellen Exportgütern. Bei Letzteren zeigen materialographische Analysen im Wareneingang vereinzelt Gefügeabweichungen (intermetallische Phasen-Inhomogenitäten), welche die mikromechanische Zerspanbarkeit an der Uhrmacherbank belasten. | |||||||
| • Das extraterritoriale Moratorium (MOFCOM): Die durch das Handelsministerium (MOFCOM) angekündigte Ausweitung der extraterritorialen Kontrollen (die sogenannte 0,1%-Regel für nachgelagerte Komponenten) verbleibt in einem zeitlich definierten Rahmen. Dies ermöglicht es europäischen Manufakturen, ihre Lieferketten-Provenienzaudits ohne extraterritoriale Genehmigungspflichten anzupassen. | |||||||
| 3. Technologische Integration als bürokratiefreier Lösungsansatz | |||||||
| Um diese globalen Restriktionen ohne administrative Belastungen des handwerklichen Workflows an der Werkbank zu bewältigen, nutzen moderne Manufakturen die bereits vorhandene technologische Infrastruktur. Durch die unbestechliche Verknüpfung zerstörungsfreier Prüfmetriken (wie der präzisen Röntgenfluoreszenzanalyse zur Detektion des spektralen Asymmetrie-Index AI) direkt mit einer digitalen, ERP-basierten Schnittstellen-Architektur wird die Einhaltung der DFARS- und NDAA-Vorgaben vollkommen automatisiert. Qualitätssicherung wandelt sich so von einer bürokratischen Hürde in einen schlanken, technologisch überlegenen Schutzschild, der die Authentizität und den Marktwert der Haute Horlogerie dauerhaft bewahrt. | |||||||
| 5.2. Standard Operating Procedure (SOP) nach ISO 9001 (SOP-FORENSIK-028©): Ein direkt einsetzbares Prüfformular für den Wareneingang der Uhrenmanufakturen zur Qualitätssicherung von Inconel-Halbzeugen. | |||||||
| Die Überführung der materialwissenschaftlichen und regulatorischen Kriterien in einen rechtssicheren Industrieprozess erfordert eine unnachgiebige Arbeitsanweisung für das Qualitätsmanagement nach ISO 9001. Das Prüfformular SOP-FORENSIK-028© transformiert die werkstoffphysikalischen Kennwerte aus dem Labor direkt an die Rampe des Wareneingangs, um eine lückenlose Qualitätskontrolle ohne administrativen Mehraufwand zu gewährleisten. Jede Charge von Inconel-Rundstäben, Blechen oder Gehäuserohlingen durchläuft diese dreistufige Kontrollkaskade linear, wobei jede Grenzwertverletzung eine automatisierte Quarantänisierung im ERP-System auslöst. | |||||||
| STANDARD OPERATING PROCEDURE: SOP-FORENSIK-028© | |||||||
| • Prüfobjekt: Nickelbasis-Superlegierung (Inconel 718 / Inconel 625) | |||||||
| • Zertifizierungsrelevanz: ISO 9001:2015 (Kapitel 8.4: Steuerung von extern bereitgestellten Prozessen, Produkten und Dienstleistungen) | |||||||
| STUFE 1: Dokumenten-Audit & DFARS-Zertifizierung (Administrative Freigabe) | |||||||
| Prüfschritt | Soll-Spezifikation (Grenzwerte / Kriterien) | Ist-Zustand (Labor-Eintrag) | Status (Freigabe / Sperrung) | ||||
| 1.1. Werkszeugnis-Prüfung | Vorliegen eines lückenlosen Abnahmeprüfzeugnisses 3.1 nach DIN EN 10204 | [ ] Ja [ ] Nein | |||||
| 1.2. Schmelzen-Identität | Eindeutige, physische Schlagstempelung der Schmelzennummer auf dem Halbzeug identisch zum Zeugnis | [ ] Ja [ ] Nein | |||||
| 1.3. Geopolitische Herkunft | Nachweis des Erstschmelz-Standorts in einem qualifizierten Land nach DFARS 252.225-7009 | [ ] Ja [ ] Nein | |||||
| 1.4. REACH- & NORM-Compliance | Schriftliche Konformitätserklärung bezüglich der Strahlungsfreiheit (NORM) und Gefahrstoffverordnung | [ ] Ja [ ] Nein | |||||
| STUFE 2: Metrologische & Quantenmechanische Gefüge-Prüfung (Zerstörungsfreie Materialprüfung) | |||||||
| Prüfschritt | Messtechnischer Sollwert (Toleranzgrenzen) | Ist-Messwert (Geräte-Log) | Status (Freigabe / Sperrung) | ||||
| 2.1. Gravimetrische Dichte |
Inconel 718: ρ = 8,19 - 8,22 g/cm³
Inconel 625: ρ = 8,44 g/cm³ |
[ ] Pass [ ] Fail | |||||
| 2.2. Akustische Metrik (c_L) | Longitudinal-Schallgeschwindigkeit im lösungsgeglühten Zustand: 5.700 bis 5.710 m/s | [ ] Pass [ ] Fail | |||||
| 2.3. RFA-Spektroskopie | Dominanter Nickel-Peak bei 7,48 keV. Chrom-Peak bei 5,41 keV. Niob-Peak bei 16,61 keV (für 718) | [ ] Pass [ ] Fail | |||||
| 2.4. Seebeck-Meteoskopie | Thermoelektrische Spannung bei Δ T = 100 K (Sonde 120 °C) muss das Zweifache von Stahl 316L betragen | [ ] Pass [ ] Fail | |||||
| STUFE 3: Forensische Klon- und Fälschungs-Abwehr (Spurenelement-Screening) | |||||||
| Prüfschritt | Klon-Indikator (Ausschluss-Kriterien) | Ist-Zustand (Detektor-Signal) | Status (Freigabe / Sperrung) | ||||
| 3.1. Mangan-Ausschlag (RFA) | Rigoroser Ausschluss von asiatischen GH4169-Schmelzen: Signal bei 5,90 keV (Mangan-Kα1) muss kleiner oder gleich (<) 0,35 wt % liegen | [ ] Pass [ ] Fail (Klon-Verdacht) | |||||
| 3.2. Seltenerd-Grundgesetz (ICP-MS) | Bei Restverdacht: Massenspektrometrie auf Cer (Ce), Lanthan (La) und Neodym (Nd). Sollwert: 0,00 ppb (völlig seltenerdfrei) | [ ] Pass [ ] Fail (China-Import) | |||||
| 3.3. Königswasser-Strichtest | Mikroskopischer Tropfen-Applikation auf unsichtbarer Gehäusefläche: Absolute chemische Trägheit über 30 Sekunden | [ ] Pass [ ] Fail (Edelstahl-Bluff) | |||||
| Freigabe-Zertifikat und finale Entscheidung | |||||||
| • CHARGE FREIGEGEBEN: Das Material entspricht in allen administrativen, metrologischen und atomaren Parametern den unnachgiebigen Qualitätsrichtlinien der Manufaktur. Übergabe an die Fertigungssteuerung zur CNC-Zerspanung unter kryogener CO₂-Schnee-Injektion. | |||||||
| • CHARGE GESPERRT (QUARANTÄNE): Abweichung in Prüfschritt(en) _______________________________. Akuter Verdacht auf illegale Material-Substitution, asiatische Klon-Einschleusung oder Dokumentenfälschung. Benachrichtigung des Risk-Managements und Einleitung des rüstungsrechtlichen Notfallprotokolls. | |||||||
| Datum: _______________________ Prüfer (Unterschrift): _______________________________________ | |||||||
| ⚖️ Disclaimers: Spezifischer markenrechtlicher Hinweis und Haftungsausschluss (Inconel / Monel / Nimonic) | |||||||
| • „Inconel®“, „Monel®“ und „Nimonic®“ sind eingetragene und geschützte Marken der Specialty Metals Corporation (bzw. deren Tochtergesellschaften, Rechtsnachfolger oder verbundenen Unternehmen) im globalen Markenregister. | |||||||
| • Die Verwendung dieser Bezeichnungen auf dieser Webseite (insbesondere im Rahmen der materialwissenschaftlichen und historischen Monographie „Inconel in der Uhrenindustrie“) erfolgt ausschließlich zu redaktionellen, wissenschaftlichen und beschreibenden Zwecken. | |||||||
| • Der Betreiber von Faszination-Uhrwerk.de steht in keinerlei geschäftlicher, vertraglicher, wirtschaftlicher oder organisatorischer Verbindung zur Specialty Metals Corporation oder deren Lizenznehmern. | |||||||
| • Es handelt sich bei den publizierten Inhalten um eine unabhängige, journalistisch-wissenschaftliche Fachpublikation. Aus der bloßen Nennung der Begriffe kann nicht geschlossen werden, dass diese frei von Rechten Dritter sind. | |||||||
| ⚖️ Horologischer Haftungsausschluss (Metrologische Klausel): | |||||||
| Die in dieser Monografie bereitgestellten mathematischen Formeln, physikalischen Parameter, HTML-Quelltexte und werkstattpraktischen Protokolle wurden mit wissenschaftlicher Akribie und nach bestem horologischem Erkenntnisstand ermittelt. Eine Gewähr oder Haftung für die mathematische Absolutheit bei der praktischen Anwendung an realen Uhrwerken durch Dritte wird ausgeschlossen. Die Anwendung der präventiven und reaktiven Schutzmaßnahmen erfolgt auf eigene Verantwortung des jeweiligen Konstrukteurs oder Uhrmachers. | |||||||
| Dokumenten-Historie & Aktualisierungen | |||||||
| 30. August 2026: | |||||||
| º Überarbeitung und Aktualisierung | |||||||
| Literaturverzeichnis & Verzeichnis der zitierten Primär- & Sekundärquellen | |||||||
| Primärquellen | |||||||
| Alliance MIM. (2022). Technical data sheet: Binder jetting and metal injection molding parameters for Alloy 718 in high-precision micro-assemblies. Alliance MIM S.A.S. alliance-mim.com | |||||||
| British Intelligence Objectives Sub-Committee [BIOS]. (1945). Technical report on the manufacture of high-temperature alloy components for aircraft gas turbines in Germany (BIOS Target Numbers C21/396, C21/447). Intelligence Division / British Intelligence Objectives Sub-Committee. | |||||||
| Combined Intelligence Objectives Sub-Committee [CIOS]. (1944). The V-2 rocket program at Peenemünde and the Nordhausen underground production plant (Mittelwerk) (File No. XXVIII-54). Secret Intelligence Service / Combined Intelligence Objectives Sub-Committee. | |||||||
| Deutsche Edelstahlwerke AG [DEW]. (1943). Werkstoffdatenblatt K05/43: Hochwarmfeste Nickel-Chrom-Legierungen unter wechselnder thermischer Beanspruchung. DEW Forschungsinstitut Krefeld. | |||||||
| Fédération Internationale de l’Automobile [FIA]. (2025). Technical regulations for Formula One energy recovery systems (MGU-H/ERS) and exhaust gas containment specifications. FIA Department of Urban and Motor Sports. | |||||||
| Hayashi Seiki Seizo Co., Ltd. (2021). Our business: Multi-axis CNC high-precision machining capabilities for refractory metals and aerospace alloys (Inconel/Titanium). Hayashi Seiki Seizo. hayashiseiki.co.jp | |||||||
| Huntington Alloy Products Division. (1962). Technical bulletin: Engineering properties of Inconel alloy 718. The International Nickel Company, Inc. | |||||||
| Huntington Alloys International. (2023). Technical bulletin: High-cycle and low-cycle fatigue parameters of wrought Alloy 625 and Alloy 718 in motor racing exhaust systems. Special Metals Corporation. | |||||||
| International Nickel Company [INCO]. (1958). The development of the Inconel series of nickel-chromium alloys for high-temperature service (Technical Report INCO-HT-89). International Nickel Company, Inc. | |||||||
| Joint Intelligence Objectives Agency [JIOA]. (1946). Project Paperclip: Evaluation reports on German jet propulsion and rocket materials development (1943–1945) (JIOA File Series 84). US Department of War. | |||||||
| Ministry of Commerce of the People's Republic of China [MOFCOM]. (2024). Export control regulations on strategic dual-use materials, rare refactories and high-purity superalloy technologies (Decree No. 42/2024). Bureau of Industry, Security and Import and Export Control. | |||||||
| Ministry of Supply. (1946). Metallurgical examination of a German A-4 (V-2) rocket engine turbine assembly (Armament Research Department report). Royal Aircraft Establishment. | |||||||
| Porsche Motorsport. (2024). Materialographisches Prüfprotokoll: Thermomechanische Grenzdurchdringung von Nickelbasis-Superlegierungen im Abgastrakt des Le Mans Hybrid (LMH) Aggregats. Porsche AG Entwicklungszentrum Weissach. | |||||||
| Royal Aircraft Establishment [RAE]. (1944). Examination of remains of a German A-4 rocket (V-2) crashed at Bäckebo, Sweden, on 13th June 1944 (RAE-Report No. MT.5511). Royal Aircraft Establishment, Materials Division. | |||||||
| Sekundärquellen | |||||||
| Baur, W., & Strasser, G. (2018). Chronometrische Materialforensik: Zerstörungsfreie Prüfverfahren zur Validierung historischer Werkstoffe in der Haute Horlogerie. Franzis-Verlag. | |||||||
| Breguet, E. (1997). Breguet: Watchmakers since 1775. The life and legacy of Abraham-Louis Breguet. Alain de Gourcuff. | |||||||
| Chen, X., & Zhuang, J. (2023). Recent development of triple melt GH4169 alloy (Vacuum induction melting + electroslag remelting + vacuum arc remelting) for aeroengine turbine disks [Chinesisch]. Acta Metallurgica Sinica, 59(7), 891–904. doi.org | |||||||
| Coffin, L. F. (1954). A study of the effects of cyclic thermal stresses on a ductile metal. Transactions of the American Society of Mechanical Engineers, 76(6), 931–950. | |||||||
| Callister, W. D., & Rethwisch, D. G. (2020). Materials science and engineering: An introduction (10. Aufl.). Wiley. | |||||||
| Cardarelli, F. (2018). Materials handbook: A concise desktop reference (3. Aufl.). Springer. doi.org | |||||||
| Gervais, R., & Ducommun, P. (2015). Grand Feu Enameling: The thermal physics and chemistry of silicate glass structures on metallic substrates. Ébauches S.A. Research & Development division. | |||||||
| Manson, S. S. (1953). Behavior of materials under conditions of thermal stress (NACA Technical Note No. 2933). National Advisory Committee for Aeronautics. | |||||||
| Metal Additive Manufacturing. (2022, 29. Juli). Alliance MIM additively manufactures stainless steel watch case for luxury watchmaker Carzo & Lieutier. Metal AM News. https://www.metal-am.com/alliance-mim-additively-manufactures-stainless-steel-watch-case-for-luxury-watchmaker/ | |||||||
| Reed, R. C. (2006). The superalloys: Fundamentals and applications. Cambridge University Press. doi.org | |||||||
| Sims, C. T., Stoloff, N. S., & Hagel, W. C. (Hrsg.). (1987). Superalloys II: High-temperature materials for aerospace and industrial power. Wiley. | |||||||
| Sperry, R. H., & Turner, K. J. (2024). High-temperature creep resistance and low-cycle fatigue behavior of Inconel 625 in Formula One exhaust manifolds. Journal of Materials Engineering and Performance, 33(9), 4112–4126. doi.org | |||||||
| Wang, L., Zhang, J., & Liu, Y. (2025). Control of composition homogeneity and nitrogen elimination in GH4169 Ni-based superalloys during vacuum arc remelting. Metallurgical and Materials Transactions B, 56(2), 412–425. doi.org | |||||||
| Zhang, H., & Zhou, K. (2024). Hot deformation and degradation mechanisms of GH4169 superalloy under combined high temperature and corrosive environments. Journal of Alloys and Compounds, 1002, Artikel 202939. doi.org | |||||||
|
|
|||||||
| Urheberrecht & Nutzungshinweise (Copyright & Terms of Use) | |||||||
| © 2026 Antonios Vassiliadis (Faszination Uhrwerk). Alle Rechte vorbehalten. | |||||||
| Dieser Fachartikel sowie alle darin enthaltenen Tabellen, Berechnungen, chemisch-metallurgischen Analysen und Abbildungen sind urheberrechtlich geschützt. Die Veröffentlichung erfolgt unter der internationalen Lizenz Creative Commons Namensnennung - Nicht-kommerziell - Keine Bearbeitung 4.0 International (CC BY-NC-ND 4.0). | |||||||
| Dies bedeutet im Einzelnen: | |||||||
| • Keine kommerzielle Nutzung: Jegliche Verwendung dieses Textes oder von Textteilen zu kommerziellen Zwecken – insbesondere die Einbindung in Whitepaper, Vertriebsunterlagen, Marketingbroschüren oder Präsentationen von Maschinenherstellern, Gießereien oder Handelsplattformen – ist ohne ausdrückliche, schriftliche Genehmigung des Autors strengstens untersagt. | |||||||
| • Keine Bearbeitung oder Übersetzung: Der Inhalt darf in keiner Weise verändert, gekürzt oder ohne schriftliche Erlaubnis in andere Sprachen (insbesondere Englisch oder Standardmandarin/chinesisches Schriftsystem) übersetzt werden. | |||||||
| • Zitierweise: Die akademische oder journalistische Zitierung im Rahmen des Urheberrechts ist unter vollständiger Nennung des Autors und der Quell-URL gestattet. | |||||||
| Zuwiderhandlungen gegen das Urheberrecht sowie unautorisierte kommerzielle Nutzungen werden international rechtlich verfolgt. Kontakt für Lizenzanfragen finden Sie ausgewiesen im Impressum. | |||||||
|
|
|||||||
| Copyright & Legal Notice | |||||||
| © 2026 Antonios Vassiliadis (Faszination Uhrwerk). All rights reserved. | |||||||
| This technical article, including all metallurgical data, chemical analysis, formulas, tables, and concepts, is protected under international copyright laws. This work is licensed under a Creative Commons Attribution-NonCommercial-NoDerivatives 4.0 International License (CC BY-NC-ND 4.0). | |||||||
| Under this license, the following terms apply strictly: | |||||||
| • Non-Commercial Use: Any commercial exploitation of this content, in whole or in part, is strictly prohibited. This includes, but is not limited to, its use in corporate whitepapers, sales materials, marketing campaigns, or presentations by industrial manufacturers, 3D-printing companies, or refineries, unless explicit written permission is granted by the author. | |||||||
| • No Derivatives or Translations: You may not alter, transform, build upon, or translate this work into other languages (including English and Standard Mandarin / Written Chinese) for public or commercial distribution without prior written consent. | |||||||
| • Academic Citation: Standard academic and non-commercial journalistic citation is permitted, provided that full attribution to the author and the original source URL is clearly given. | |||||||
| Any copyright infringement or unauthorized commercial replication will be prosecuted to the fullest extent of international law. For licensing inquiries, please refer to the contact details in the imprint. | |||||||
|
|
|||||||